
Inspection · ISO/IEC 17020
Prestations d'inspection
L'inspection périodique confirme à intervalles définis le fonctionnement sûr des équipements ; l'inspection industrielle suit la fabrication selon le plan projet. Le contrôle non destructif n'est pas un type d'inspection mais une famille de méthodes utilisée dans les deux.
Trouvez l'élément d'inspection recherché
Saisissez un nom ; accédez directement à la page correspondante.
Inspection périodique
Vérification, à intervalles définis, du fonctionnement sûr des équipements de travail tout au long de leur vie. Périodicité et étendue découlent de la réglementation applicable et des instructions du fabricant ; l'inspection est menée selon l'ISO/IEC 17020.
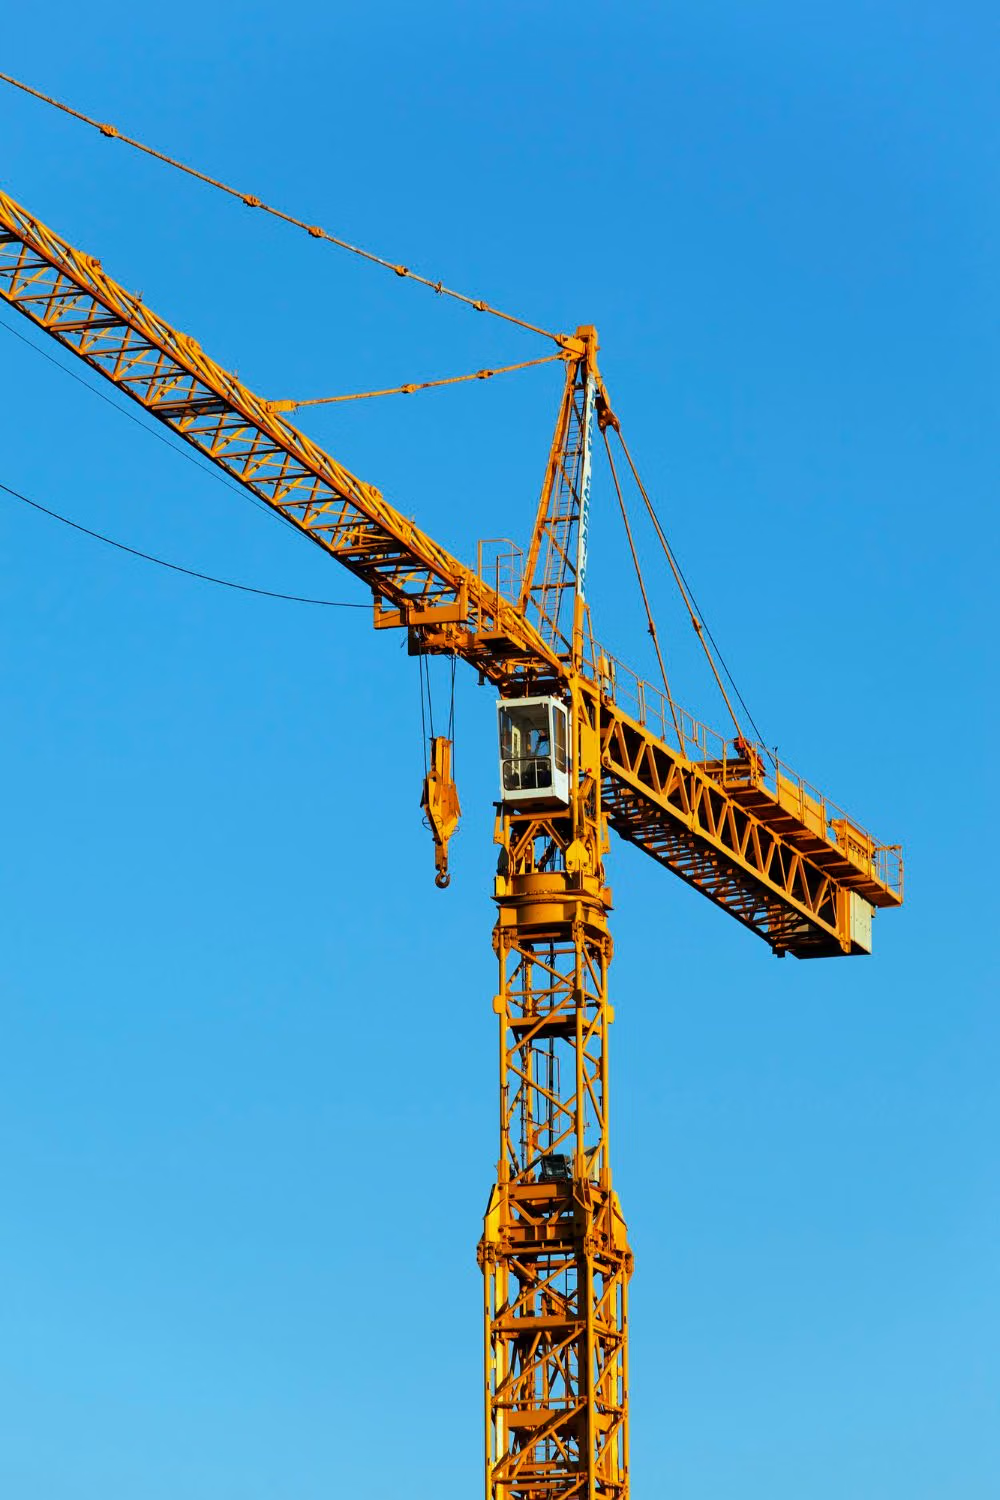 Inspection de gruesVérification sous charge de la capacité, des freins, des câbles, du crochet et des dispositifs de sécurité.
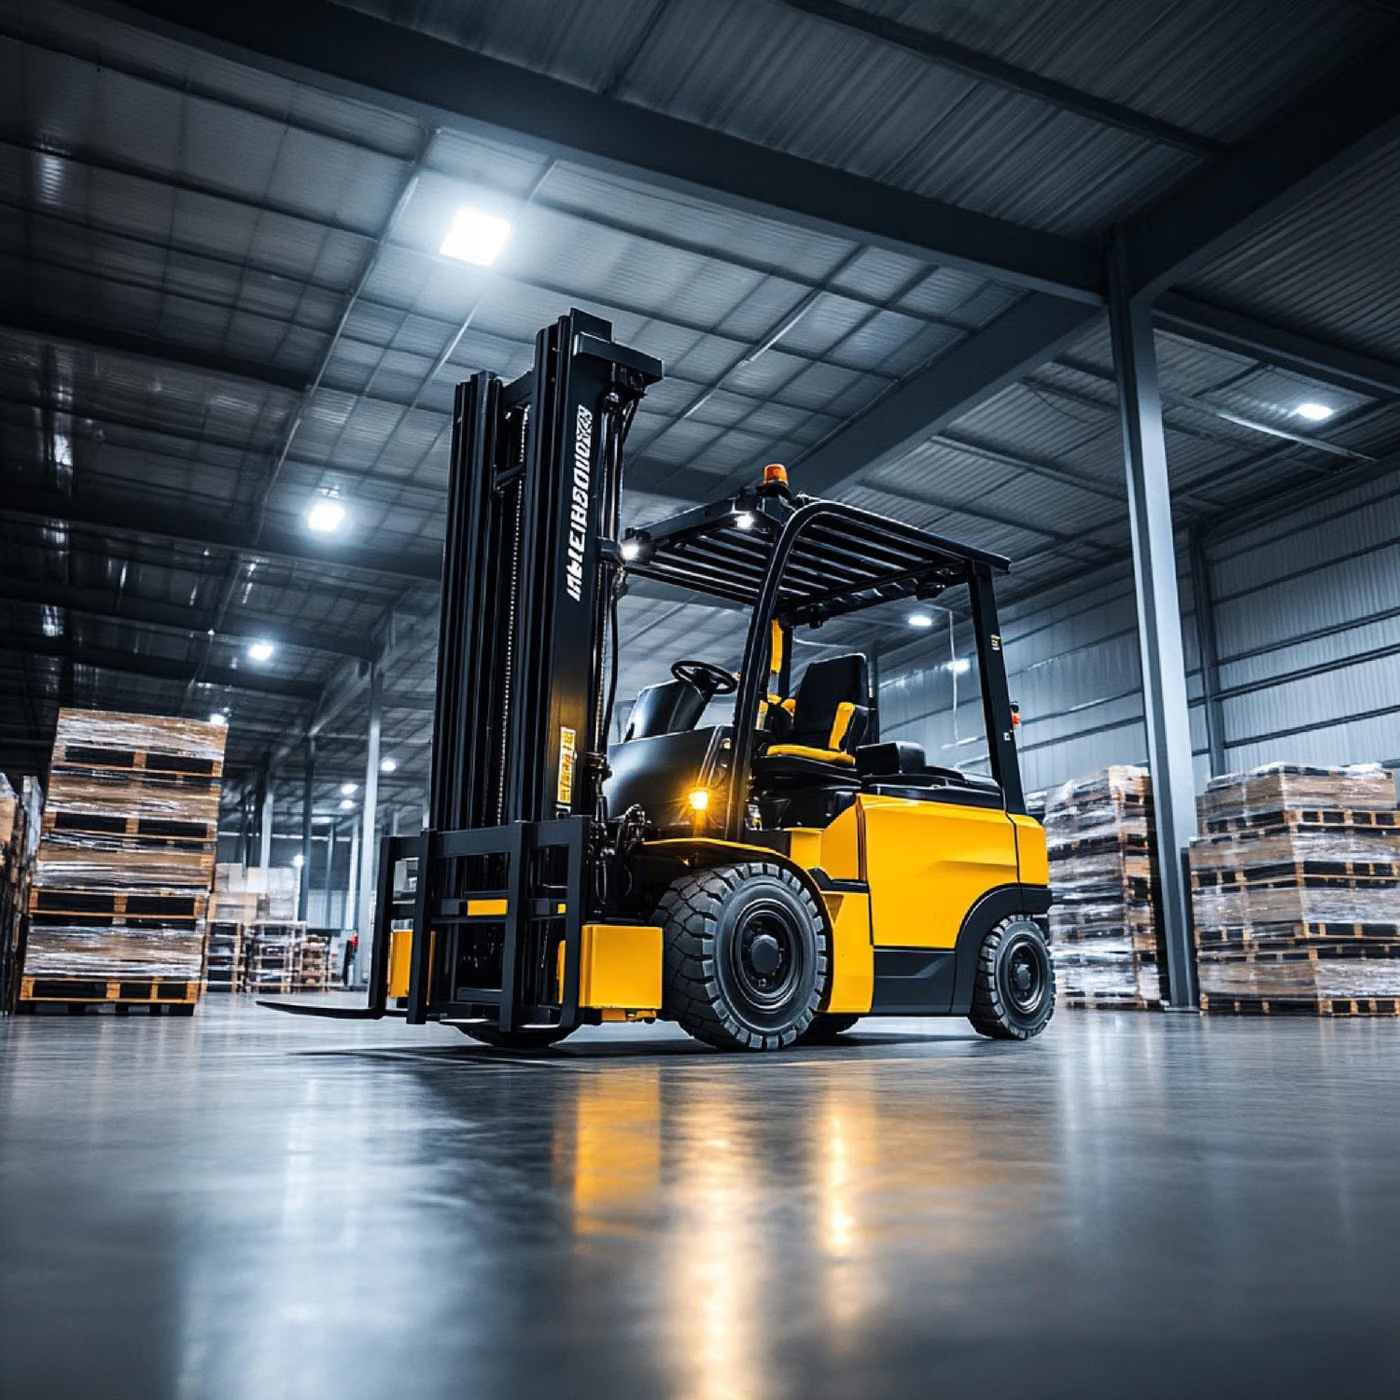 Inspection de chariots élévateursContrôle du système de levage, du mât, des fourches, des freins et du protège-conducteur.
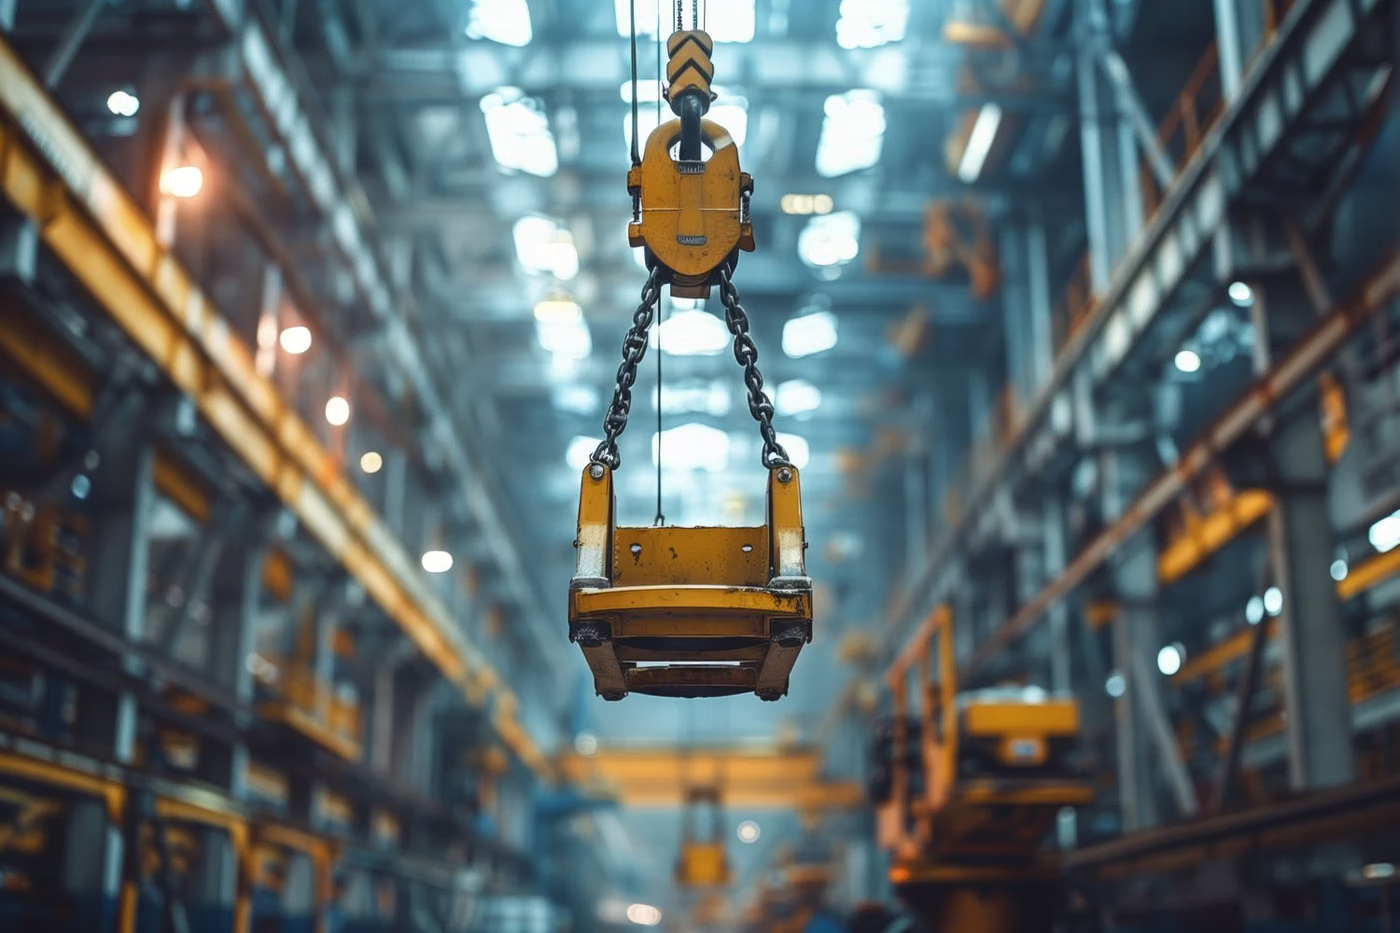 Inspection de palansVérification par essai de charge de la chaîne/du câble, du crochet, du frein et des fins de course.
 Inspection de plateformes élévatricesStabilité, système de levage et dispositifs de sécurité des plateformes élévatrices mobiles.
 Inspection de tables élévatricesContrôle du système de levage, du verrouillage et des équipements de sécurité des élévateurs de véhicules et de charges.
 Inspection d'ascenseursContrôle périodique de la cabine, de la gaine, du frein, du limiteur de vitesse et des serrures de porte.
 Inspection d'équipements sous pressionÉpaisseur de paroi, accessoires de sécurité et vérification de résistance des équipements sous pression.
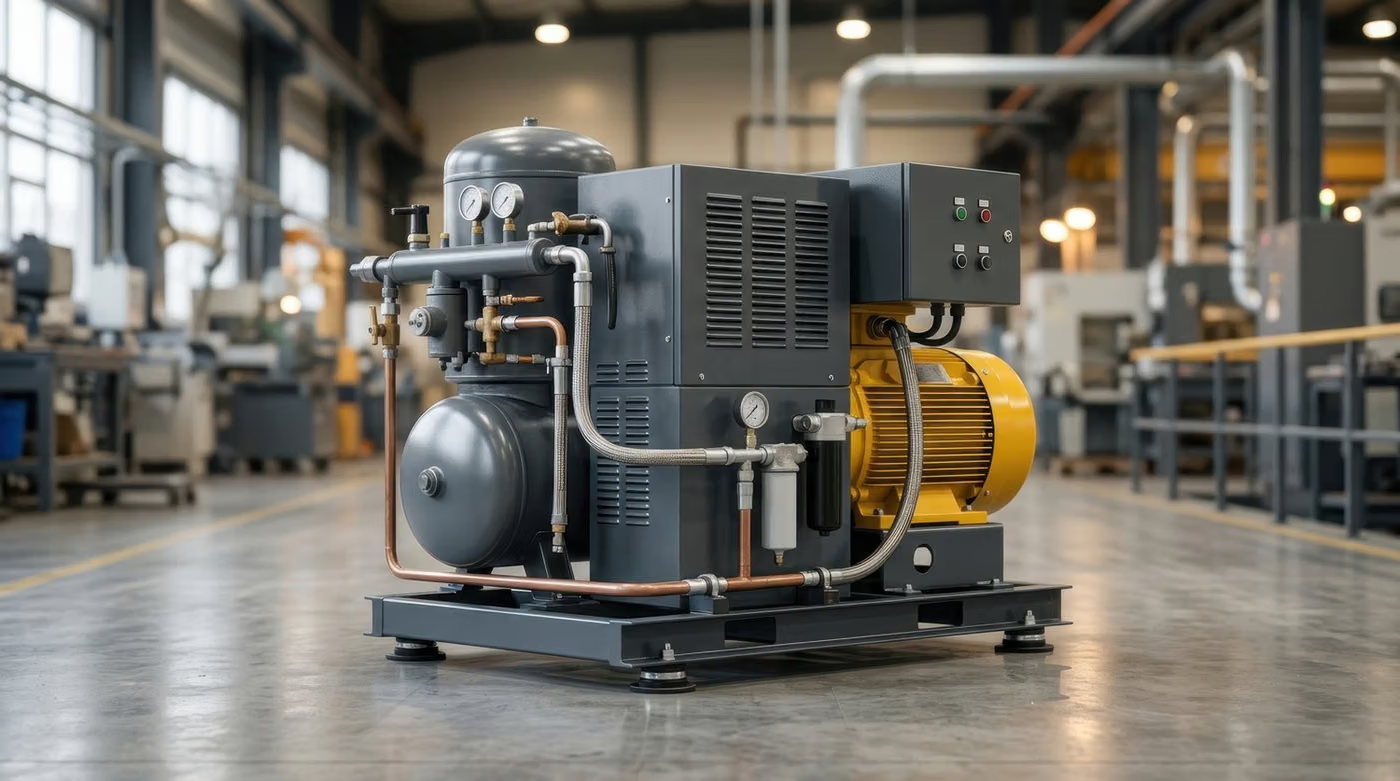 Inspection de compresseursContrôle du réservoir d'air, de la soupape de sûreté, du pressostat et des raccords de tuyauterie.
 Inspection de chaudièresEnveloppe, soupape de sûreté et systèmes de régulation des chaudières vapeur et eau chaude.
 Inspection de surpresseursContrôle du vase d'expansion, de la soupape de sûreté et de la régulation de pression.
 Inspection de réservoirsÉpaisseur de paroi, fond, toit et évaluation de la corrosion des réservoirs de stockage.
Inspection électrique
Contrôle des installations électriques et des systèmes de protection fondé sur la mesure. La conclusion ne repose pas sur l'examen visuel mais sur des valeurs mesurées avec des appareils à étalonnage raccordé.
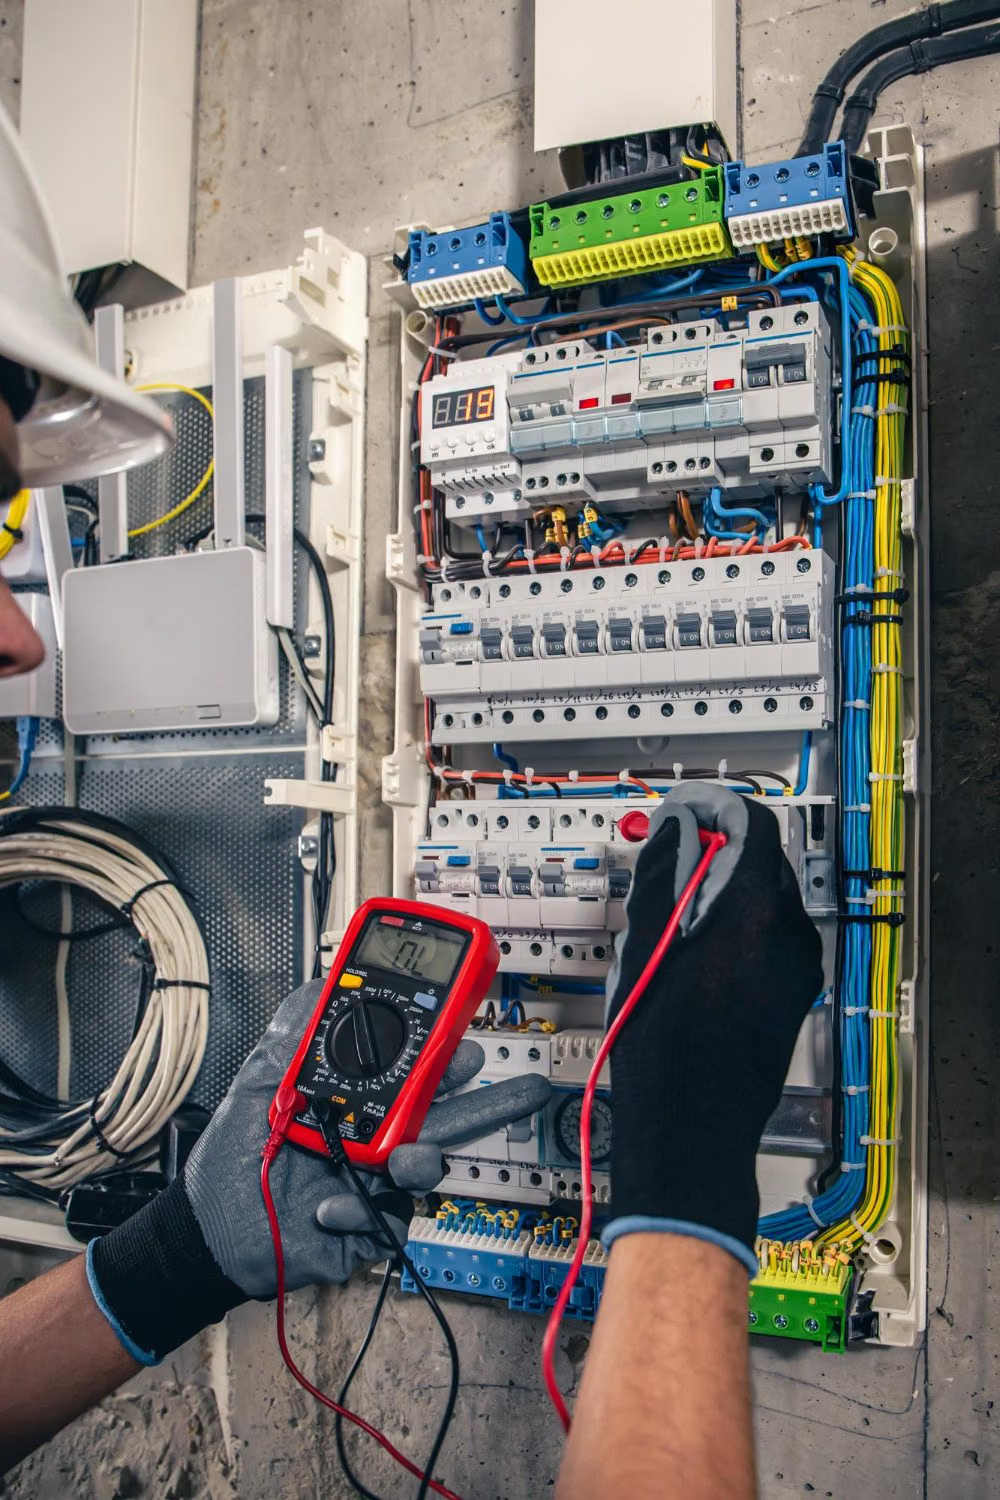 Inspection de mise à la terreMesure de la résistance de terre et vérification de la continuité du conducteur de protection.
 Inspection de paratonnerresContrôle de continuité, de liaison et de mise à la terre du système de protection contre la foudre.
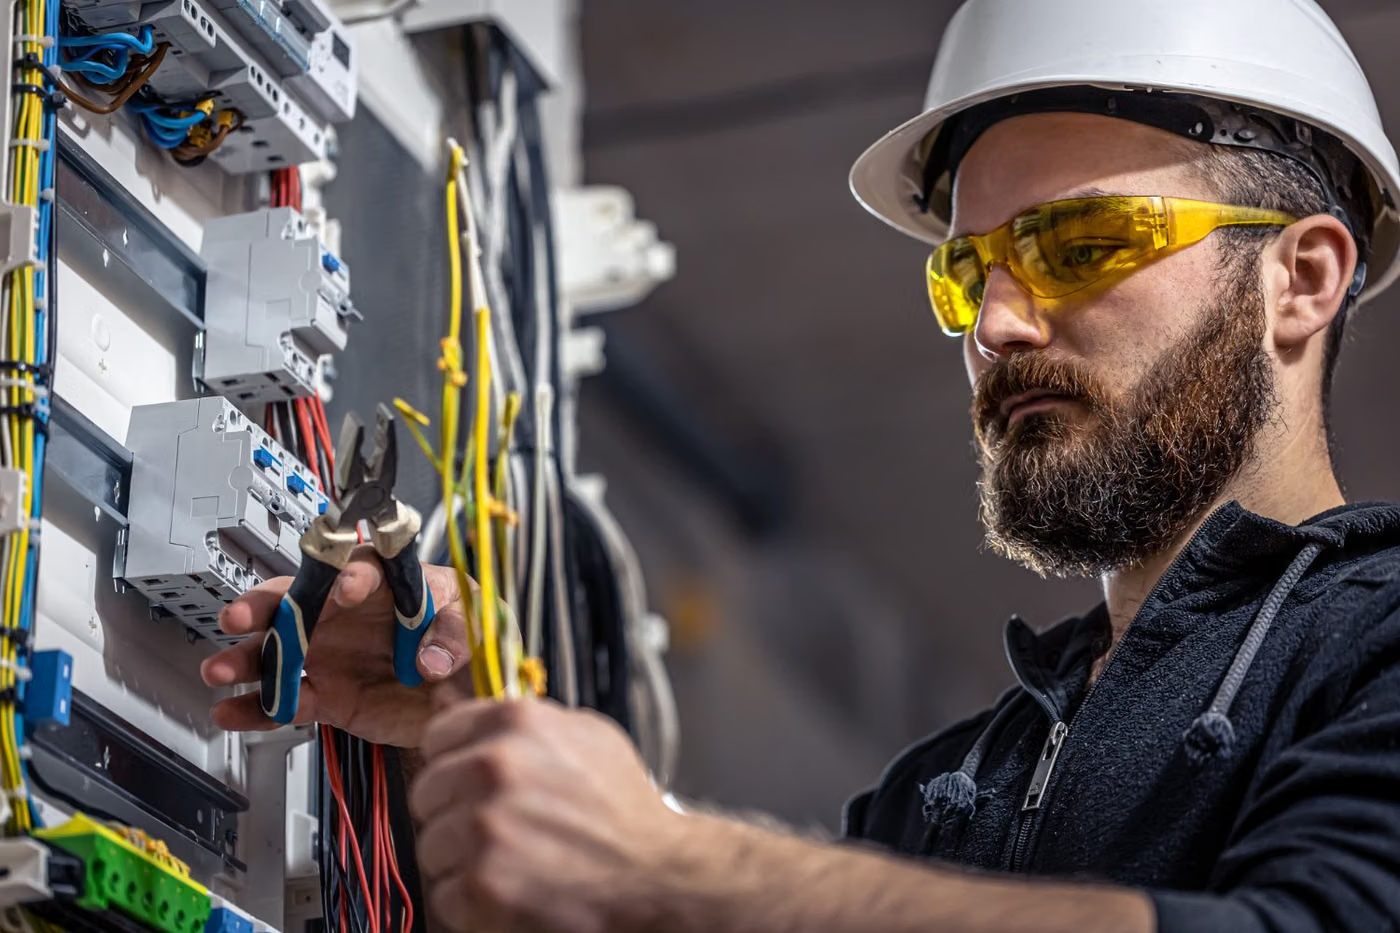 Inspection d'installations électriquesVérification de la résistance d'isolement, de l'impédance de boucle et des dispositifs de protection.
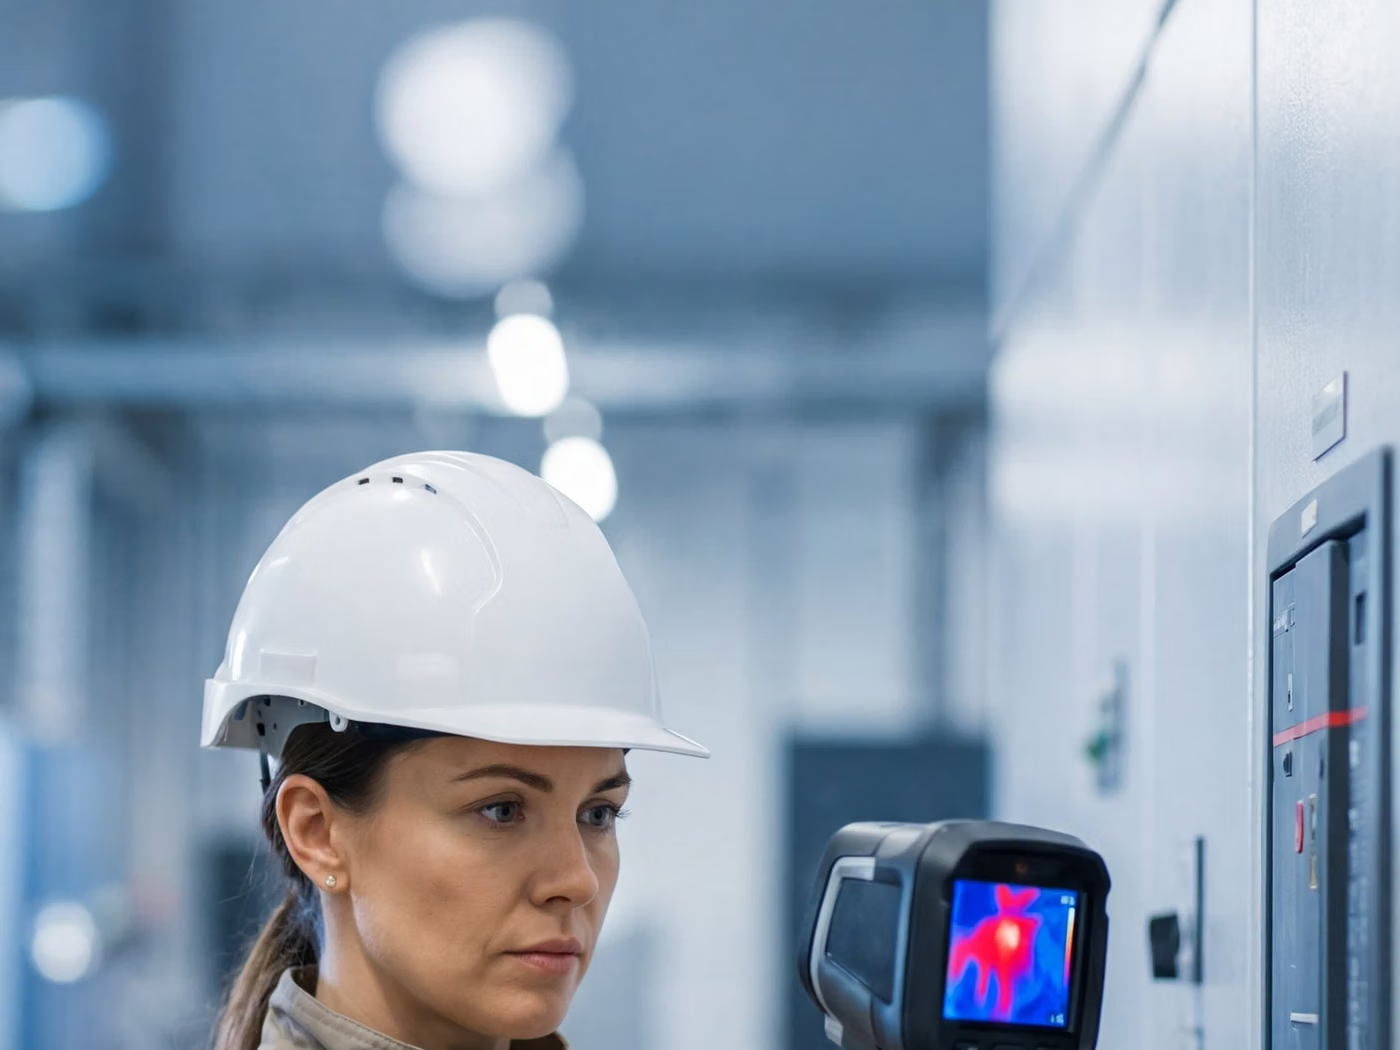 Inspection thermographiqueDétection par caméra thermique des échauffements anormaux dans les tableaux et les équipements.
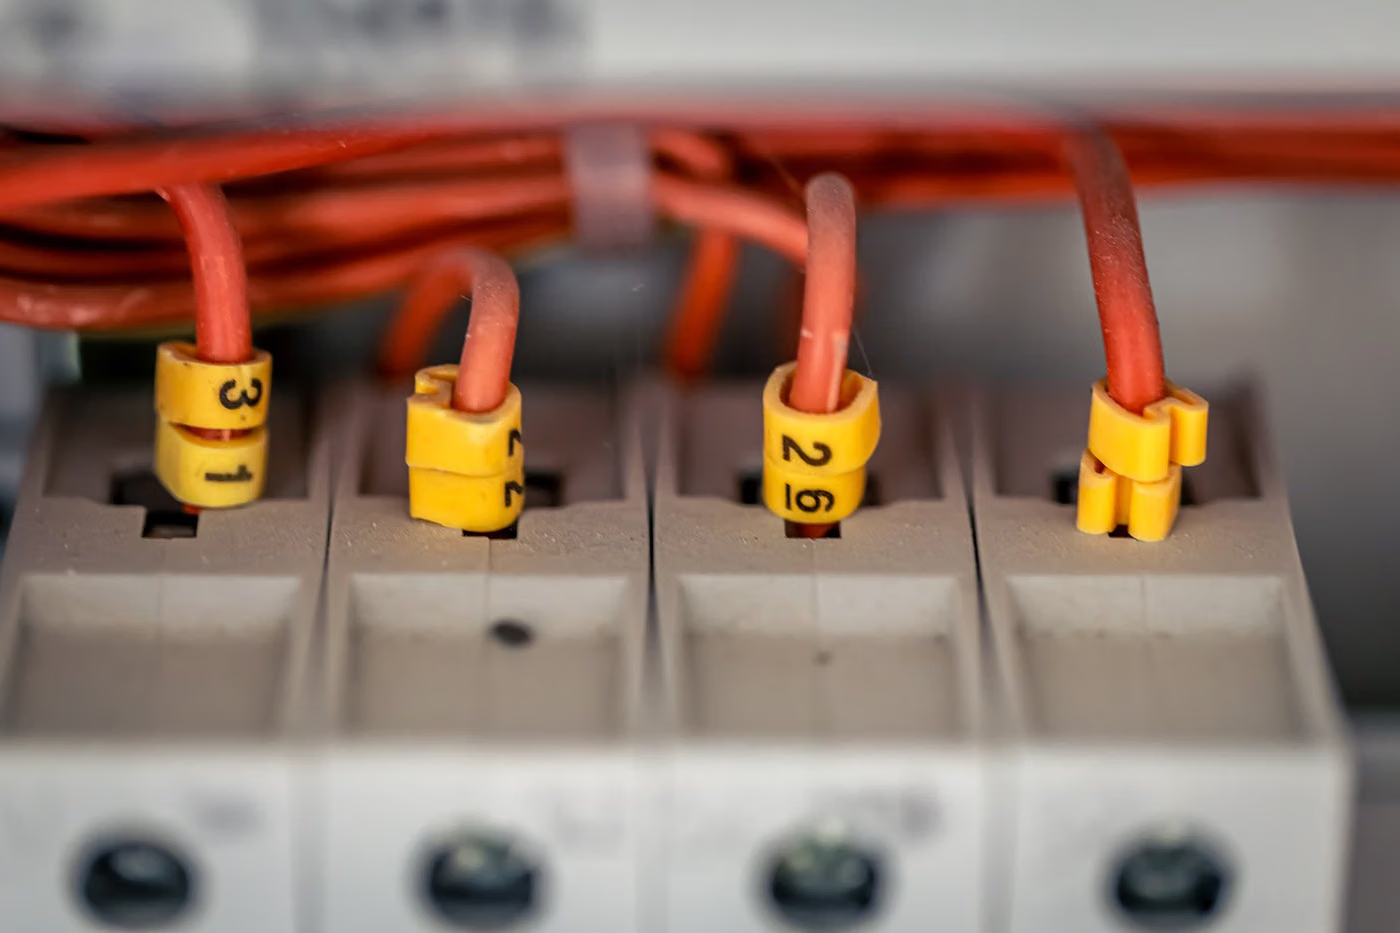 Inspection de tableaux électriquesContrôle des connexions, des protections, du repérage et de la protection contre les contacts dans les tableaux de distribution.
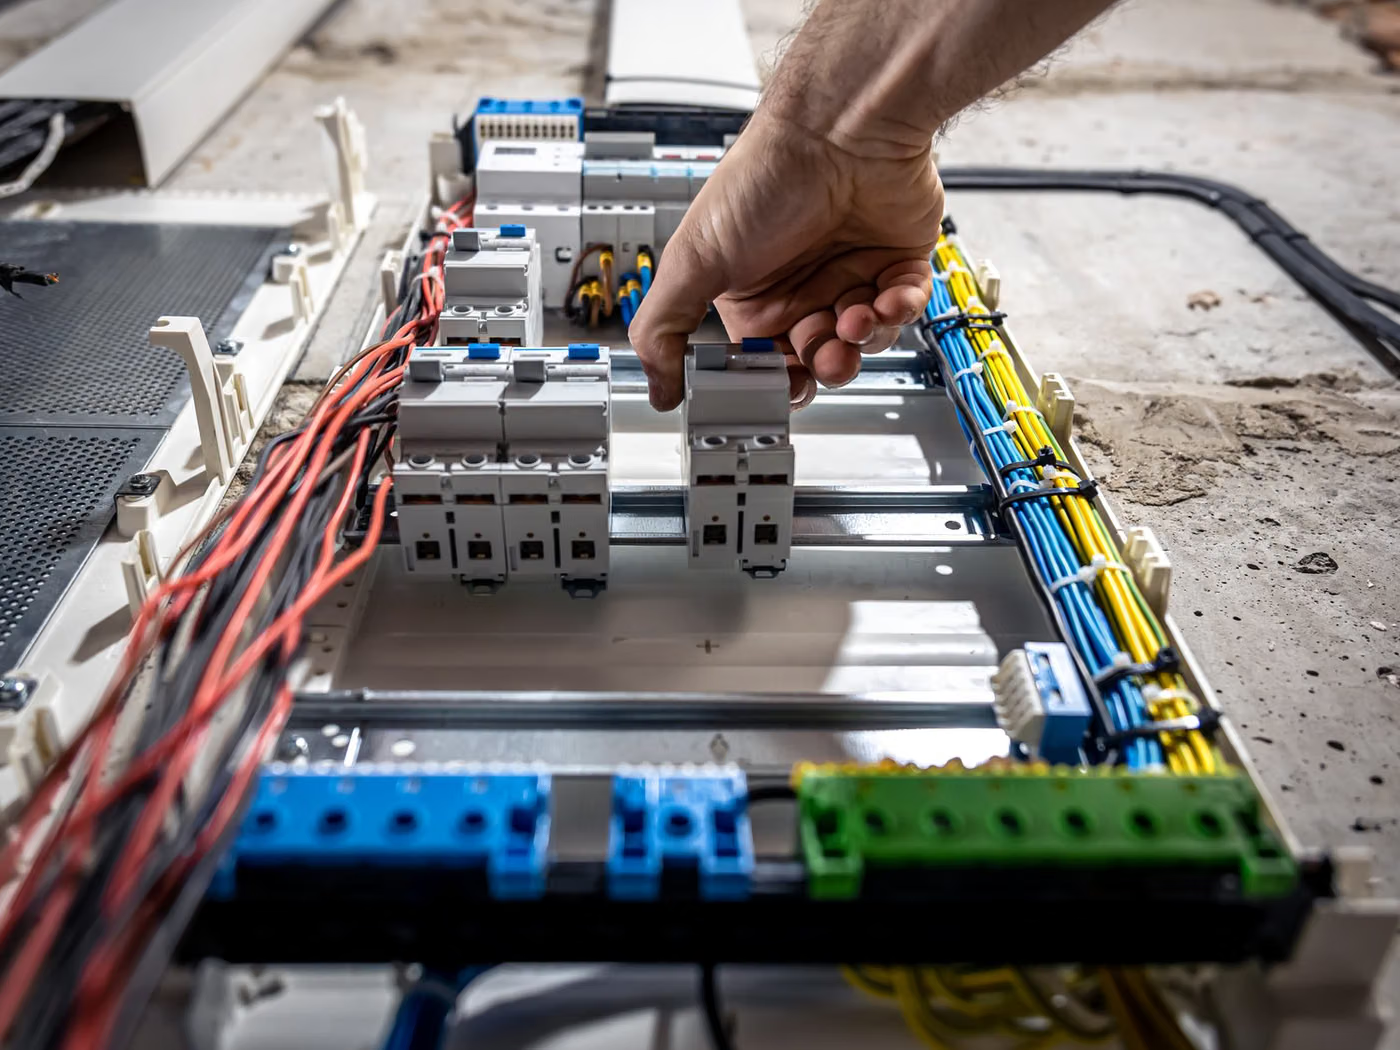 Inspection de dispositifs différentielsMesure du courant et du temps de déclenchement du dispositif différentiel (DDR).
Inspection industrielle
Inspections réalisées en fabrication, montage et exploitation au titre du contrat ou de la norme produit. À la différence de l'inspection périodique, elles suivent le plan d'inspection et d'essais (ITP) du projet et non un calendrier réglementaire.
 Inspection de canalisationsContrôle de l'intégrité de la ligne, soudures, épaisseur de paroi et essai hydrostatique inclus.
 Inspection de machinesContrôle des machines et des lignes en fabrication, montage et mise en service.
 Inspection de souduresVérification du mode opératoire de soudage, de la qualification du soudeur et de la qualité du cordon.
 Inspection de charpentes métalliquesTolérances de fabrication, contrôle du soudage et du montage des charpentes métalliques.
Contrôle non destructif (CND)
Le CND n'est pas un type d'inspection mais une famille de MÉTHODES utilisées en inspection : il recherche les discontinuités sans endommager le matériau. Le choix de la méthode dépend du type et de la position du défaut et du matériau ; la compétence du personnel est certifiée par niveau selon l'EN ISO 9712.
 VT contrôle visuelExamen visuel — première étape, obligatoire, de tout programme de CND.
 PT ressuageMise en évidence des discontinuités débouchantes au moyen d'un ressuage.
 MT magnétoscopieDétection des discontinuités de surface et sous-jacentes dans les matériaux ferromagnétiques.
 UT ultrasonsDétection des discontinuités internes et mesure d'épaisseur par ondes ultrasonores.
 RT radiographieImagerie de la structure interne par rayons X ou gamma.
 ET courants de FoucaultDétection des discontinuités de surface dans les matériaux conducteurs par courants de Foucault.
 PAUTÉvaluation angulaire et imagée du volume balayé au moyen d'un traducteur multiélément.
 TOFDDimensionnement des défauts de soudure par la technique de diffraction du temps de vol.
 Leak TestingDétection de fuites et mesure du taux de fuite dans les systèmes sous pression et les volumes fermés.
 Acoustic EmissionSuivi des défauts actifs par les événements acoustiques générés sous charge.
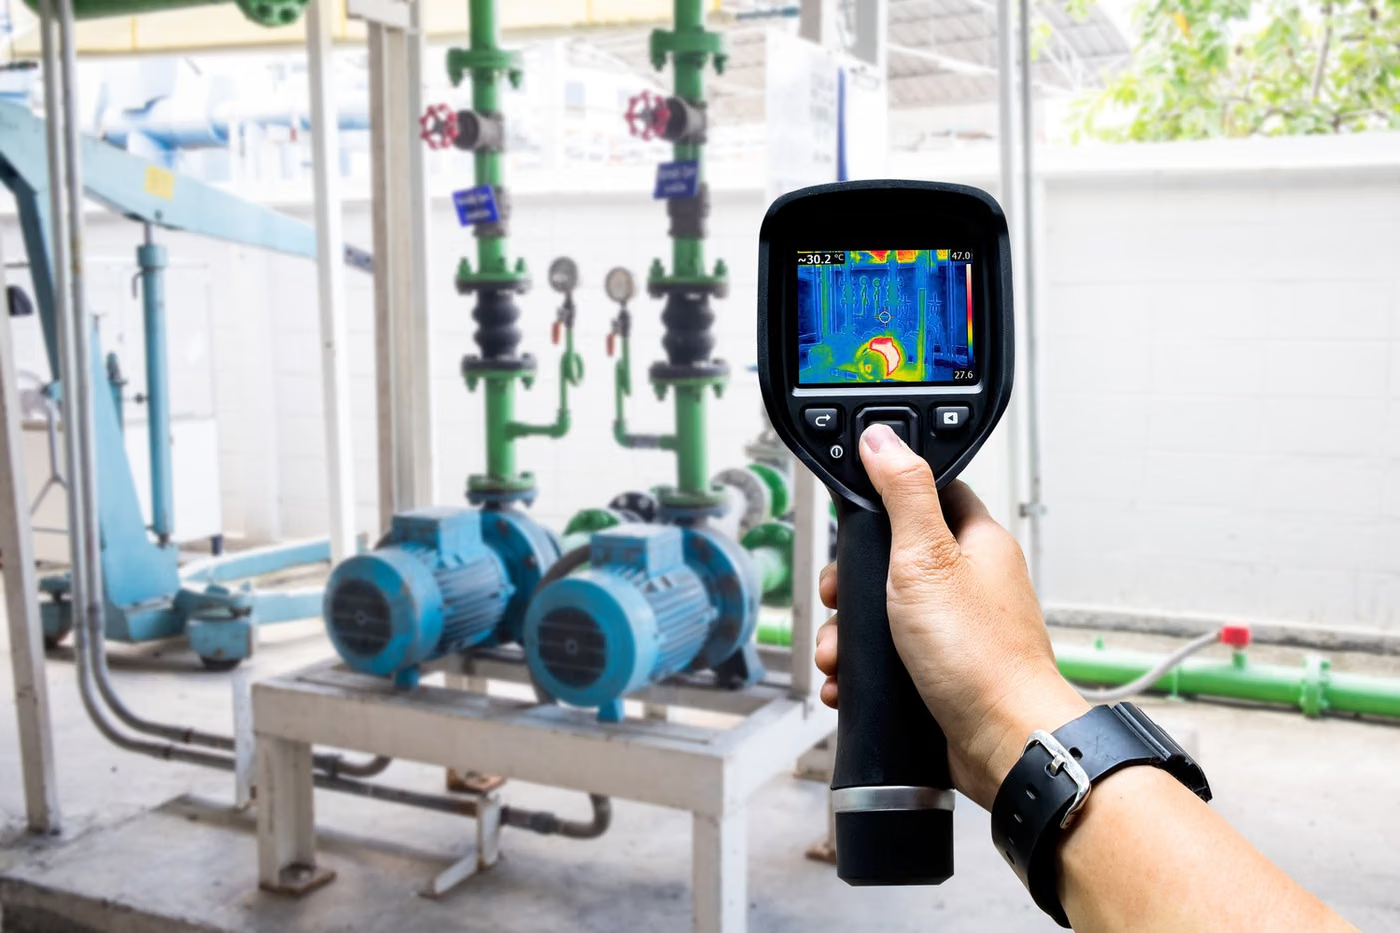 ThermographieDétection de défauts et d'anomalies à partir de la répartition de température par caméra infrarouge.
 PMIVérification sur site de la composition d'alliage (identification positive des matériaux).
Partagez votre inventaire d'équipements
Transmettez-nous la liste des équipements, les capacités et les dernières dates d'inspection ; définissons ensemble le programme et le calendrier d'inspection.