
Qu'est-ce que l'inspection ?
L'inspection d'équipement sous pression vérifie l'intégrité de paroi et les accessoires de sécurité des récipients soumis à une pression interne. Elle comporte trois niveaux : examen visuel interne et externe, mesure de l'épaisseur de paroi et, si nécessaire, essai de résistance (hydrostatique).
Pourquoi la réaliser ?
L'objectif est de détecter l'amincissement de paroi dû à la corrosion et à l'érosion avant qu'il ne crée un risque d'éclatement, et de démontrer que la soupape de sûreté protège réellement. Les défaillances d'équipements sous pression sont peu probables mais aux conséquences très lourdes.
Quels équipements sont concernés ?
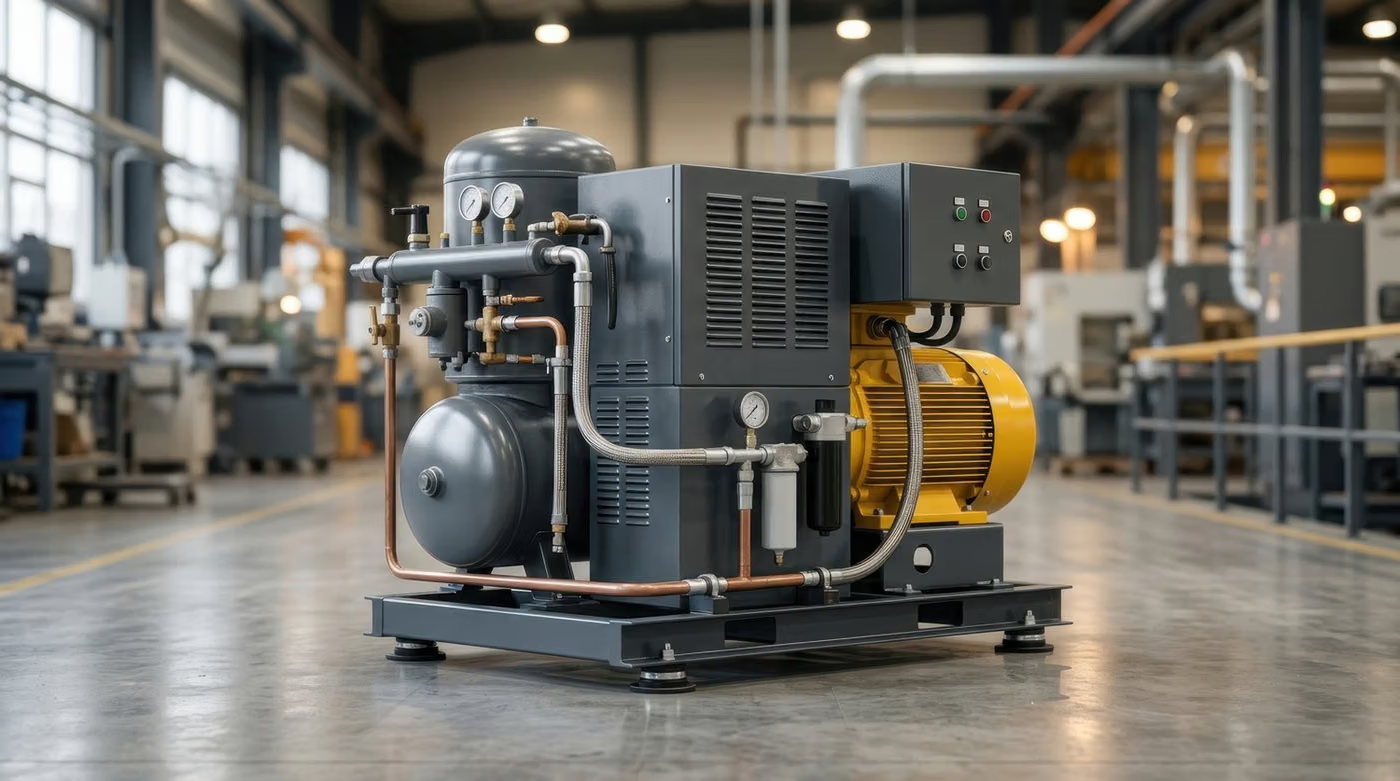
- Réservoirs d'air comprimé et bâches à air
- Appareils à vapeur et à eau chaude
- Réacteurs de procédé et autoclaves
- Vases d'expansion
- Récipients de stockage de gaz
Base légale et périodicité
Il n'existe pas de périodicité universelle. L'intervalle résulte de la plus contraignante de trois sources : la durée maximale fixée par la réglementation applicable aux équipements de travail, les instructions de la notice du fabricant et l'évaluation des risques de l'exploitant. Usage intensif, ambiance corrosive ou travail posté la raccourcissent. La date de la prochaine inspection figure dans le rapport.
Étendue de l'inspection
- Surface extérieure : corrosion, déformation, dommage mécanique, état du revêtement
- Surface intérieure (si accessible) : corrosion, piqûres, dépôts
- Épaisseur de paroi : mesure par ultrasons et comparaison avec l'épaisseur de conception
- Cordons de soudure et tubulures de raccordement
- Soupape de sécurité : pression de tarage, fonction ouverture-fermeture, état du plomb
- Manomètre et indicateurs de pression, état d'étalonnage
- Dispositif d'évent et de purge
- Fixations des supports et pieds
- Plaque signalétique, pression et température de conception
Normes associées
- ISO/IEC 17020
- série EN 13445
- EN 764-7
- ISO 4126-1
- série EN 13480
Méthode et équipement
- Épaisseuromètre à ultrasons
- Pompe d'essai hydrostatique et manomètres étalonnés
- Endoscope / boroscope (pour l'examen interne)
- Équipement de magnétoscopie et de ressuage
- Banc d'essai de soupape de sécurité
Déroulement de l'inspection
- 1Informations préalables et planificationL'inventaire des équipements, les données de capacité, les instructions du fabricant et les rapports d'inspection antérieurs sont réunis ; la date d'inspection et les conditions sur site sont planifiées.
- 2Revue documentaireLa déclaration de conformité, la notice d'utilisation, les enregistrements de maintenance et, le cas échéant, les preuves de clôture des non-conformités antérieures sont examinés.
- 3Examen visuelLa structure porteuse, les assemblages, les protecteurs et les marquages d'avertissement sont contrôlés visuellement ; l'usure, la déformation et la corrosion sont évaluées.
- 4Contrôle des fonctions et des dispositifs de sécuritéLes dispositifs de sécurité — freins, interrupteurs de fin de course, arrêt d'urgence, protection contre les surcharges — sont vérifiés en fonctionnement.
- 5Mesure et essai de chargeSelon le type d'équipement, un essai de charge, un essai de pression ou des mesures électriques sont réalisés. Les valeurs d'essai sont fixées d'après les limites du fabricant et la norme applicable.
- 6Évaluation et rapportLes constats sont classés conforme / non conforme / conforme sous conditions ; le rapport et l'étiquette d'inspection sont établis.
- 7SuiviEn cas de non-conformités, une inspection de suivi est réalisée après leur correction ; la date de la prochaine inspection figure dans le rapport.
Non-conformités
Une épaisseur de paroi inférieure à l'épaisseur de calcul impose d'abaisser la pression de service ou de mettre le récipient hors service. Une soupape de sûreté qui ne s'ouvre pas à sa pression de tarage exige également une action immédiate.
Rapport d'inspection
- Identification de l'organisme d'inspection et des inspecteurs
- Identification de l'équipement : marque, modèle, numéro de série, capacité, année de fabrication
- Norme appliquée et étendue de l'inspection
- Appareils de mesure utilisés et données d'étalonnage
- Constats de l'examen visuel et du contrôle fonctionnel
- Valeurs des essais de charge / de pression
- Non-conformités relevées et leur gravité
- Conclusion (conforme / non conforme / conforme sous conditions) et date de la prochaine inspection
Accréditation
Les activités d'inspection sont réalisées selon l'ISO/IEC 17020, qui exige l'impartialité de l'organisme, la compétence du personnel et la validité des méthodes. En vertu de la règle d'impartialité, la partie qui assure la maintenance ou la réparation d'un équipement ne peut en réaliser l'inspection indépendante. EUROLAB dispose d'une accréditation internationalement reconnue selon l'ISO/IEC 17020, délivrée par des organismes signataires de l'accord ILAC ; le périmètre accrédité étant défini par type d'inspection, il est confirmé par écrit au stade de l'offre.
Périmètre et habilitationsInspections associées
Questions fréquentes
L'essai hydrostatique est-il réalisé à chaque inspection ?
Non. L'essai de résistance est appliqué aux intervalles prescrits par la réglementation et la norme applicable, ou chaque fois que l'appareil subit une réparation ou une modification. Lors des inspections intermédiaires, l'examen visuel et la mesure d'épaisseur sont les éléments essentiels.
Pourquoi hydrostatique et non pneumatique ?
Comme un liquide est incompressible, l'énergie libérée en cas de rupture soudaine est très faible. Le gaz sous pression, en revanche, est compressible ; un essai pneumatique à la même pression comporte une énergie explosive et n'est appliqué qu'en cas de nécessité impérieuse, avec des mesures de sécurité supplémentaires.
Qui peut réaliser l'inspection ?
L'inspection est réalisée par un organisme accrédité selon l'ISO/IEC 17020 et par les inspecteurs qu'il habilite. L'impartialité de l'organisme est essentielle : la partie qui assure la maintenance de l'équipement ne peut en réaliser l'inspection périodique en tant qu'inspection indépendante.