
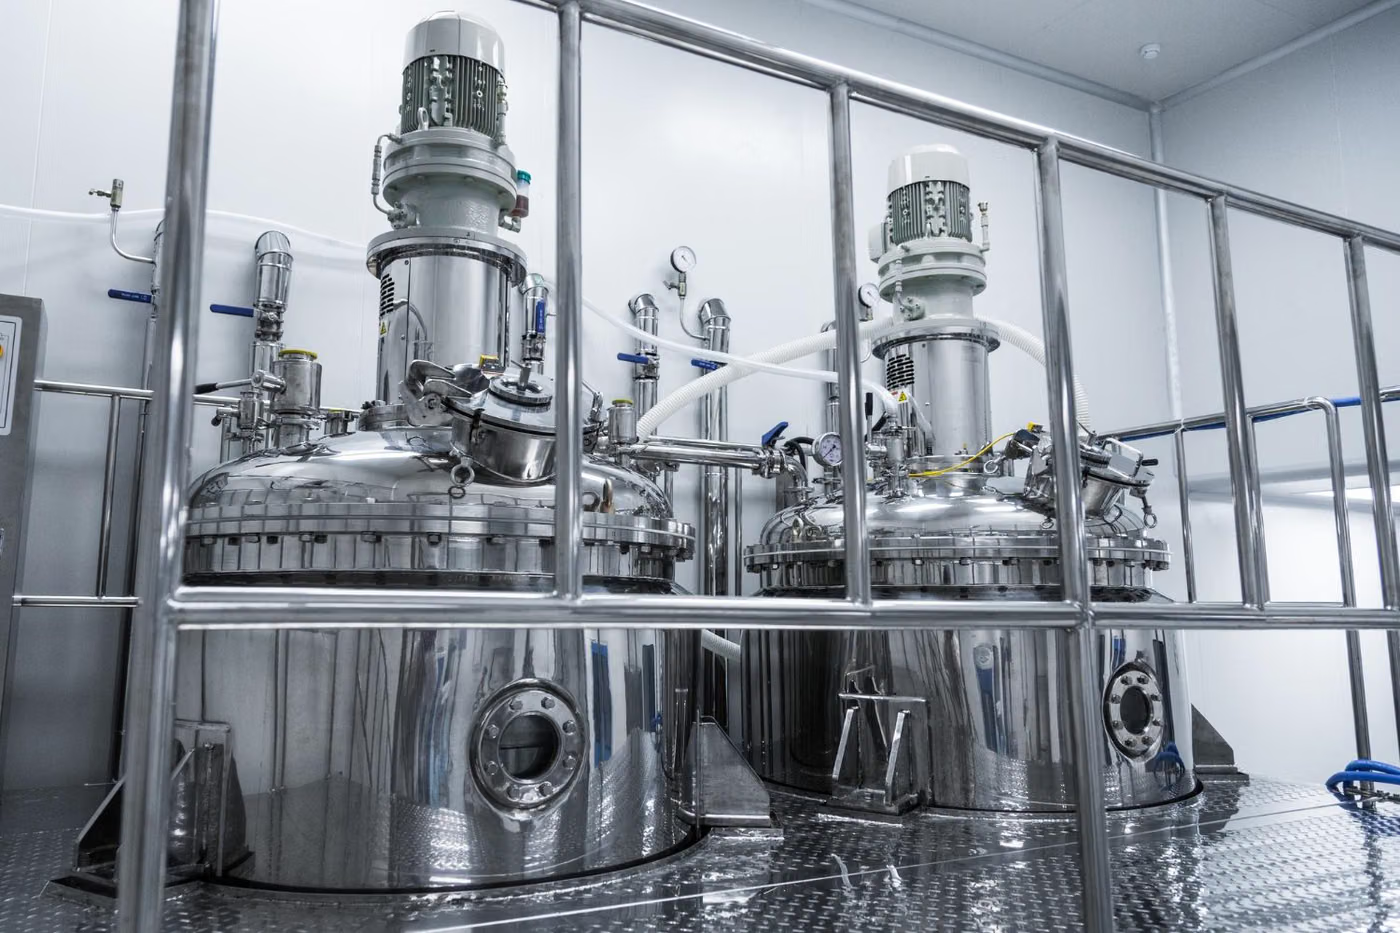
Qu'est-ce que l'inspection ?
L'inspection de réservoir évalue l'intégrité structurelle des réservoirs de liquides ou de gaz. Elle peut être externe (en service) ou interne après vidange et nettoyage (hors service) ; le périmètre diffère nettement selon le cas.
Pourquoi la réaliser ?
L'objectif est de prévenir les fuites et l'effondrement structurel, d'estimer la durée de vie résiduelle et de fixer le prochain intervalle d'inspection. Sur les réservoirs de stockage, la zone la plus critique est le fond, non observable directement.
Quels équipements sont concernés ?
- Réservoirs de stockage atmosphériques
- Réservoirs de stockage de carburant et de produits chimiques
- Réservoirs enterrés
- Réservoirs de stockage d'eau
- Récipients de stockage sous pression
Base légale et périodicité
Il n'existe pas de périodicité universelle. L'intervalle résulte de la plus contraignante de trois sources : la durée maximale fixée par la réglementation applicable aux équipements de travail, les instructions de la notice du fabricant et l'évaluation des risques de l'exploitant. Usage intensif, ambiance corrosive ou travail posté la raccourcissent. La date de la prochaine inspection figure dans le rapport.
Étendue de l'inspection
- Tôles de robe : épaisseur de paroi, corrosion, déformation
- Tôles de fond : corrosion en sous-face, tassement et déformation
- Toit : structure, étanchéité du toit fixe/flottant, drainage
- Cordons de soudure et raccords de tubulures
- Ancrage et tassement de fondation, relevés de niveau
- Évents et soupapes de pression/dépression
- Système de protection cathodique (le cas échéant) et son efficacité
- État du revêtement et du système de peinture
- Rétention secondaire (cuvette) et dispositif de drainage
- Jauges de niveau et protection contre le débordement
Normes associées
- ISO/IEC 17020
- EN 14015
- API 653
- EN 12285
- ISO 9712
Méthode et équipement
- Épaisseuromètre à ultrasons
- Scanner à fuite de flux magnétique (MFL) (pour les tôles de fond)
- Boîte à vide (pour l'étanchéité des soudures de fond)
- Équipement de nivellement et de mesure de tassement
- Détecteur de défauts de revêtement (holiday detector)
- Mesureur de potentiel de protection cathodique
Déroulement de l'inspection
- 1Informations préalables et planificationL'inventaire des équipements, les données de capacité, les instructions du fabricant et les rapports d'inspection antérieurs sont réunis ; la date d'inspection et les conditions sur site sont planifiées.
- 2Revue documentaireLa déclaration de conformité, la notice d'utilisation, les enregistrements de maintenance et, le cas échéant, les preuves de clôture des non-conformités antérieures sont examinés.
- 3Examen visuelLa structure porteuse, les assemblages, les protecteurs et les marquages d'avertissement sont contrôlés visuellement ; l'usure, la déformation et la corrosion sont évaluées.
- 4Contrôle des fonctions et des dispositifs de sécuritéLes dispositifs de sécurité — freins, interrupteurs de fin de course, arrêt d'urgence, protection contre les surcharges — sont vérifiés en fonctionnement.
- 5Mesure et essai de chargeSelon le type d'équipement, un essai de charge, un essai de pression ou des mesures électriques sont réalisés. Les valeurs d'essai sont fixées d'après les limites du fabricant et la norme applicable.
- 6Évaluation et rapportLes constats sont classés conforme / non conforme / conforme sous conditions ; le rapport et l'étiquette d'inspection sont établis.
- 7SuiviEn cas de non-conformités, une inspection de suivi est réalisée après leur correction ; la date de la prochaine inspection figure dans le rapport.
Non-conformités
Une épaisseur de robe ou de fond inférieure au minimum calculé impose une réparation ou une restriction des conditions d'exploitation. La perte d'étanchéité des soudures de fond et un tassement excessif sont également des constats graves.
Rapport d'inspection
- Identification de l'organisme d'inspection et des inspecteurs
- Identification de l'équipement : marque, modèle, numéro de série, capacité, année de fabrication
- Norme appliquée et étendue de l'inspection
- Appareils de mesure utilisés et données d'étalonnage
- Constats de l'examen visuel et du contrôle fonctionnel
- Valeurs des essais de charge / de pression
- Non-conformités relevées et leur gravité
- Conclusion (conforme / non conforme / conforme sous conditions) et date de la prochaine inspection
Accréditation
Les activités d'inspection sont réalisées selon l'ISO/IEC 17020, qui exige l'impartialité de l'organisme, la compétence du personnel et la validité des méthodes. En vertu de la règle d'impartialité, la partie qui assure la maintenance ou la réparation d'un équipement ne peut en réaliser l'inspection indépendante. EUROLAB dispose d'une accréditation internationalement reconnue selon l'ISO/IEC 17020, délivrée par des organismes signataires de l'accord ILAC ; le périmètre accrédité étant défini par type d'inspection, il est confirmé par écrit au stade de l'offre.
Périmètre et habilitationsInspections associées
Questions fréquentes
Le réservoir peut-il être inspecté sans être vidangé ?
Partiellement. L'inspection externe évalue l'épaisseur de la robe, le toit, le revêtement et les fondations ; en revanche, la face inférieure des tôles de fond et la corrosion interne ne peuvent être évaluées qu'après vidange et nettoyage du réservoir. Les deux types d'inspection se complètent.
Comment la prochaine date d'inspection est-elle déterminée ?
La durée de vie résiduelle est estimée à partir de l'épaisseur mesurée, de l'épaisseur minimale de conception et du taux de corrosion calculé. L'intervalle est déterminé sur cette base et selon la limite maximale de la norme applicable ; si la corrosion est rapide, l'intervalle est raccourci.
Qui peut réaliser l'inspection ?
L'inspection est réalisée par un organisme accrédité selon l'ISO/IEC 17020 et par les inspecteurs qu'il habilite. L'impartialité de l'organisme est essentielle : la partie qui assure la maintenance de l'équipement ne peut en réaliser l'inspection périodique en tant qu'inspection indépendante.