
Qu'est-ce que l'inspection ?
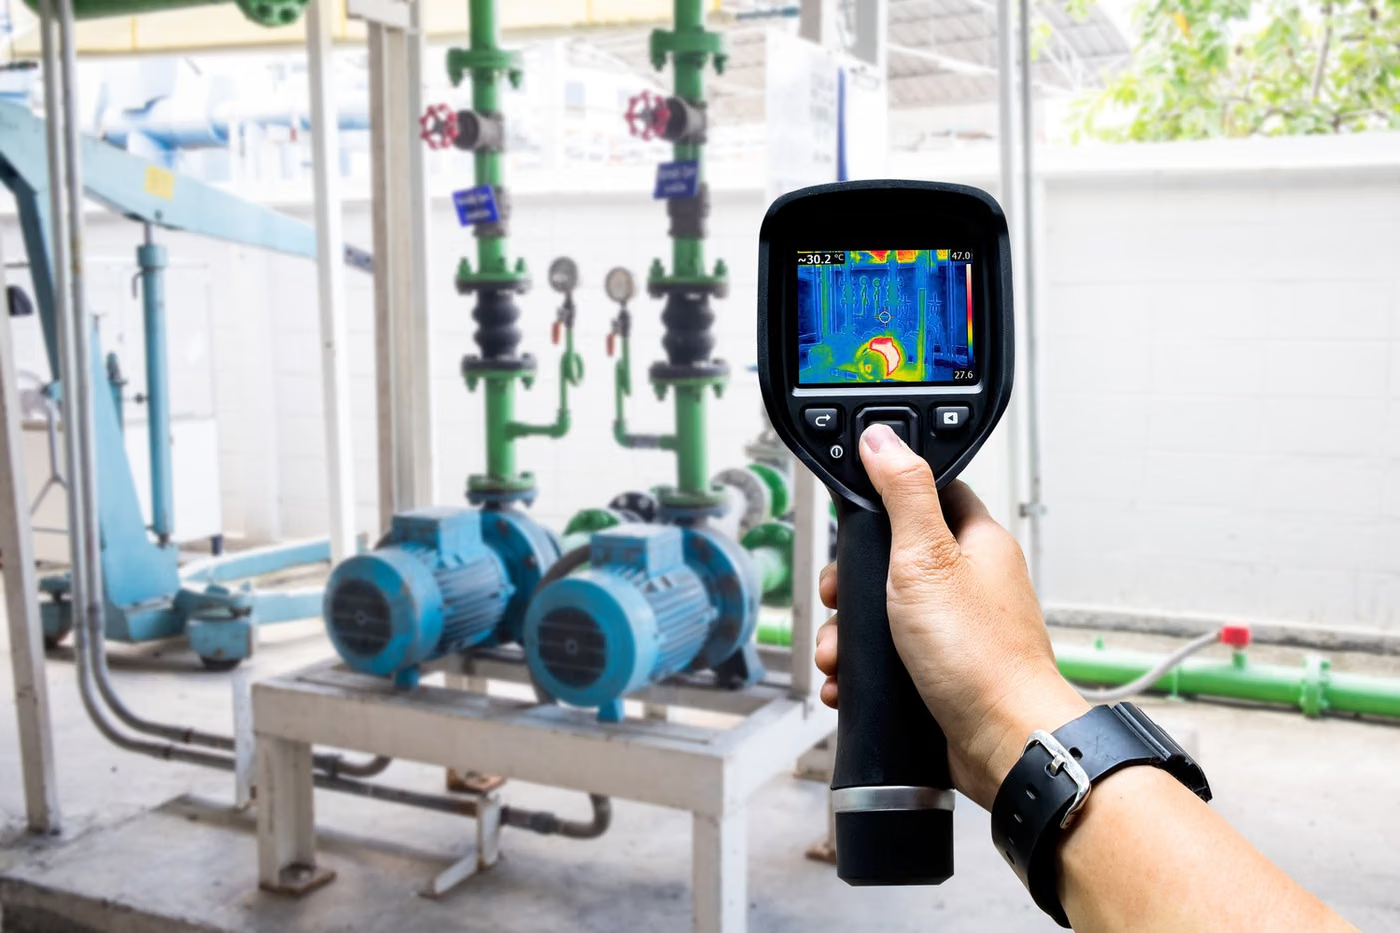
La thermographie visualise le rayonnement infrarouge émis par une surface et évalue les anomalies de la répartition des températures. La thermographie passive observe les écarts existants ; l'active applique une chaleur contrôlée pour révéler les défauts sous la surface.
Pourquoi la réaliser ?
L'objectif est de détecter sans contact les échauffements précurseurs de panne sur les équipements électriques et mécaniques, les déperditions thermiques des bâtiments et les délaminages des structures composites.
Quels équipements sont concernés ?
- Tableaux électriques et appareillage de coupure
- Équipement mécanique : roulements, accouplements, moteurs
- Enveloppe du bâtiment et évaluation de l'isolation
- Délamination dans les structures composites
- Revêtements réfractaires et de four
- Purgeurs de vapeur et lignes de process
Base légale et périodicité
Le CND n'a pas de périodicité propre ; sa fréquence découle du programme d'inspection auquel il se rattache. En fabrication, c'est le taux de contrôle exigé par la norme produit et le cahier des charges (p. ex. un pourcentage donné de soudures) ; en exploitation, le programme d'intégrité des actifs ou d'inspection basée sur les risques.
Étendue de l'inspection
- Points chauds ou froids anormaux
- Écart de température par rapport aux points de référence (ΔT)
- Pertes d'isolation et ponts thermiques
- Anomalies de température liées à l'humidité
- Délamination et vides sous la surface (en thermographie active)
- Prise en compte de l'émissivité et des effets de réflexion
Normes associées
- ISO/IEC 17020
- ISO 18434-1
- ISO 10878
- ISO 6781
- ASTM E1934
- ISO 9712
Méthode et équipement
- Caméra thermique infrarouge étalonnée
- Thermo-hygro-anémomètre ambiant
- Rubans de référence d'émissivité et thermomètre de contact
- Source de chaleur (thermographie active : flash, lampe, induction)
- Logiciel d'analyse et de rapport
Déroulement de l'inspection
- 1Choix de la méthode et de la techniqueLe type et la position du défaut recherché ainsi que les propriétés du matériau sont évalués pour choisir la méthode et la technique ; un mode opératoire écrit est établi.
- 2Vérification du personnel et des équipementsLe niveau et la qualification par secteur industriel de l'opérateur selon l'EN ISO 9712 ainsi que les enregistrements d'étalonnage des appareils sont contrôlés.
- 3Préparation de surfaceLa surface à contrôler est préparée selon la méthode ; revêtement, rouille et souillures influent directement sur la sensibilité.
- 4Étalonnage et vérification de la sensibilitéUn bloc de référence ou une éprouvette témoin sert à démontrer que le système détecte le défaut recherché.
- 5Réalisation du contrôleLe balayage est réalisé selon le mode opératoire ; les indications sont enregistrées et localisées.
- 6ÉvaluationLes indications sont évaluées au regard de la norme d'acceptation applicable pour déterminer s'il s'agit de défauts ; elles sont dimensionnées.
- 7RapportsMéthode, technique, équipement, étalonnage, constats et critère d'acceptation figurent ensemble dans le rapport.
Non-conformités
Les constatations sont classées selon l'écart de température et la criticité du composant concerné. L'erreur la plus courante en thermographie est une lecture de température incorrecte due à la non-prise en compte de l'émissivité et de la réflexion ; c'est pourquoi les conditions de surface sont indiquées dans le rapport.
Rapport d'inspection
- Organisme d'inspection et niveau/secteur du personnel selon l'EN ISO 9712
- Méthode et technique appliquées et numéro du mode opératoire écrit
- Pièce et soudure examinées, avec croquis de localisation
- Équipement, consommables et enregistrements d'étalonnage
- État de surface et conditions de contrôle
- Indications enregistrées, leur position et leurs dimensions
- Norme d'acceptation appliquée et résultat de l'évaluation
- Décision d'acceptation / de rejet
Accréditation
Le contrôle non destructif est réalisé en tant qu'activité d'inspection accréditée selon l'ISO/IEC 17020. Le second facteur déterminant est la qualification du personnel : l'opérateur doit être certifié selon l'EN ISO 9712 pour la méthode, le niveau et le secteur industriel concernés. Un contrôle effectué avec une méthode hors du périmètre de ce certificat n'est pas valable. EUROLAB dispose d'une accréditation internationalement reconnue selon l'ISO/IEC 17020, délivrée par des organismes signataires de l'accord de reconnaissance mutuelle ILAC.
Périmètre et habilitationsInspections associées








Questions fréquentes
Pourquoi l'émissivité est-elle si importante ?
Une caméra thermique ne mesure pas directement la température ; elle mesure le rayonnement provenant de la surface et le convertit en température selon la valeur d'émissivité. Les surfaces métalliques brillantes ont une faible émissivité et reflètent la chaleur environnante ; une valeur d'émissivité incorrecte crée une erreur de mesure importante.
Quelle est la différence entre thermographie passive et active ?
En thermographie passive, la propre température de fonctionnement du système est surveillée (tableau électrique, moteur). En thermographie active, une chaleur contrôlée est appliquée de l'extérieur à la structure, et des défauts sous-jacents sont détectés à partir des perturbations de propagation de la chaleur ; cette méthode est utilisée pour l'inspection des composites.
Qui peut réaliser l'inspection ?
Le personnel CND est certifié selon l'EN ISO 9712 par méthode, niveau (1, 2, 3) et secteur industriel. Le niveau 1 réalise le contrôle, le niveau 2 l'évalue et rédige le rapport, le niveau 3 établit les procédures et choisit la méthode. Un contrôle réalisé dans une méthode ou un secteur hors certificat n'est pas valable.