
¿Qué es Salt Spray?
Esta prueba se realiza dentro del alcance del Capítulo 14 (“Niebla Salina”) de la norma RTCA DO-160 “Condiciones Ambientales y Procedimientos de Prueba para Equipos Aerotransportados” para evaluar la resistencia a la corrosión del equipo en atmósfera salada. DO-160 es exactamente el mismo texto que EUROCAE ED-14 y está reconocido por ISO como ISO 7137.
Objetivo de Salt Spray
El objetivo es certificar que los equipos de aviación cumplen los requisitos para evaluar la resistencia a la corrosión del equipo en atmósfera salina en condiciones de vuelo y tierra y completar la calificación del equipo.
¿A qué productos se aplica Salt Spray?
- Unidades y pantallas de aviónica.
- Equipos electrónicos a bordo
- Dispositivos de comunicación y navegación.
- Equipamiento de cabina y compartimento de carga
- Sensores y actuadores
¿En qué sectores se utiliza Salt Spray?
Normas relacionadas con Salt Spray
- RTCA DO-160Condiciones ambientales y métodos de prueba en equipos de aviación. prueba
- EUROCAE ED-14
- ISO 7137
Condiciones de Salt Spray
- Kategoriler
- S (estándar), T (grave)
- Solución
- Concentración de NaCl definida en el estándar.
- Ciclo
- Niebla salina y etapas de secado.
- Tiempo
- Definido por categoría
Equipo para Salt Spray
- Cámara de niebla salina
- Control de pH y solución.
- Instrumento de medición de resistencia de aislamiento
- Monitoreo de funciones
Requisitos de muestra para Salt Spray
- La categoría debe ser definida.
- Se debe medir la resistencia de aislamiento inicial.
- Los conectores deben estar en estado ensamblado.
Duración de Salt Spray
Depende de la categoría; normalmente de unos días a dos semanas.
Procedimiento de Salt Spray
- 1Se preparan la categoría y la solución.
- 2La muestra se coloca en la cámara.
- 3Se aplican ciclos de niebla salina y secado.
- 4La muestra se lava y se seca.
- 5Se evalúan la función, el aislamiento y la corrosión.
Criterios de aceptación de Salt Spray
Los criterios de aceptación son el funcionamiento continuo y la ausencia de corrosión estructural.
Evaluación de resultados
Se evalúa especialmente la corrosión en los puntos de conexión eléctrica.
Informe de Salt Spray
- Norma aplicada, revisión y Parte 14
- Categoría de equipo seleccionado y justificación.
- Condiciones aplicadas y resultados de medición.
- Método de monitoreo de funciones y observaciones.
- Entrada del Formulario de Calificación Ambiental (Formulario de Calificación Ambiental DO-160)
Acreditación
EUROLAB posee una acreditación reconocida internacionalmente obtenida de organismos de acreditación que forman parte de los acuerdos de reconocimiento multilateral de IAF e ILAC, según ISO/IEC 17025 para pruebas de laboratorio, ISO/IEC 17020 para inspección y vigilancia, e ISO/IEC 17021-1 e ISO/IEC 17065 para certificación de sistemas y productos. Esta cadena garantiza que los informes y certificados emitidos sean aceptados en todo el mundo.
La posibilidad de ofrecer esta prueba dentro del alcance acreditado depende de su producto y del estándar aplicado; Dado que la acreditación se basa en métodos, el alcance se confirma por escrito en la etapa de cotización.
Alcance y autorizacionesRegulaciones Relacionadas
- Requisitos de calificación de equipos de aviación
- Principios de certificación EASA/FAA
Ensayos de pintura y recubrimiento — ¿Qué abarca este campo de ensayo?
La siguiente sección describe el campo al que pertenece el ensayo Salt Spray; las condiciones y criterios de aceptación de este ensayo en particular figuran en las secciones anteriores. El alcance específico de su producto se confirma por escrito en la etapa de cotización.
Los ensayos de pintura y recubrimiento miden la adherencia de un recubrimiento a la superficie, su durabilidad mecánica y su resistencia a los efectos ambientales. Como un recubrimiento es una capa fina, los resultados dependen tanto del material como de la CALIDAD DE APLICACIÓN; la misma pintura da un resultado totalmente distinto sobre una preparación de superficie diferente.
Esta doble dependencia es el conocimiento más importante del ámbito. Un fallo de recubrimiento suele originarse no en la propia pintura sino en la preparación de superficie: residuo de aceite, rugosidad insuficiente, capa de óxido o humedad. Los ensayos de recubrimiento evalúan por tanto no solo el producto sino también el proceso, y los resultados se usan para el control de proceso.
El ESPESOR DEL RECUBRIMIENTO es una variable que varía en toda la superficie. Muchos resultados de resistencia están directamente relacionados con el espesor; una zona delgada se convierte en el punto de inicio de la corrosión. Por ello, la medición del espesor se incluye de forma rutinaria en los informes, junto con el resto de ensayos, y suele tomarse en más de un punto, ya que el espesor tiende a disminuir en los bordes y las esquinas, especialmente en geometrías complejas.
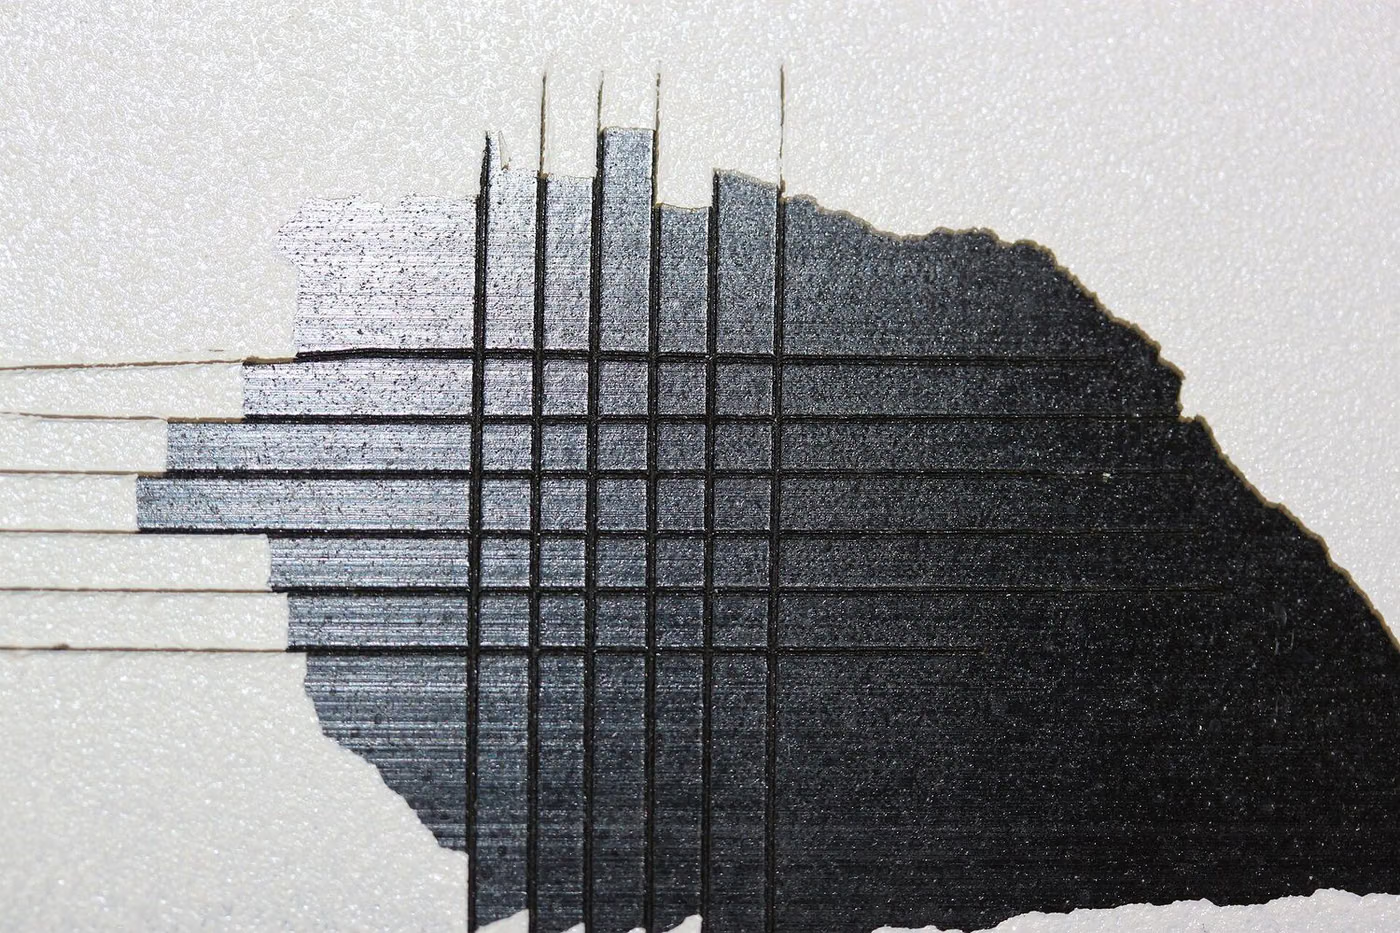
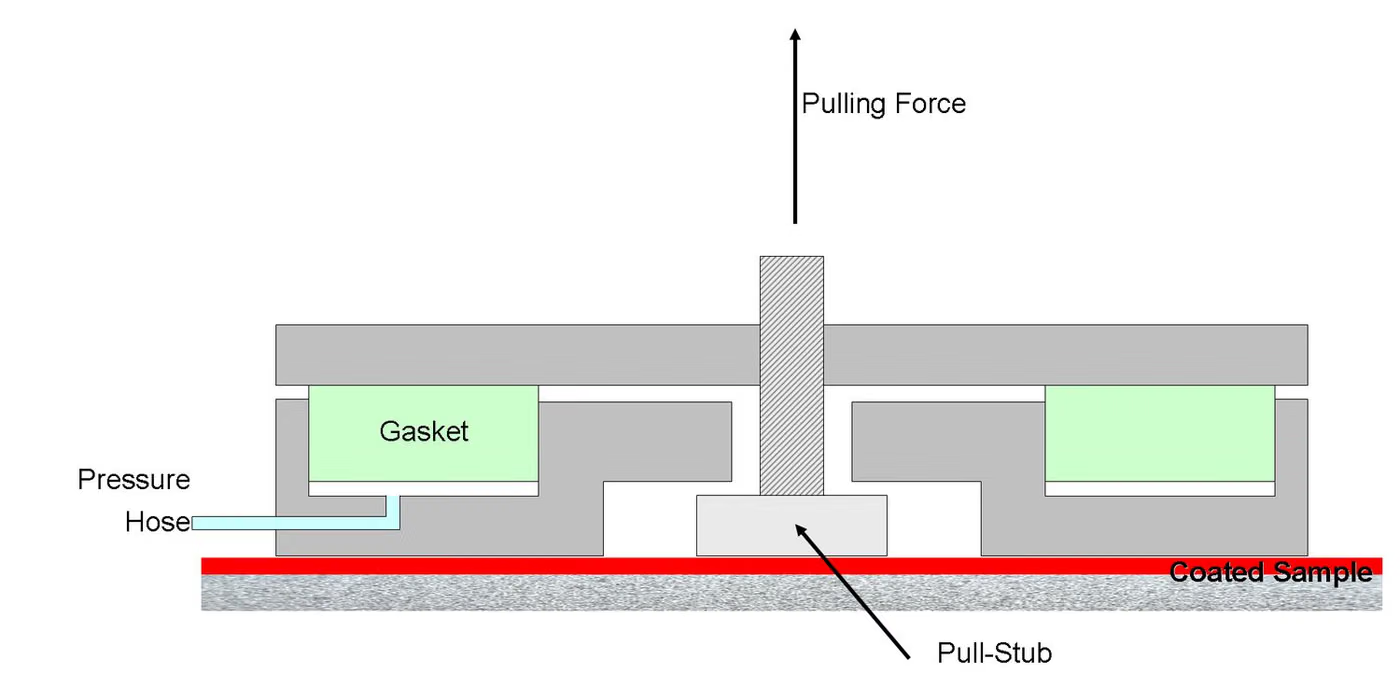
En cuanto a la adhesión, se utilizan tres métodos, y cada uno de ellos proporciona información diferente. El ensayo con cinta es rápido y adecuado para su aplicación sobre el terreno, pero es una medida aproximada. El ensayo de rayado muestra el comportamiento en las intersecciones de capas. El método de tracción (pull-off), por su parte, proporciona un valor numérico de resistencia y es el más adecuado para realizar comparaciones.
En el ámbito mecánico se miden la flexibilidad (flexión del mandril), la resistencia al impacto, la dureza y la resistencia al desgaste y a los impactos de piedras. La resistencia a los impactos de piedras ocupa un lugar especial en el sector de la automoción: se simulan los impactos de gravilla contra el revestimiento en condiciones reales de carretera y el resultado se evalúa en función de si el revestimiento sigue protegiendo el metal subyacente.
En cuanto al aspecto, el brillo y la diferencia de color se controlan NUMÉRICAMENTE. El color no se evalúa a ojo, sino con un medidor de color, y la diferencia de color se expresa como un número; esto permite comparar diferentes lotes y diferentes proveedores.
En cuanto a la resistencia, se aplican ensayos de envejecimiento acelerado (arco de xenón, luz fluorescente UV), humedad, condensación y niebla salina. El resultado se evalúa mediante escalas de formación de burbujas, oxidación, propagación de arañazos y pérdida de adherencia; estas escalas se definen en normas distintas y en el informe debe indicarse cuál de ellas se ha utilizado.
En procesos industriales como el recubrimiento en polvo y el electroforético, el ciclo de curado (temperatura y tiempo) determina el resultado. Un recubrimiento poco curado se ve bien pero tiene mala resistencia química y adherencia; la medición del perfil del horno forma, por tanto, parte del control de calidad del recubrimiento.
Grupos de métodos en este campo
Espesor
Espesor de película seca por métodos magnéticos y no magnéticos; medición multipunto y evaluación de la distribución.
Adherencia
Ensayo de cinta, ensayo de corte en rejilla y resistencia al desprendimiento.
Resistencia mecánica
Flexibilidad al doblado en mandril, deformación rápida (impacto), dureza al lápiz y al rayado, abrasión Taber, impacto de gravilla.
Apariencia
Medición de brillo, cálculo de diferencia de color, evaluación de piel de naranja y defectos superficiales.
Durabilidad ambiental
Niebla salina, humedad, condensación, envejecimiento por arco de xenón y UV fluorescente, resistencia química y a manchas.
Escalas de evaluación
Escalas de formación de ampollas, grado de oxidación, propagación desde una incisión y pérdida de adherencia.
Confusiones frecuentes en este campo
- El resultado de un recubrimiento depende de la preparación de superficie; aunque la pintura en sí sea buena, una preparación deficiente da un resultado deficiente.
- Un resultado de durabilidad sin espesor reportado no puede compararse.
- El ensayo de cinta es una escala tosca; la comparación numérica requiere el método de desprendimiento.
- El color no puede evaluarse a simple vista; se requiere una medición numérica de la diferencia de color.
- Un resultado de envejecimiento sin escala de evaluación indicada no puede interpretarse.
- Si el ciclo de curado es incompleto, el recubrimiento se ve bien pero su durabilidad es deficiente; el perfil del horno forma parte del control de calidad.
Qué decisiones respaldan estos resultados
- Aprobación del sistema de pintura y selección del proveedor
- Control de proceso de la línea de pintura y aceptación de lotes
- Respaldar las declaraciones de durabilidad para exterior y automoción
- Detección de defectos derivados de la preparación de superficie
- Seguimiento de la consistencia de color y brillo lote a lote
Pruebas relacionadas
Preguntas frecuentes sobre Salt Spray
¿Cómo se determina la categoría de equipo?
La categoría se selecciona según la ubicación de montaje del equipo en la aeronave (área presurizada/no presurizada, con calefacción/sin calefacción) y el tipo de aeronave. La selección de categoría determina directamente las condiciones de la prueba y se declara en el formulario de calificación.
¿Hay alguna diferencia entre DO-160 y ED-14?
No. RTCA DO-160 y EUROCAE ED-14 son exactamente el mismo texto; los dos se consideran equivalentes.