
¿Qué es Cupping?
Se realiza una prueba de embutición profunda en la que se forma una cúpula presionando la parte posterior del panel revestido con un punzón esférico; Es el ensayo en el que se mide la profundidad de contracción alcanzada sin agrietamiento ni separación en el recubrimiento.
Objetivo de Cupping
El objetivo es determinar la extensibilidad del recubrimiento bajo tensión biaxial.
¿A qué productos se aplica Cupping?
- Productos de chapa recubierta
- Paneles pintados para darle forma.
- Revestimientos de embalaje (caja, tapa)
- Paneles de electrodomésticos
¿En qué sectores se utiliza Cupping?
Normas relacionadas con Cupping
- ISO 1520
- ASTM D6905
- ISO 8490 (embutición profunda del sustrato)
Condiciones de Cupping
- Grapa
- Diámetro del punzón esférico definido en la norma.
- Velocidad
- Velocidad de prensado constante definida en la norma.
- Medición
- Profundidad de embutición alcanzada sin fisuras (mm)
- Evaluación
- Inspección de grietas con aumento
Equipo para Cupping
- Máquina de ensayo de tracción profunda Erichsen
- Medidor de espesor de recubrimiento
- Lupa o microscopio estereoscópico
- Sala de acondicionamiento
Requisitos de muestra para Cupping
- El material y el espesor del fondo del panel deben cumplir con la especificación.
- La fuerza de sujeción del panel debe estar definida en la norma.
- El recubrimiento debe estar completamente curado.
- El número de muestras está definido en la norma.
Duración de Cupping
Normalmente de 1 a 2 días.
Procedimiento de Cupping
- 1Se acondiciona el panel y se mide el espesor.
- 2El panel está sujeto al dispositivo.
- 3El punzón avanza a una velocidad definida.
- 4Se controla la superficie del revestimiento para detectar grietas.
- 5Se registra la profundidad en el momento del agrietamiento.
- 6El resultado se expresa en mm.
Criterios de aceptación de Cupping
El criterio de aceptación es que no haya grietas a la profundidad mínima de tracción dada en la especificación.
Evaluación de resultados
El resultado depende de la formabilidad del sustrato; Si el sustrato se agrieta, la evaluación del recubrimiento deja de ser válida. Si la fuerza de sujeción del panel no cumple con la norma, se desviará la medición de profundidad.
Informe de Cupping
- Estándar aplicado
- Material del sustrato y espesor del recubrimiento.
- Diámetro y velocidad del punzón
- Profundidad de dibujo sin grietas
- Hallazgos visuales
Acreditación
EUROLAB posee una acreditación reconocida internacionalmente obtenida de organismos de acreditación que forman parte de los acuerdos de reconocimiento multilateral de IAF e ILAC, según ISO/IEC 17025 para pruebas de laboratorio, ISO/IEC 17020 para inspección y vigilancia, e ISO/IEC 17021-1 e ISO/IEC 17065 para certificación de sistemas y productos. Esta cadena garantiza que los informes y certificados emitidos sean aceptados en todo el mundo.
La posibilidad de ofrecer esta prueba dentro del alcance acreditado depende de su producto y del estándar aplicado; Dado que la acreditación se basa en métodos, el alcance se confirma por escrito en la etapa de cotización.
Alcance y autorizacionesRegulaciones Relacionadas
- Especificaciones de pintura y revestimiento.
Ensayos de pintura y recubrimiento — ¿Qué abarca este campo de ensayo?
La siguiente sección describe el campo al que pertenece el ensayo Cupping; las condiciones y criterios de aceptación de este ensayo en particular figuran en las secciones anteriores. El alcance específico de su producto se confirma por escrito en la etapa de cotización.
Los ensayos de pintura y recubrimiento miden la adherencia de un recubrimiento a la superficie, su durabilidad mecánica y su resistencia a los efectos ambientales. Como un recubrimiento es una capa fina, los resultados dependen tanto del material como de la CALIDAD DE APLICACIÓN; la misma pintura da un resultado totalmente distinto sobre una preparación de superficie diferente.
Esta doble dependencia es el conocimiento más importante del ámbito. Un fallo de recubrimiento suele originarse no en la propia pintura sino en la preparación de superficie: residuo de aceite, rugosidad insuficiente, capa de óxido o humedad. Los ensayos de recubrimiento evalúan por tanto no solo el producto sino también el proceso, y los resultados se usan para el control de proceso.
El ESPESOR DEL RECUBRIMIENTO es una variable que varía en toda la superficie. Muchos resultados de resistencia están directamente relacionados con el espesor; una zona delgada se convierte en el punto de inicio de la corrosión. Por ello, la medición del espesor se incluye de forma rutinaria en los informes, junto con el resto de ensayos, y suele tomarse en más de un punto, ya que el espesor tiende a disminuir en los bordes y las esquinas, especialmente en geometrías complejas.
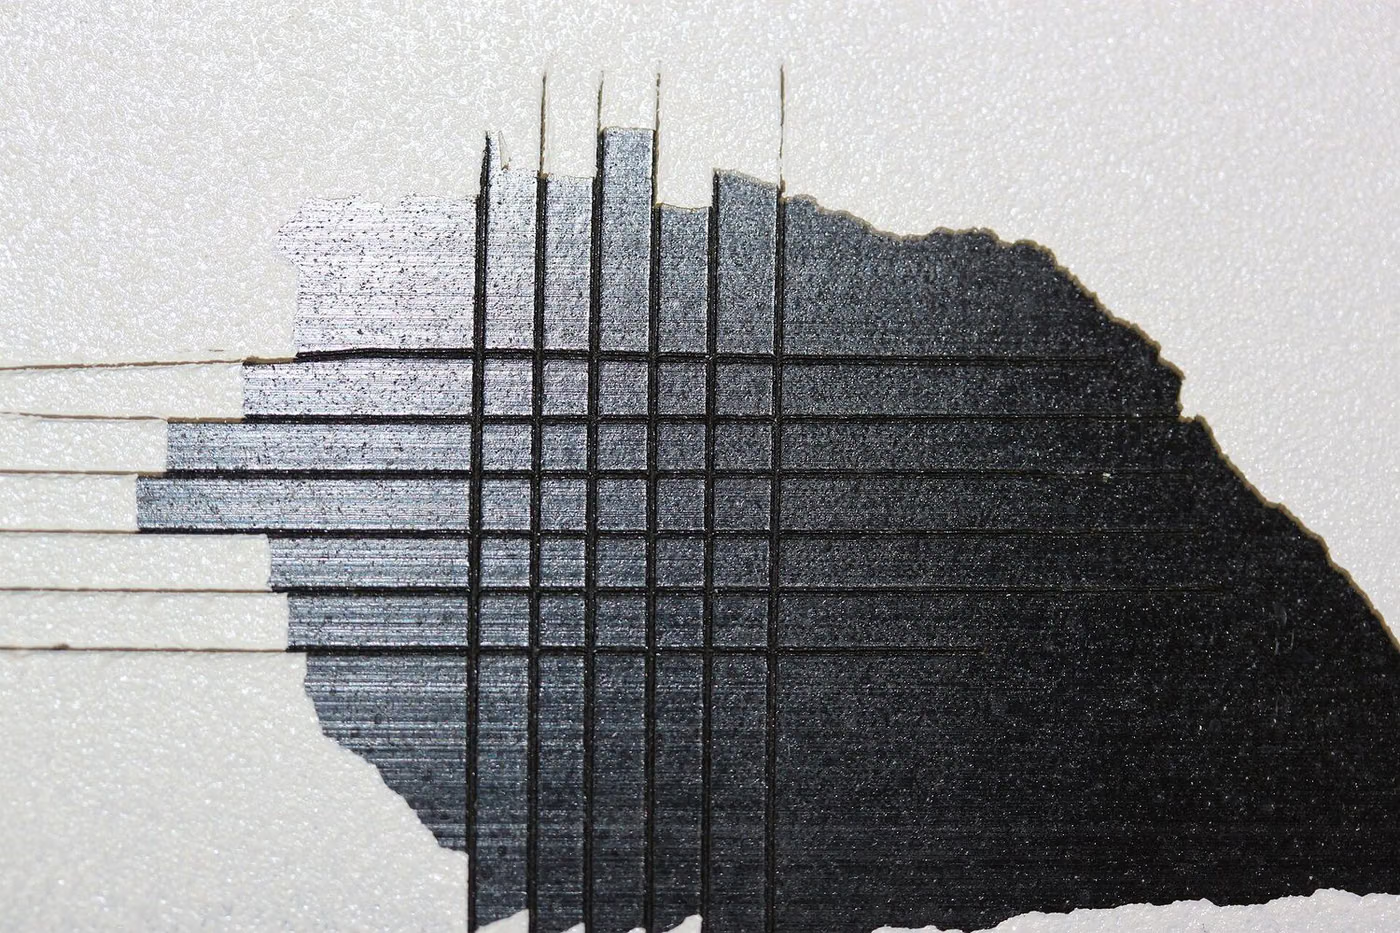
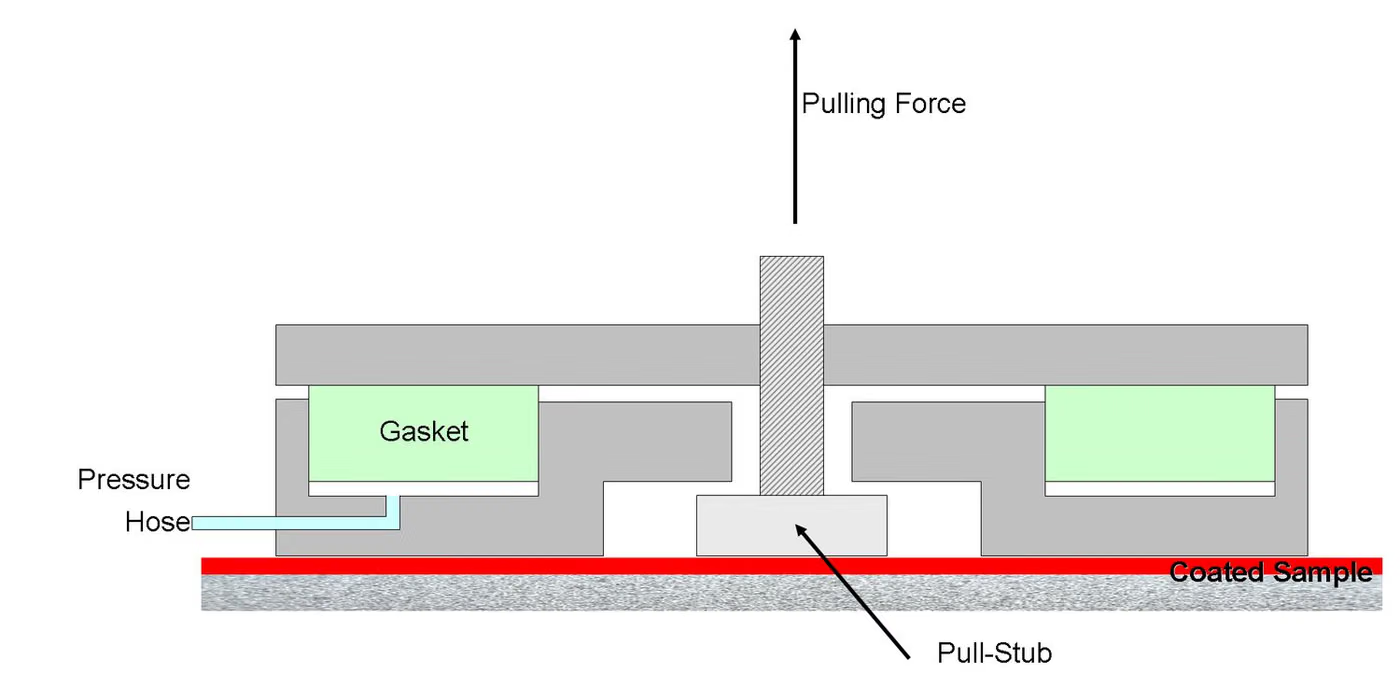
En cuanto a la adhesión, se utilizan tres métodos, y cada uno de ellos proporciona información diferente. El ensayo con cinta es rápido y adecuado para su aplicación sobre el terreno, pero es una medida aproximada. El ensayo de rayado muestra el comportamiento en las intersecciones de capas. El método de tracción (pull-off), por su parte, proporciona un valor numérico de resistencia y es el más adecuado para realizar comparaciones.
En el ámbito mecánico se miden la flexibilidad (flexión del mandril), la resistencia al impacto, la dureza y la resistencia al desgaste y a los impactos de piedras. La resistencia a los impactos de piedras ocupa un lugar especial en el sector de la automoción: se simulan los impactos de gravilla contra el revestimiento en condiciones reales de carretera y el resultado se evalúa en función de si el revestimiento sigue protegiendo el metal subyacente.
En cuanto al aspecto, el brillo y la diferencia de color se controlan NUMÉRICAMENTE. El color no se evalúa a ojo, sino con un medidor de color, y la diferencia de color se expresa como un número; esto permite comparar diferentes lotes y diferentes proveedores.
En cuanto a la resistencia, se aplican ensayos de envejecimiento acelerado (arco de xenón, luz fluorescente UV), humedad, condensación y niebla salina. El resultado se evalúa mediante escalas de formación de burbujas, oxidación, propagación de arañazos y pérdida de adherencia; estas escalas se definen en normas distintas y en el informe debe indicarse cuál de ellas se ha utilizado.
En procesos industriales como el recubrimiento en polvo y el electroforético, el ciclo de curado (temperatura y tiempo) determina el resultado. Un recubrimiento poco curado se ve bien pero tiene mala resistencia química y adherencia; la medición del perfil del horno forma, por tanto, parte del control de calidad del recubrimiento.
Grupos de métodos en este campo
Espesor
Espesor de película seca por métodos magnéticos y no magnéticos; medición multipunto y evaluación de la distribución.
Adherencia
Ensayo de cinta, ensayo de corte en rejilla y resistencia al desprendimiento.
Resistencia mecánica
Flexibilidad al doblado en mandril, deformación rápida (impacto), dureza al lápiz y al rayado, abrasión Taber, impacto de gravilla.
Apariencia
Medición de brillo, cálculo de diferencia de color, evaluación de piel de naranja y defectos superficiales.
Durabilidad ambiental
Niebla salina, humedad, condensación, envejecimiento por arco de xenón y UV fluorescente, resistencia química y a manchas.
Escalas de evaluación
Escalas de formación de ampollas, grado de oxidación, propagación desde una incisión y pérdida de adherencia.
Confusiones frecuentes en este campo
- El resultado de un recubrimiento depende de la preparación de superficie; aunque la pintura en sí sea buena, una preparación deficiente da un resultado deficiente.
- Un resultado de durabilidad sin espesor reportado no puede compararse.
- El ensayo de cinta es una escala tosca; la comparación numérica requiere el método de desprendimiento.
- El color no puede evaluarse a simple vista; se requiere una medición numérica de la diferencia de color.
- Un resultado de envejecimiento sin escala de evaluación indicada no puede interpretarse.
- Si el ciclo de curado es incompleto, el recubrimiento se ve bien pero su durabilidad es deficiente; el perfil del horno forma parte del control de calidad.
Qué decisiones respaldan estos resultados
- Aprobación del sistema de pintura y selección del proveedor
- Control de proceso de la línea de pintura y aceptación de lotes
- Respaldar las declaraciones de durabilidad para exterior y automoción
- Detección de defectos derivados de la preparación de superficie
- Seguimiento de la consistencia de color y brillo lote a lote
Pruebas relacionadas
Preguntas frecuentes sobre Cupping
¿Según qué estándar se fabrica Cupping?
Cupping se ejecuta en el alcance ISO 1520, ASTM D6905 y ISO 8490 (embutición profunda del sustrato). Los valores límite y criterios de aceptación a aplicar están definidos en la norma del producto; La versión válida para su producto se confirma por escrito en la fase de oferta.
¿A qué productos se aplica Cupping?
Se aplica principalmente a Productos de chapa recubierta, Paneles pintados para darle forma., Revestimientos de embalaje (caja, tapa) y Paneles de electrodomésticos. Si su producto está incluido en el alcance se determina examinando sus especificaciones técnicas y su uso previsto.
¿En qué condiciones se realiza Cupping?
Los parámetros determinantes son: Grapa — Diámetro del punzón esférico definido en la norma., Velocidad — Velocidad de prensado constante definida en la norma. y Medición — Profundidad de embutición alcanzada sin fisuras (mm). Los términos completos se encuentran en la sección "Condiciones de prueba" de la página y varían según el estándar del producto.
¿Qué tipo de muestra se necesita para Cupping?
El material y el espesor del fondo del panel deben cumplir con la especificación., La fuerza de sujeción del panel debe estar definida en la norma. y El recubrimiento debe estar completamente curado.. El número de muestras se determina según la norma del producto y el alcance a informar.
¿Cuánto tiempo tarda Cupping?
Normalmente de 1 a 2 días. Esta duración pertenece al experimento en sí; También se evalúan la preparación de muestras, las colas y los informes. En la oferta se proporciona un cronograma realista para su producto.
¿Cómo se llama "apropiado" el resultado Cupping?
El criterio de aceptación es que no haya grietas a la profundidad mínima de tracción dada en la especificación.