
Was ist Salt Spray?
Dieser Test wird im Rahmen von Kapitel 14 („Salznebel“) der RTCA DO-160-Norm „Umgebungsbedingungen und Testverfahren für Fluggeräte“ durchgeführt, um die Korrosionsbeständigkeit der Geräte in einer salzhaltigen Atmosphäre zu bewerten. DO-160 ist der exakt gleiche Text wie EUROCAE ED-14 und wird von der ISO als ISO 7137 anerkannt.
Zweck von Salt Spray
Ziel ist es, zu bescheinigen, dass Luftfahrtausrüstung die Anforderungen zur Beurteilung der Korrosionsbeständigkeit der Ausrüstung in salzhaltiger Atmosphäre unter Flug- und Bodenbedingungen erfüllt, und die Ausrüstungsqualifizierung abzuschließen.
Bei welchen Produkten wird Salt Spray angewendet?
- Avionikeinheiten und Displays
- Elektronische Ausrüstung an Bord
- Kommunikations- und Navigationsgeräte
- Kabinen- und Laderaumausstattung
- Sensoren und Aktoren
In welchen Branchen wird Salt Spray eingesetzt?
Normen zu Salt Spray
- RTCA DO-160Umgebungsbedingungen und Prüfmethoden in Luftfahrtgeräten prüfen
- EUROCAE ED-14
- ISO 7137
Prüfbedingungen für Salt Spray
- Kategoriler
- S (Standard), T (schwer)
- Lösung
- Im Standard definierte NaCl-Konzentration
- Zyklus
- Salznebel und Trocknungsstufen
- Zeit
- Nach Kategorie definiert
Prüfgerät für Salt Spray
- Salznebelkammer
- pH- und Lösungskontrolle
- Messgerät für den Isolationswiderstand
- Funktionsüberwachung
Probenanforderungen für Salt Spray
- Kategorie muss definiert werden
- Der anfängliche Isolationswiderstand sollte gemessen werden
- Steckverbinder müssen im montierten Zustand sein
Dauer von Salt Spray
Es kommt auf die Kategorie an; typischerweise ein paar Tage bis zwei Wochen.
Ablauf von Salt Spray
- 1Kategorie und Lösung sind vorbereitet.
- 2Die Probe wird in die Kammer gelegt.
- 3Es werden Salznebel und Trocknungszyklen angewendet.
- 4Die Probe wird gewaschen und getrocknet.
- 5Bewertet werden Funktion, Isolierung und Korrosion.
Annahmekriterien für Salt Spray
Akzeptanzkriterien sind die fortgesetzte Funktion und das Fehlen struktureller Korrosion.
Auswertung der Ergebnisse
Besonders bewertet wird die Korrosion an elektrischen Anschlussstellen.
Prüfbericht zu Salt Spray
- Angewandte Norm, Revision und Teil 14
- Ausgewählte Gerätekategorie und Begründung
- Angewandte Bedingungen und Messergebnisse
- Methode und Beobachtungen zur Funktionsüberwachung
- Eintrag im Umweltqualifikationsformular (DO-160 Umweltqualifikationsformular).
Akkreditierung
EUROLAB verfügt über eine international anerkannte Akkreditierung, die von Akkreditierungsstellen erhalten wurde, die Vertragspartei der multilateralen Anerkennungsvereinbarungen IAF und ILAC sind, gemäß ISO/IEC 17025 für Labortests, ISO/IEC 17020 für Inspektion und Überwachung sowie ISO/IEC 17021-1 und ISO/IEC 17065 für System- und Produktzertifizierung. Diese Kette stellt sicher, dass die ausgestellten Berichte und Zertifikate weltweit akzeptiert werden.
Ob dieser Test im akkreditierten Rahmen angeboten werden kann, hängt von Ihrem Produkt und der angewandten Norm ab; Da die Akkreditierung methodenbasiert erfolgt, wird der Umfang bereits im Angebotsstadium schriftlich bestätigt.
Geltungsbereich und BerechtigungenVerwandte Vorschriften
- Qualifikationsanforderungen für Luftfahrtausrüstung
- EASA/FAA-Zertifizierungsgrundsätze
Farb- und Beschichtungsprüfung — Was umfasst dieser Prüfbereich?
Der folgende Abschnitt beschreibt das Gebiet, zu dem der Test Salt Spray gehört; die Bedingungen und Abnahmekriterien dieses konkreten Tests stehen in den obigen Abschnitten. Der für Ihr Produkt spezifische Umfang wird schriftlich im Angebotsstadium festgelegt.
Farb- und Beschichtungsprüfungen messen die Haftung einer Beschichtung auf der Oberfläche, ihre mechanische Dauerhaftigkeit und ihre Beständigkeit gegenüber Umwelteinflüssen. Da eine Beschichtung eine dünne Schicht ist, hängen die Ergebnisse sowohl vom Material als auch von der APPLIKATIONSQUALITÄT ab; dieselbe Farbe liefert bei unterschiedlicher Oberflächenvorbereitung ein völlig anderes Ergebnis.
Diese doppelte Abhängigkeit ist das wichtigste Wissen in diesem Bereich. Ein Beschichtungsversagen entsteht meist nicht durch die Farbe selbst, sondern durch die Oberflächenvorbereitung: Ölrückstände, unzureichende Aufrauung, eine Oxidschicht oder Feuchtigkeit. Beschichtungsprüfungen bewerten daher nicht nur das Produkt, sondern auch den Prozess, und die Ergebnisse werden für die Prozesskontrolle genutzt.
Die Beschichtungsdicke ist eine sich in diesem Bereich wiederholende Variable. Viele Festigkeitsergebnisse stehen in direktem Zusammenhang mit der Dicke; ein dünner Bereich bildet den Ausgangspunkt für Korrosion. Aus diesem Grund wird die Dickenmessung neben anderen Versuchen routinemäßig protokolliert und in der Regel an mehreren Stellen durchgeführt – insbesondere bei komplexen Geometrien nimmt die Dicke an Kanten und Ecken ab.
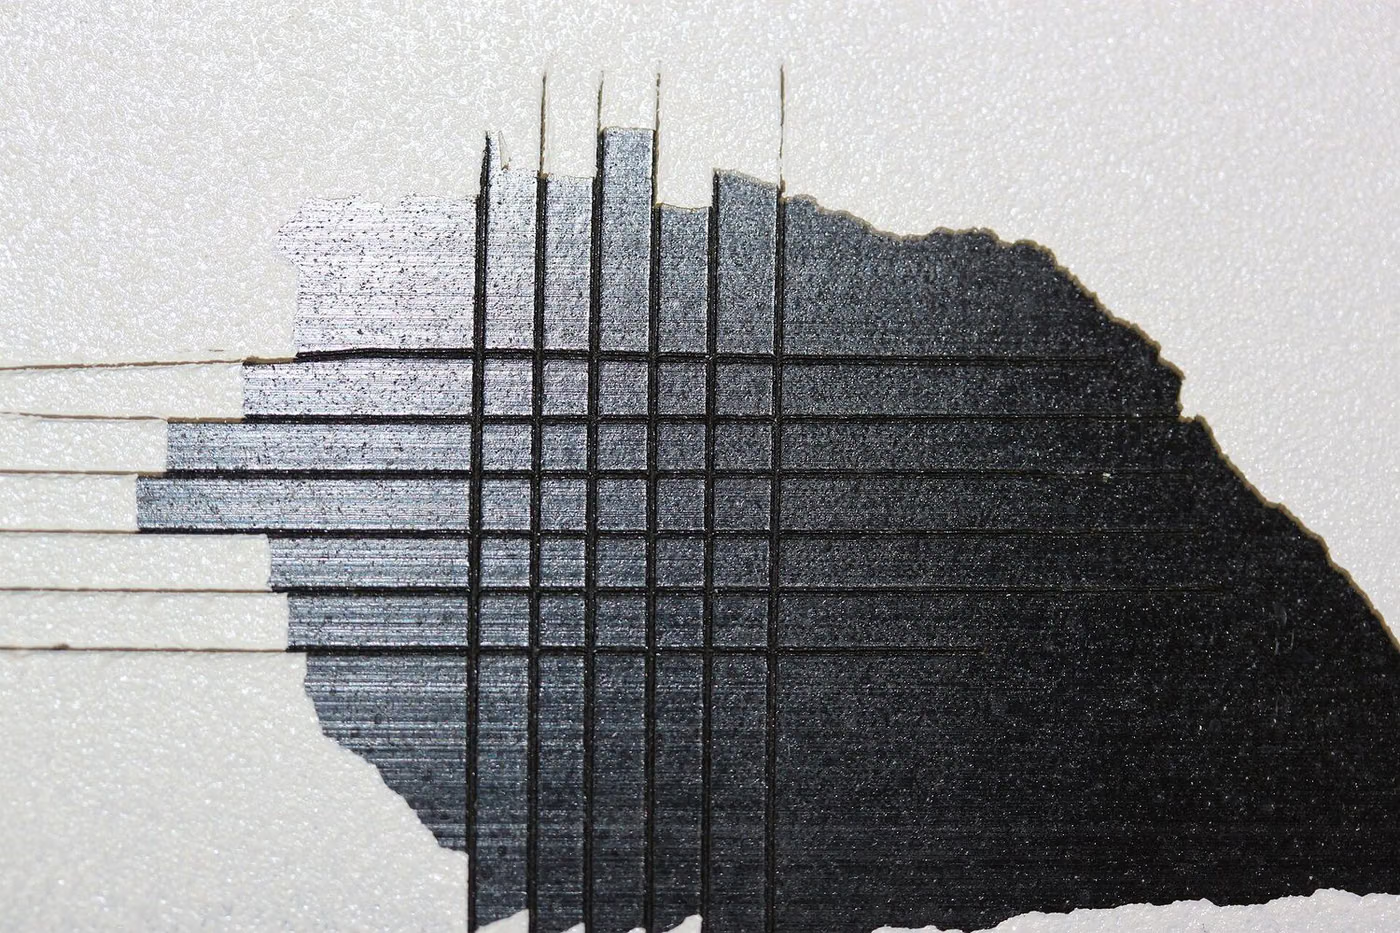
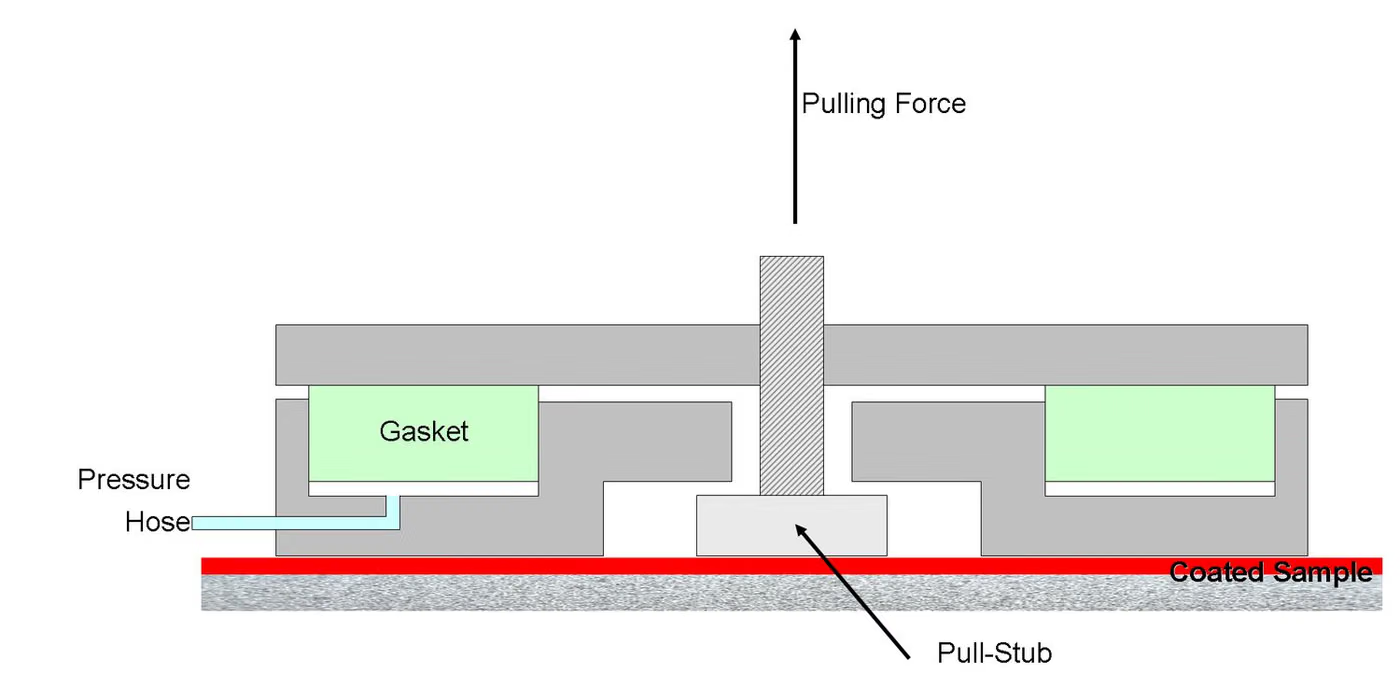
Bei der Haftfestigkeit werden drei Ansätze verwendet, die jeweils unterschiedliche Informationen liefern. Der Klebebandtest ist schnell und für den Einsatz vor Ort geeignet, stellt jedoch nur eine grobe Messung dar. Der Kratztest zeigt das Verhalten an Schichtgrenzflächen. Die Abziehmethode (Pull-off) liefert hingegen einen numerischen Festigkeitswert und eignet sich am besten für Vergleiche.
Auf der mechanischen Seite werden Flexibilität (Biegung am Dorn), Schlagfestigkeit, Härte sowie Verschleiß- und Steinschlagfestigkeit gemessen. Der Steinschlag nimmt in der Automobilindustrie einen besonderen Stellenwert ein: Dabei werden unter realen Straßenbedingungen auf den Belag auftreffende Kieskörner simuliert, und das Ergebnis wird danach bewertet, ob der Belag das darunterliegende Metall weiterhin schützt oder nicht.
Was das Erscheinungsbild betrifft, werden Helligkeit und Farbunterschiede NUMERISCH erfasst. Die Farbe wird nicht nach Augenmaß, sondern mit einem Farbmessgerät bewertet, und der Farbunterschied wird als Zahl ausgedrückt; dies ermöglicht den Vergleich verschiedener Chargen und verschiedener Lieferanten.
Bei den Festigkeitsprüfungen werden beschleunigte Alterung (Xenon-Bogen, UV-Leuchtstofflampe), Feuchtigkeit, Kondensation und Salznebel angewendet. Das Ergebnis wird anhand von Bewertungsskalen für Blasenbildung, Korrosion, Ausbreitung von Kratzern und Haftungsverlust bewertet; diese Skalen sind in separaten Normen definiert, und im Bericht muss angegeben werden, welche davon verwendet wurde.
In Industrieprozessen wie Pulverbeschichtung und elektrophoretischer Beschichtung bestimmt der Härtungszyklus (Temperatur und Zeit) das Ergebnis. Eine unzureichend gehärtete Beschichtung sieht gut aus, hat aber schlechte chemische Beständigkeit und Haftung; die Ofenprofilmessung ist daher Teil der Beschichtungsqualitätskontrolle.
Methodengruppen in diesem Bereich
Dicke
Trockenschichtdicke mittels magnetischer und nichtmagnetischer Methoden; Mehrpunktmessung und Verteilungsbewertung.
Haftung
Klebebandtest, Gitterschnitttest und Abreißhaftfestigkeit.
Mechanische Festigkeit
Dornbiegeflexibilität, Schnellverformung (Schlag), Bleistift- und Kratzhärte, Taber-Abrieb, Steinschlag.
Erscheinungsbild
Glanzmessung, Farbabstandsberechnung, Orangenhaut- und Oberflächenfehlerbewertung.
Umweltbeständigkeit
Salzsprühnebel, Feuchte, Kondensation, Xenonbogen- und Leuchtstoff-UV-Alterung, chemische und Fleckenbeständigkeit.
Bewertungsskalen
Skalen für Blasenbildung, Rostgrad, Unterwanderung vom Ritz und Haftungsverlust.
Häufig verwechselt in diesem Bereich
- Das Beschichtungsergebnis hängt von der Oberflächenvorbereitung ab; selbst wenn die Farbe selbst gut ist, führt eine schlechte Vorbereitung zu einem schlechten Ergebnis.
- Ein Dauerhaftigkeitsergebnis ohne angegebene Dicke ist nicht vergleichbar.
- Der Klebebandtest ist eine grobe Skala; für den numerischen Vergleich ist die Abreißmethode erforderlich.
- Die Farbe kann nicht nach Augenschein beurteilt werden; eine numerische Farbabstandsmessung ist erforderlich.
- Ein Alterungsergebnis ohne angegebene Bewertungsskala kann nicht interpretiert werden.
- Ist der Härtungszyklus unvollständig, sieht die Beschichtung gut aus, hat aber eine geringe Dauerhaftigkeit; das Ofenprofil ist Teil der Qualitätskontrolle.
Welche Entscheidungen diese Ergebnisse unterstützen
- Freigabe des Lacksystems und Lieferantenauswahl
- Prozesskontrolle der Lackierlinie und Chargenabnahme
- Untermauerung von Dauerhaftigkeitsangaben für Außen- und Automobilanwendungen
- Erkennung von Fehlern aufgrund der Oberflächenvorbereitung
- Überwachung der Farb- und Glanzkonsistenz je Charge
Verwandte Tests
Häufige Fragen zu Salt Spray
Wie wird die Gerätekategorie bestimmt?
Die Auswahl der Kategorie richtet sich nach dem Montageort der Ausrüstung am Flugzeug (unter Druck stehender/druckloser, beheizter/unbeheizter Bereich) und dem Flugzeugtyp. Die Auswahl der Kategorie bestimmt direkt die Testbedingungen und wird im Qualifikationsformular angegeben.
Gibt es einen Unterschied zwischen DO-160 und ED-14?
Nein. RTCA DO-160 und EUROCAE ED-14 sind genau derselbe Text; die beiden gelten als gleichwertig.