
Что такое Haze?
Измерение мутности — это оценка, при которой диффузная составляющая света, передаваемого в прозрачном материале, измеряется как отношение общего коэффициента пропускания (ASTM D1003) или диффузная составляющая отражения в глянцевом покрытии (ASTM D4039).
Haze: цель
Цель состоит в том, чтобы количественно проверить качество прозрачности или чистоты поверхности высокоглянцевых покрытий.
К каким изделиям применяется Haze?
- Прозрачные пластиковые листы и пленки
- Линзы автомобильных фар
- Системы высокоглянцевых лакокрасочных покрытий
- Упаковочные пленки
В каких отраслях применяется Haze?
Стандарты, связанные с Haze
- ASTM D1003
- ISO 13468
- ASTM D4039
- ASTM E430 (прозрачность поверхности)
Haze: условия
- проницаемость дымка
- Измеряются общая и диффузная проницаемость; Ставка указана в процентах
- отражение дымка
- Разница между яркостью 20° и диффузным отражением под близким углом
- Калибровка
- С сертифицированными стандартами дымчатости
- Поверхность
- Должен быть чистым, без царапин и пыли
Оборудование для Haze
- Измеритель дымки (сферическая геометрия)
- измеритель дымки при отражении
- Сертифицированные стандарты дымности
- Зона подготовки проб, подобная чистой комнате
Требования к образцам для Haze
- Поверхность образца должна быть очищена от пыли и отпечатков пальцев.
- Необходимо указать толщину образца.
- Образцы пленки должны быть растянуты без складок.
- Точки измерения должны быть репрезентативными
Haze: продолжительность
Обычно 1 день.
Haze: порядок проведения
- 1Устройство откалибровано по сертифицированным стандартам.
- 2Образец очищается.
- 3Измеряются общие и дисперсные компоненты.
- 4Рассчитывается процент дымки.
- 5Перебирает определенное количество точек.
- 6Результат указывается с указанием толщины.
Haze: критерии приёмки
Критерием приемки является максимальный процент помутнения, указанный в спецификации.
Оценка результатов
Пыль и царапины на поверхности увеличивают показатель матовости; Очистка перед измерением определяет результат. Мутность при пропускании и матовость при отражении — это разные величины, и их нельзя сравнивать. Значение мутности зависит от толщины, о толщине следует сообщать.
Haze: протокол
- Стандарт и применяемый метод
- Толщина образца
- Калибровочные записи
- Общее количество/диспергированные ингредиенты и процент мутности
- Подготовка поверхности
Аккредитация
EUROLAB имеет международно признанную аккредитацию, полученную от органов по аккредитации, являющихся участниками многосторонних соглашений о признании IAF и ILAC, в соответствии с ISO/IEC 17025 для лабораторных испытаний, ISO/IEC 17020 для инспекций и надзора, а также ISO/IEC 17021-1 и ISO/IEC 17065 для сертификации систем и продукции. Эта цепочка гарантирует, что выданные отчеты и сертификаты принимаются по всему миру.
Возможность проведения этого теста в рамках аккредитованной области зависит от вашего продукта и применяемого стандарта; поскольку аккредитация основана на методе, объем работ подтверждается в письменной форме на этапе предложения.
Область применения и разрешенияСоответствующие правила
- Характеристики продукта и OEM
Испытания красок и покрытий — Что охватывает эта область испытаний?
В разделе ниже описывается область, к которой относится испытание Haze; условия и критерии приемки именно этого испытания приведены в разделах выше. Объём, специфичный для вашего продукта, подтверждается письменно на этапе коммерческого предложения.
Испытания красок и покрытий измеряют адгезию покрытия к поверхности, его механическую долговечность и стойкость к воздействиям окружающей среды. Поскольку покрытие — тонкий слой, результаты зависят как от материала, так и от КАЧЕСТВА НАНЕСЕНИЯ; одна и та же краска даёт совершенно разный результат при разной подготовке поверхности.
Эта двойная зависимость — самое важное знание в этой области. Отказ покрытия обычно возникает не из-за самой краски, а из-за подготовки поверхности: масляных остатков, недостаточной шероховатости, оксидного слоя или влаги. Поэтому испытания покрытий оценивают не только продукт, но и процесс, и результаты используются для контроля процесса.
ТОЛЩИНА ПОКРЫТИЯ является повторяющейся переменной в данной области. Многие показатели прочности напрямую зависят от толщины; тонкий участок становится точкой начала коррозии. Поэтому измерение толщины регулярно указывается в отчётах наряду с результатами других испытаний и, как правило, проводится в нескольких точках — особенно в случае сложной геометрии, где толщина уменьшается на кромках и в углах.
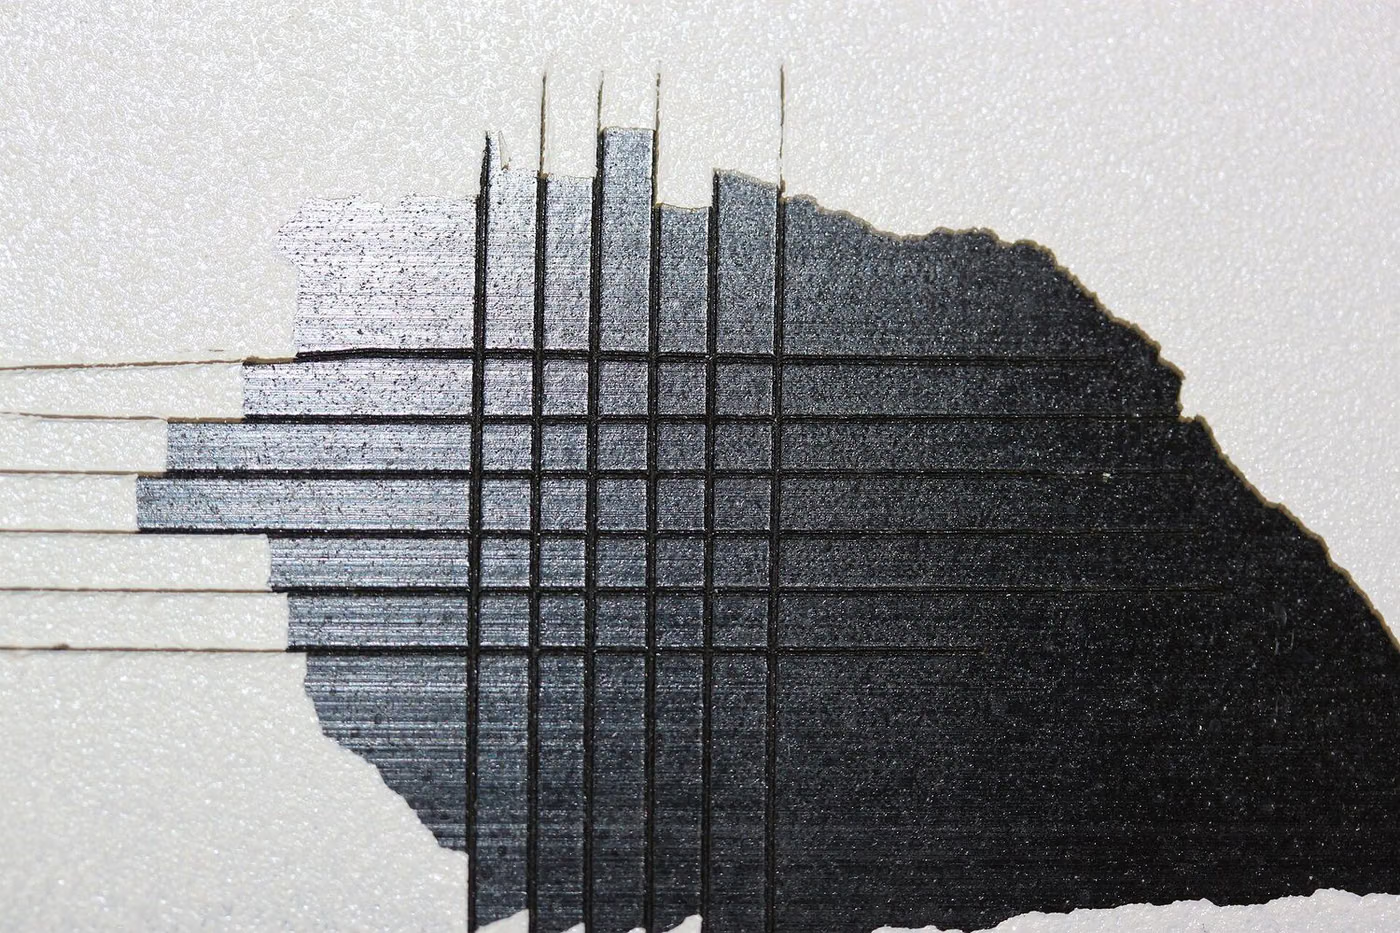
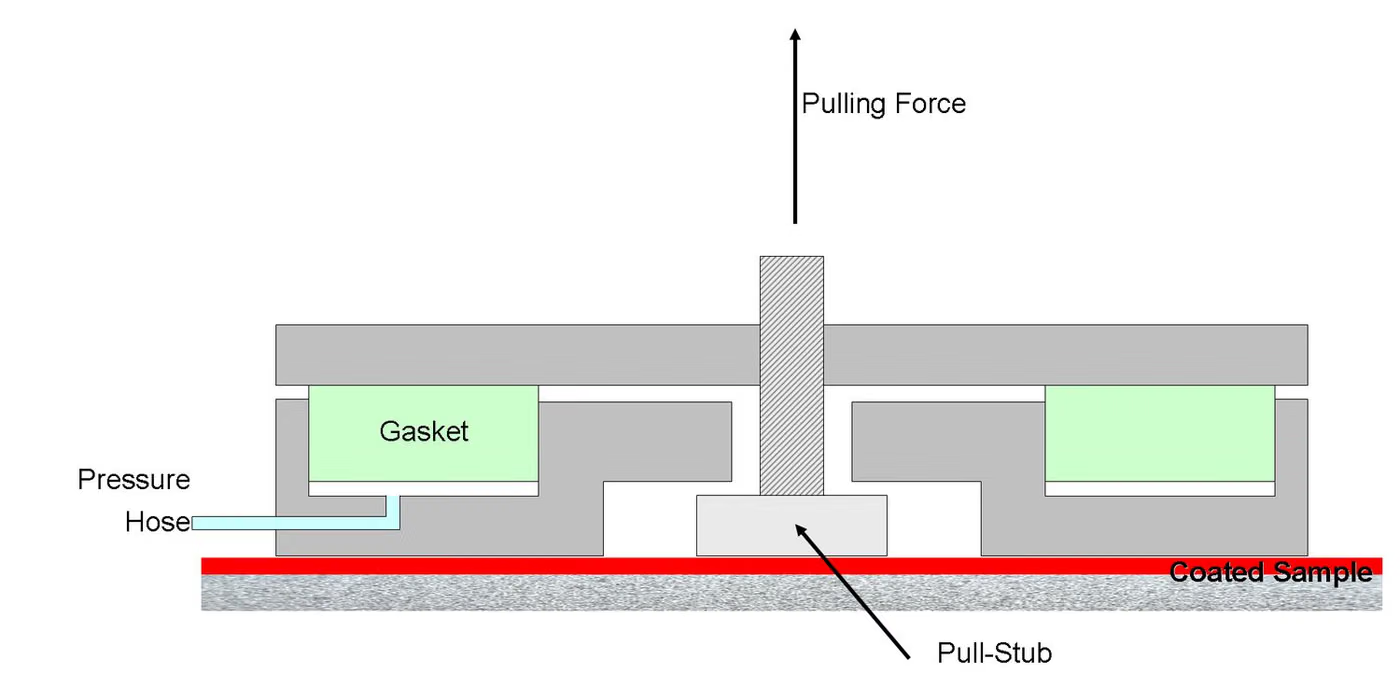
В отношении адгезии используются три подхода, и каждый из них даёт разные сведения. Испытание с использованием ленты является быстрым и удобным для применения в полевых условиях, но представляет собой приблизительную оценку. Испытание на царапину демонстрирует поведение в местах пересечения слоёв. Метод отрыва (pull-off), в свою очередь, позволяет получить количественное значение прочности и является наиболее подходящим для сравнения.
В механической части измеряются гибкость (изгиб на оправке), удароустойчивость, твёрдость, износостойкость и устойчивость к ударам камней. Устойчивость к ударам камней занимает особое место в автомобильной промышленности: моделируется удар гравия о покрытие в реальных дорожных условиях, и результат оценивается по тому, продолжает ли покрытие защищать нижележащий металл.
Что касается внешнего вида, блеск и цветовое отличие контролируются ЧИСЛЕННО. Цвет оценивается с помощью колориметра, а не на глаз, а цветовое отличие выражается числом; это позволяет сравнивать разные партии и разных поставщиков.
Что касается прочности, применяется ускоренное старение (ксеноновая дуга, УФ-флуоресцентная лампа), влажность, конденсация и соляной туман. Результат оценивается по коричневого пузырей, ржавчины, распространения царапин и потери адгезии; эти шкалы определены в отдельных стандартах, и в отчёте должно быть указано, какая из них использовалась.
В таких промышленных процессах, как порошковая окраска и электрофоретическое покрытие, цикл отверждения (температура и время) определяет результат. Недоотверждённое покрытие выглядит хорошо, но имеет плохую химическую стойкость и адгезию; поэтому измерение профиля печи является частью контроля качества покрытия.
Группы методов в этой области
Толщина
Толщина сухой плёнки магнитными и немагнитными методами; многоточечное измерение и оценка распределения.
Адгезия
Тест с лентой, тест решётчатых надрезов и прочность на отрыв.
Механическая прочность
Гибкость при изгибе на оправке, быстрая деформация (удар), твёрдость по карандашу и царапанию, истирание по Таберу, скол камнями.
Внешний вид
Измерение блеска, расчёт цветового различия, оценка «апельсиновой корки» и поверхностных дефектов.
Стойкость к воздействию окружающей среды
Соляной туман, влажность, конденсация, старение под ксеноновой дугой и люминесцентным УФ, химическая стойкость и стойкость к пятнам.
Шкалы оценки
Шкалы вспучивания, степени ржавления, распространения от надреза и потери адгезии.
Часто путаемое в этой области
- Результат покрытия зависит от подготовки поверхности; даже если сама краска хороша, плохая подготовка даёт плохой результат.
- Результат долговечности без указания толщины нельзя сравнивать.
- Тест с лентой — грубая шкала; для численного сравнения требуется метод отрыва.
- Цвет нельзя оценивать на глаз; требуется численное измерение цветового различия.
- Результат старения без указанной шкалы оценки нельзя интерпретировать.
- Если цикл отверждения неполный, покрытие выглядит хорошо, но его долговечность низкая; профиль печи является частью контроля качества.
Какие решения подкрепляют эти результаты
- Одобрение лакокрасочной системы и выбор поставщика
- Контроль процесса на линии окраски и приёмка партий
- Обоснование заявлений о долговечности для наружного и автомобильного применения
- Выявление дефектов, возникающих из-за подготовки поверхности
- Мониторинг стабильности цвета и блеска по партиям
Связанные тесты
Haze: частые вопросы
В соответствии с каким стандартом изготовлен Haze?
Haze выполняется в области ASTM D1003, ISO 13468, ASTM D4039 и ASTM E430 (прозрачность поверхности). Предельные значения и критерии приемки, которые следует применять, определены в стандарте на продукцию; Версия, действующая для вашего продукта, подтверждается письменно на этапе предложения.
К каким продуктам применяется Haze?
В основном применяется к Прозрачные пластиковые листы и пленки, Линзы автомобильных фар, Системы высокоглянцевых лакокрасочных покрытий и Упаковочные пленки. Входит ли ваш продукт в объем поставки, определяется путем изучения его технических характеристик и предполагаемого использования.
При каких условиях выполняется Haze?
Определяющими параметрами являются: проницаемость дымка — Измеряются общая и диффузная проницаемость; Ставка указана в процентах, отражение дымка — Разница между яркостью 20° и диффузным отражением под близким углом и Калибровка — С сертифицированными стандартами дымчатости. Полные условия приведены в разделе «Условия тестирования» на странице и различаются в зависимости от стандарта продукта.
Какой образец необходим для Haze?
Поверхность образца должна быть очищена от пыли и отпечатков пальцев., Необходимо указать толщину образца. и Образцы пленки должны быть растянуты без складок.. Количество образцов определяется в соответствии со стандартом на продукцию и объемом, о котором необходимо сообщить.
Сколько времени занимает Haze?
Обычно 1 день. Эта продолжительность принадлежит самому эксперименту; Также оцениваются подготовка проб, организация очереди и отчетность. В предложении указан реалистичный график реализации вашего продукта.
Какой результат Haze называется «подходящим»?
Критерием приемки является максимальный процент помутнения, указанный в спецификации.