
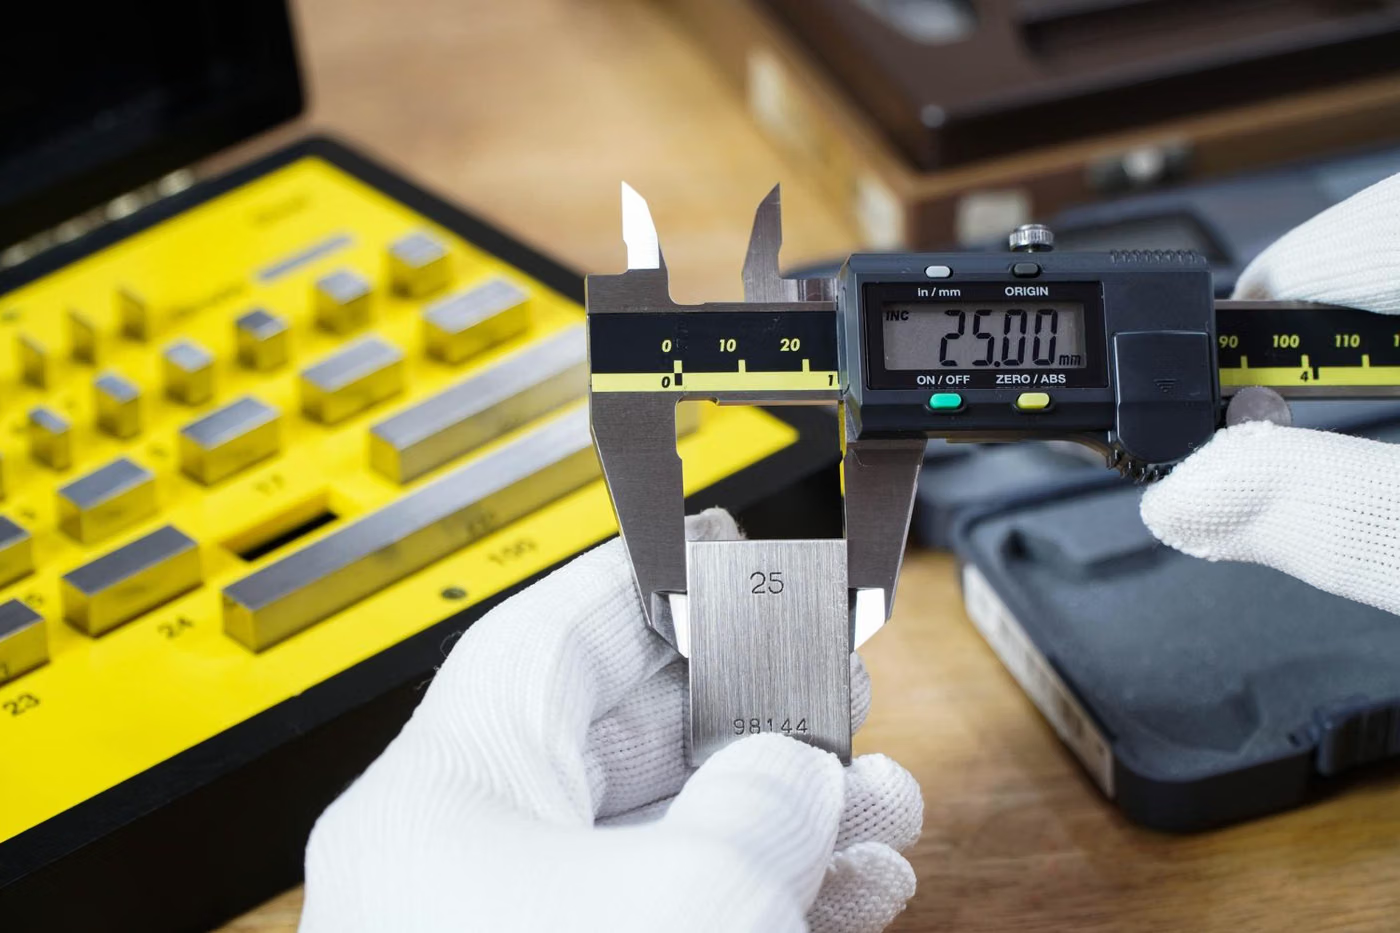
Kalibrasyon Nedir?
Boyut kalibrasyonu, uzunluk ölçen cihazların izlenebilirliği belgeli mastar bloklar veya referans standartlarla karşılaştırılmasıdır. Boyutsal metrolojide sıcaklık, ölçümün kendisi kadar belirleyicidir.
Neden Yapılır?
Amaç, imalat toleranslarının doğru ölçülmesidir. Ölçüm cihazındaki bir sapma, uygun parçanın reddedilmesine veya uygunsuz parçanın kabul edilmesine yol açar; ikisinin de maliyeti yüksektir.
Hangi Cihazlara Uygulanır?
- Kumpaslar (analog, dijital, derinlik)
- Mikrometreler (dış, iç, derinlik)
- Komparatör saatleri ve mihengirler
- Mastar bloklar ve setur mastarları
- Yükseklik ölçerler
- Koordinat ölçüm makineleri (CMM)
- Şerit metre ve çelik cetveller
Ölçülen Büyüklükler
- Gösterge sapması: ölçüm aralığı boyunca seçilen noktalarda
- Tekrarlanabilirlik
- Ölçme yüzeylerinin düzlemselliği ve paralelliği
- Kumpaslarda çene aşınması ve sıfır kontrolü
- Mikrometrelerde ölçme baskısı
- Doğrusallık sapması
Kalibrasyon Aralığı
Kalibrasyon aralığı bir standartla sabitlenmiş değildir ve "yılda bir" gibi genel bir kural yoktur. Aralık; cihazın üretici tavsiyesi, kullanım sıklığı ve koşulları, ölçümün kritikliği, cihazın geçmiş kalibrasyon sonuçlarındaki kararlılık (drift) eğilimi ve varsa mevzuat şartı birlikte değerlendirilerek belirlenir. ILAC-G24 / OIML D10 bu belirlemenin yöntemlerini tanımlar. Doğru yaklaşım, ilk dönem için makul bir aralıkla başlayıp sonraki kalibrasyon sonuçlarına göre aralığı uzatmak veya kısaltmaktır: kararlı çıkan bir cihazın aralığı uzatılabilir, sapma gösteren cihazınki kısaltılır.
Yöntem ve İzlenebilirlik
- ISO/IEC 17025
- ISO 3650 (mastar bloklar)
- ISO 13385-1 (kumpaslar)
- ISO 3611 (mikrometreler)
- ISO 463 (komparatör saatleri)
- ISO 1 (referans sıcaklık: 20 °C)
- JCGM 100 (GUM — belirsizlik)
Yöntem ve İzlenebilirlik
- ISO/IEC 17025
- ISO 3650 (mastar bloklar)
- ISO 13385-1 (kumpaslar)
- ISO 3611 (mikrometreler)
- ISO 463 (komparatör saatleri)
- ISO 1 (referans sıcaklık: 20 °C)
- JCGM 100 (GUM — belirsizlik)
Kalibrasyon Süreci
- 1Cihaz Kabulü ve Ön İncelemeCihazın fiziksel durumu, aşınma ve hasar açısından incelenir. Boyutsal cihazlarda ölçme yüzeylerinin temizliği ayrıca kontrol edilir.
- 2Ortam Koşullarına ŞartlandırmaCihaz laboratuvar sıcaklığında dengeye getirilir. Boyutsal ölçümde sıcaklık farkı, malzemenin ısıl genleşmesi yoluyla doğrudan ölçüm hatasına dönüşür.
- 3Referans Standartların Hazırlanmasıİzlenebilirliği belgeli ağırlık, mastar, ölü ağırlık test cihazı veya referans dönüştürücü hazırlanır.
- 4Ön Yükleme ve Sıfır KontrolüKuvvet, tork ve tartı kalibrasyonlarında cihaz birkaç kez tam yüke çıkarılıp indirilir; ardından sıfır noktası kontrol edilir.
- 5Ölçüm Noktalarında OkumaÖlçüm aralığını temsil eden noktalarda artan ve azalan yönde okumalar alınır; histerezis bu şekilde belirlenir.
- 6Tekrarlanabilirlik ÖlçümleriAynı nokta tekrarlı olarak ölçülür; tartı kalibrasyonunda ayrıca eksantriklik (yük konumu) kontrolü yapılır.
- 7Düzeltmelerin UygulanmasıYerçekimi ivmesi, hava kaldırma kuvveti ve sıcaklık düzeltmeleri hesaba katılır; bu düzeltmeler ihmal edildiğinde hassas ölçümlerde ciddi sapma oluşur.
- 8Belirsizlik ve SertifikaBelirsizlik bütçesi kurulur ve sonuçlar sertifikaya işlenir; talep edilmişse karar kuralıyla uygunluk beyanı eklenir.
Ölçüm Belirsizliği
Her kalibrasyon sonucu bir ölçüm belirsizliğiyle birlikte verilir; belirsizliği bildirilmeyen bir sonuç eksiktir. Belirsizlik, GUM (JCGM 100) yaklaşımına göre bütçelenir: referansın belirsizliği, tekrarlanabilirlik, çözünürlük, ortam etkileri ve cihazın kararlılığı birleştirilir. Sertifikada genişletilmiş belirsizlik, kapsam faktörü (genellikle k = 2) ve yaklaşık güven düzeyiyle birlikte belirtilir. Laboratuvarın verebileceği en düşük belirsizlik, akredite kapsamındaki ölçüm yeteneği (CMC) ile sınırlıdır; bundan daha iyi bir belirsizlik beyan edilemez.
- Mastar bloğun kalibrasyon belirsizliği ve drifti
- Sıcaklık farkı ve malzemelerin ısıl genleşme katsayısı farkı
- Cihaz çözünürlüğü
- Ölçme baskısı ve elastik deformasyon
- Ölçme yüzeylerinin düzlemsellik hatası
- Tekrarlanabilirlik ve operatör etkisi
Sertifika İçeriği
- Laboratuvar bilgileri ve sertifika numarası
- Müşteri ve kalibre edilen cihazın tanımı: marka, model, seri numarası
- Kalibrasyon tarihi ve sertifika düzenlenme tarihi
- Uygulanan kalibrasyon yöntemi veya prosedür referansı
- Kullanılan referans standartlar ve izlenebilirlik bilgileri
- Kalibrasyon sırasındaki ortam koşulları (sıcaklık, nem, gerekiyorsa basınç)
- Ölçüm noktaları, referans değerler ve cihaz okumaları
- Hesaplanan sapmalar
- Genişletilmiş ölçüm belirsizliği ve kapsam faktörü
- Kalibrasyonu yapan ve onaylayan personel
- Kalibrasyon sırasındaki ortam sıcaklığı
- Ölçüm noktaları ve kullanılan mastar değerleri
- Ölçme yüzeyi durumu ve varsa aşınma gözlemi
- Kumpas/mikrometrede sıfır kontrolü sonucu
Uygunluk Beyanı ve Sınırlar
Kalibrasyon sertifikası bir UYGUNLUK BELGESİ DEĞİLDİR. Kalibrasyon cihazın sapmasını ölçer ve raporlar; sapmayı düzeltmez ve cihazın "doğru" olduğunu söylemez. Cihazın kullanıma uygun olup olmadığına karar vermek için bir tolerans (kabul kriteri) tanımlanmalıdır ve bu toleransı kullanıcı belirler, laboratuvar değil. Uygunluk beyanı talep edilirse, ISO/IEC 17025 madde 7.8.6 gereği ölçüm belirsizliğinin karara nasıl yansıtılacağını tanımlayan bir KARAR KURALI üzerinde önceden anlaşılması gerekir; belirsizlik dikkate alınmadan verilen bir uygunluk beyanı yanıltıcıdır. Ayrıca sertifika, kalibrasyon ANINDAKİ durumu gösterir: sonraki kullanım, taşıma veya darbe cihazın durumunu değiştirebilir ve sertifika bunu kapsamaz. Sertifikanın üzerinde bir sonraki kalibrasyon tarihi yazıyorsa, bu tarih laboratuvarın kararı değil müşterinin bildirdiği aralığa göre yazılmış bir hatırlatmadır.
Akreditasyon
Kalibrasyon ISO/IEC 17025 kapsamında yürütülür; bu standart laboratuvarın teknik yetkinliğini, tarafsızlığını ve ölçüm izlenebilirliğini şart koşar. Akreditasyon METOT ve ÖLÇÜM ARALIĞI bazındadır: laboratuvarın kapsam ekinde yer almayan bir büyüklük veya aralık akredite değildir ve o ölçüm için akreditasyon işareti taşıyan sertifika düzenlenemez. Kapsamda ayrıca laboratuvarın verebileceği en düşük belirsizlik (CMC) tanımlıdır; bundan daha iyi bir belirsizlik beyan edilemez. EUROLAB, ISO/IEC 17025 kapsamında ILAC çok taraflı tanınma anlaşmasına taraf akreditasyon kuruluşlarından alınmış uluslararası tanınan akreditasyona sahiptir; cihazınızın akredite kapsamda kalibre edilip edilemeyeceği teklif aşamasında yazılı olarak teyit edilir.
Kapsam ve yetkilerİlgili Kalibrasyonlar
Sık Sorulan Sorular
Boyutsal ölçümde referans sıcaklık neden 20 °C?
ISO 1, boyutsal metroloji için referans sıcaklığı 20 °C olarak tanımlar. Metaller ısındıkça genleşir; ölçüm bu sıcaklıktan uzaklaştıkça sonuç gerçek boyuttan sapar. Hassas ölçümlerde parça ve cihazın 20 °C'de dengeye gelmesi beklenir ya da sıcaklık düzeltmesi uygulanır.
Dijital kumpasın çözünürlüğü hassasiyeti mi gösteriyor?
Göstermiyor. Çözünürlük ekranda okunabilen en küçük adımdır; doğruluk ise cihazın gerçek değerden sapmasıdır. 0,01 mm çözünürlüklü bir kumpasın sapması bundan çok daha büyük olabilir. Kalibrasyon sertifikası bu sapmayı gösterir.
Kalibrasyon cihazımı düzeltir mi?
Düzeltmez. Kalibrasyon sapmayı ÖLÇER ve raporlar; sapmanın giderilmesi ayrı bir işlemdir (ayar) ve ayrıca talep edilmelidir. Ayar yapıldığında ayar öncesi ve sonrası sonuçların ayrı raporlanması doğru uygulamadır.
Cihazım toleransı aşıyor mu, sertifikadan anlayabilir miyim?
Sertifika sapmayı ve belirsizliği verir; toleransı ise siz belirlersiniz. Uygunluk beyanı istiyorsanız kabul kriterinizi ve karar kuralını önceden bildirmeniz gerekir; belirsizlik hesaba katılmadan verilen bir uygun/uygun değil kararı yanıltıcı olur.