
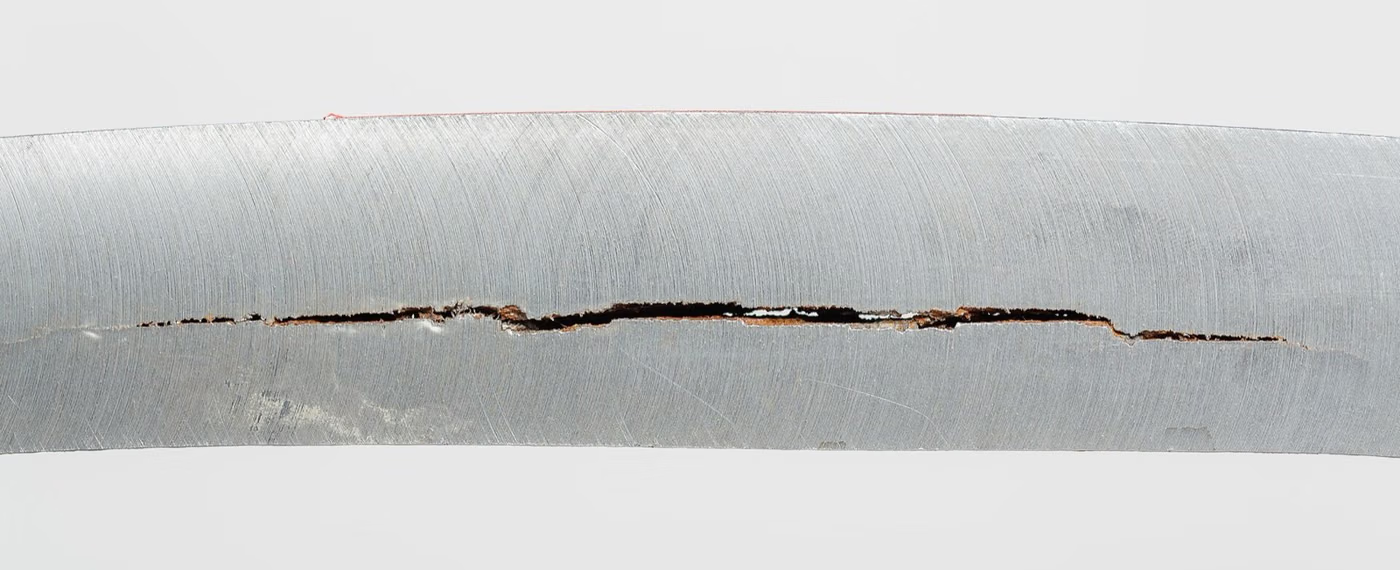
Che cos'è Hydrogen Embrittlement?
Il test di infragilimento da idrogeno valuta se l'idrogeno assorbito nel materiale durante il rivestimento o la pulizia con acido provoca una frattura ritardata sotto carico sostenuto. Il metodo del carico sostenuto su un campione intagliato è comune.
Scopo di Hydrogen Embrittlement
Lo scopo è prevenire il rischio di frattura improvvisa indotta dall'idrogeno negli elementi di fissaggio ad alta resistenza e nelle parti rivestite e verificare l'adeguatezza del processo di rivestimento e della cottura di distensione.
A quali prodotti si applica Hydrogen Embrittlement?
- Bulloni e dispositivi di fissaggio ad alta resistenza
- Parti in acciaio elettrolitico
- Elementi di fissaggio strutturali aerospaziali
- Acciai per molle
In quali settori si utilizza Hydrogen Embrittlement?
Norme relative a Hydrogen Embrittlement
- ASTM F519
- ASTM F1624
- ISO 7539-11
- ASTM B850
- ASTM B117tuz sisi (salt spray) korozyon testi test
- ISO 9227tuz sisi korozyon testi test
- ASTM G85test in nebbia salina modificata (ciclico). test
- ASTM G48vaiolatura e corrosione interstiziale negli acciai inossidabili test
- ISO 16701prova di corrosione ciclica test
- ISO 6270resistenza in ambiente di condensa test
- SAE J2334prove cicliche di corrosione in laboratorio test
- VDA 233-102test di corrosione ciclica nel settore automobilistico test
Condizioni di Hydrogen Embrittlement
- Caricamento
- Carico costante su un campione intagliato ad una percentuale definita del carico di rottura in ASTM F519
- Tempo
- Tipicamente 200 ore di carico continuo in ASTM F519
- Ambiente
- Temperatura ambiente o ambiente definito nelle specifiche
- Gerilim giderme
- Viene registrato se dopo il rivestimento viene applicato o meno un processo di cottura.
Apparecchiatura per Hydrogen Embrittlement
- Telai di prova a carico sostenuto
- Celle di carico calibrate
- Banco di lavoro per campioni dentellati
- Linea di rivestimento (per la valutazione del processo)
Requisiti del campione per Hydrogen Embrittlement
- Vengono utilizzati i tipi di campioni dentellati definiti nella norma ASTM F519
- I campioni devono passare attraverso il processo di rivestimento vero e proprio
- È necessario testare anche i campioni di riferimento (non rivestiti).
- Il numero di esemplari è definito nella norma
Durata di Hydrogen Embrittlement
La durata del carico sostenuto è in genere di 200 ore; con preparazione e rivestimento sono previste due settimane.
Procedura di Hydrogen Embrittlement
- 1I campioni intagliati vengono lavorati e viene determinato il carico di frattura.
- 2I campioni passano attraverso il processo di rivestimento per essere valutati.
- 3Se necessario viene applicata la cottura antistress.
- 4I campioni vengono caricati alla percentuale di carico definita.
- 5L'eventuale verificarsi di una frattura viene monitorato per oltre 200 ore.
- 6Viene esaminata la superficie dei campioni fratturati.
Criteri di accettazione di Hydrogen Embrittlement
Il criterio di accettazione è definito nella norma: i campioni non devono fratturarsi durante il carico e la durata definiti. Se si verifica una frattura, il processo di rivestimento o la cottura di distensione sono considerati inadeguati.
Valutazione dei risultati
Vengono valutati il tempo alla frattura e la morfologia della superficie di frattura. La frattura indotta dall'idrogeno ha tipicamente un aspetto fragile.
Rapporto di Hydrogen Embrittlement
- Standard applicato e tipo di campione
- Processo di rivestimento e condizioni di distensione
- Carico applicato e durata
- Se si è verificata la frattura ed è il momento
- Immagini della superficie di frattura
Accreditamento
EUROLAB detiene un accreditamento riconosciuto a livello internazionale ottenuto da organismi di accreditamento parte degli accordi di riconoscimento multilaterale IAF e ILAC, secondo ISO / IEC 17025 per prove di laboratorio, ISO / IEC 17020 per ispezione e sorveglianza e ISO / IEC 17021-1 e ISO / IEC 17065 per certificazione di sistema e prodotto. Questa catena garantisce che i rapporti e i certificati emessi siano accettati in tutto il mondo.
Se questo test può essere offerto nell'ambito accreditato dipende dal prodotto e dallo standard applicato; poiché l'accreditamento è basato sul metodo, l'ambito viene confermato per iscritto in fase di offerta.
Ambito e autorizzazioniRegolamenti correlati
- Specifiche dei dispositivi di fissaggio per l'aviazione
- Standard di bulloni ad alta resistenza
Prove di corrosione — Cosa copre questo ambito di prova?
La sezione seguente descrive l'ambito a cui appartiene la prova Hydrogen Embrittlement; le condizioni e i criteri di accettazione di questa prova specifica sono riportati nelle sezioni precedenti. L'ambito specifico del vostro prodotto viene confermato per iscritto in fase di offerta.
Le prove di corrosione valutano, in condizioni accelerate, quanto durano metalli e rivestimenti in un ambiente corrosivo. La famiglia comprende due approcci, e la differenza tra essi è la conoscenza più importante del settore: prove a condizioni costanti e prove cicliche.
La nebbia salina a condizioni costanti (ASTM B117, ISO 9227) mantiene lo stesso ambiente in camera per tutta la prova: la stessa concentrazione di sale, la stessa temperatura, una superficie continuamente bagnata. Il punto di forza di questo approccio è la sua RIPETIBILITÀ; poiché le condizioni sono strettamente definite, i risultati di laboratori diversi risultano vicini tra loro. Questa è esattamente la proprietà desiderata nel monitorare la coerenza produttiva e confrontare i fornitori.
Ma l'atmosfera reale non è costante. Una superficie si bagna, si asciuga, si riscalda, si raffredda, riceve UV e si sporca. Il ciclo umido-secco cambia il meccanismo di corrosione: durante l'asciugatura il sale si concentra, l'accesso all'ossigeno aumenta e la corrosione accelera. La forma del danno su una superficie continuamente bagnata differisce da quella su una bagnata ciclicamente.
Le prove cicliche (SAE J2334, VDA 233-102, ASTM G85, ISO 16701) imitano questa variabilità e forniscono risultati più vicini ai modelli di danno osservati sul campo. Il settore automobilistico è passato in larga misura a questo approccio. La conseguenza pratica è questa: gli stessi due rivestimenti possono CLASSIFICARSI IN MODO DIVERSO in prove costanti e cicliche; la prova applicata determina il risultato.
Nessuna prova di questa famiglia definisce una DURATA O UN CRITERIO DI ACCETTAZIONE. Per quante ore viene applicata e quale livello di danno sia accettabile provengono dalla norma di prodotto o dalla specifica del cliente. Le scale di valutazione sono definite in norme separate: scale diverse vengono usate per il grado di ruggine, la formazione di bolle, la propagazione da un'incisione e la perdita di adesione.
Il danno ricercato varia in base al tipo di rivestimento. Nei rivestimenti metallici, la ruggine bianca (corrosione del rivestimento stesso) e la ruggine rossa (corrosione che raggiunge il metallo base) vengono riportate separatamente, e le specifiche di solito danno una durata distinta per ciascuna. Sulle superfici verniciate, prevalgono la propagazione da un'incisione e la formazione di bolle.
I metodi elettrochimici costituiscono un ambito separato e rispondono a una domanda diversa. La polarizzazione potenziodinamica, la spettroscopia di impedenza elettrochimica e le misurazioni del potenziale di pitting rivelano il MECCANISMO e la velocità della corrosione in poche ore; le prove in camera danno il risultato visivamente in settimane. I due sono complementari, non alternativi.
Gli acciai inossidabili hanno un sotto-ambito speciale: le prove di corrosione da pitting e da fessura e di corrosione intergranulare indicano la qualità del trattamento termico e la condizione dopo la saldatura.
Gruppi di metodi in questo ambito
Nebbia salina a condizioni costanti
ASTM B117 e ISO 9227 (NSS); per confronto ripetibile e controllo di processo.
Acidificato e accelerato
Le condizioni AASS e CASS della ISO 9227; preferite per i rivestimenti decorativi cromo-nichel.
Corrosione ciclica
SAE J2334, VDA 233-102, ASTM G85 e ISO 16701; si avvicina al comportamento sul campo tramite cicli umido-secco.
Umidità e condensa
Prove di calore umido stazionario, condensa e umidità ciclica; queste rivelano la formazione di bolle del rivestimento.
Elettrochimico
Polarizzazione, spettroscopia di impedenza, misurazioni del potenziale di pitting e di corrosione da fessura.
Prove specifiche per l'acciaio inossidabile
Corrosione da pitting e da fessura, corrosione intergranulare; indicatori della qualità del trattamento termico e della saldatura.
Scale di valutazione
Scale per il grado di ruggine, formazione di bolle, propagazione da un'incisione e perdita di adesione; le valutazioni provengono da queste norme.
Confusioni frequenti in questo ambito
- La durata della cabina non può essere convertita in vita utile sul campo; non esiste un coefficiente di conversione affidabile.
- Gli esperimenti fissi e ciclici possono produrre sequenze diverse; si applica quella indicata nel capitolato d'appalto.
- Un rapporto di corrosione senza durata e criterio di accettazione indicati non può essere interpretato.
- Se lo spessore del rivestimento non viene riportato, il risultato non è confrontabile; lo spessore influisce direttamente sulla durabilità.
- La ruggine bianca e la ruggine rossa indicano cose diverse; entrambe devono essere riportate separatamente.
- La posizione e l'angolo del provino nella camera influenzano il risultato; le norme lo regolano e il rapporto deve documentarlo.
Quali decisioni supportano questi risultati
- Selezione del sistema di rivestimento e approvazione del fornitore
- Controllo di processo della linea di rivestimento e accettazione dei lotti
- Evidenza di durabilità per prodotti automobilistici e da esterno
- Valutazione dei danni da corrosione sul campo e decisioni di garanzia
- Verifica della qualità del trattamento termico e della saldatura nell'acciaio inossidabile
Test correlati
Domande frequenti su Hydrogen Embrittlement
Perché la cottura al forno antistress è importante?
La cottura post-rivestimento viene applicata per eliminare l'idrogeno assorbito nel materiale durante la galvanica. Se questo viene saltato o ritardato, aumenta il rischio di frattura ritardata delle parti ad alta resistenza.