
¿Qué es OES?
La espectrometría de emisión óptica (Spark OES) es un método de análisis en el que las concentraciones de elementos se determinan resolviendo, por longitud de onda, la luz emitida por átomos excitados por una descarga eléctrica generada en la superficie de la muestra metálica.
Objetivo de OES
El propósito es verificar la identidad y el cumplimiento del material comparando la composición química del metal con los límites establecidos en la norma de materiales.
¿A qué productos se aplica OES?
- Acero y hierro fundido
- Aluminio y sus aleaciones.
- Cobre y sus aleaciones.
- Metales de soldadura y piezas fundidas.
¿En qué sectores se utiliza OES?
Normas relacionadas con OES
- ASTM E415
- ASTM E1086
- ASTM E1251
- ISO 14284
Condiciones de OES
- Excitación
- Descarga de chispas en atmósfera de argón.
- Calibración
- Calibración basada en matrices con materiales de referencia certificados
- Número de mediciones
- Múltiples puntos de chispa por muestra; promediado
- Rango de elementos
- Definido según la matriz de aleación.
Equipo para OES
- Espectrómetro de emisión óptica de chispa
- Sistema de suministro de argón
- Rectificadora para preparación de muestras
- Conjunto de materiales de referencia certificados.
Requisitos de muestra para OES
- La superficie de la muestra debe ser plana y metálicamente brillante.
- La superficie debe pulirse para eliminar el óxido y la contaminación.
- El espesor y el diámetro de la muestra deben cubrir la apertura del instrumento.
- Se debe tomar una muestra representativa según ISO 14284.
Duración de OES
Normalmente, entre 30 y 60 minutos, incluida la preparación de la muestra.
Procedimiento de OES
- 1La muestra se toma según ISO 14284.
- 2La superficie de análisis está rectificada.
- 3El instrumento está estandarizado con materiales de referencia.
- 4Se toman chispas en múltiples puntos de la muestra.
- 5Los resultados se promedian y se comparan con el estándar del material.
Criterios de aceptación de OES
El criterio de aceptación es el rango de concentración dado para cada elemento en la norma del material (por ejemplo, EN 10025, ASTM A36).
Evaluación de resultados
La preparación de la superficie afecta directamente al resultado. Si no se utiliza la calibración adecuada a la matriz de aleación, el resultado será incorrecto; Se requieren programas separados para diferentes matrices.
Informe de OES
- Estándar aplicado
- Descripción de la muestra y ubicación de muestreo.
- Estado de calibración
- Concentraciones de elementos
- Evaluación según el estándar material.
Acreditación
EUROLAB posee una acreditación reconocida internacionalmente obtenida de organismos de acreditación que forman parte de los acuerdos de reconocimiento multilateral de IAF e ILAC, según ISO/IEC 17025 para pruebas de laboratorio, ISO/IEC 17020 para inspección y vigilancia, e ISO/IEC 17021-1 e ISO/IEC 17065 para certificación de sistemas y productos. Esta cadena garantiza que los informes y certificados emitidos sean aceptados en todo el mundo.
La posibilidad de ofrecer esta prueba dentro del alcance acreditado depende de su producto y del estándar aplicado; Dado que la acreditación se basa en métodos, el alcance se confirma por escrito en la etapa de cotización.
Alcance y autorizacionesRegulaciones Relacionadas
- Estándares de productos materiales y especificaciones de adquisición.
Páginas donde se utiliza este método
Ensayos de metales y metalurgia — ¿Qué abarca este campo de ensayo?
La siguiente sección describe el campo al que pertenece el ensayo OES; las condiciones y criterios de aceptación de este ensayo en particular figuran en las secciones anteriores. El alcance específico de su producto se confirma por escrito en la etapa de cotización.
Los ensayos metálicos y metalúrgicos determinan la carga que puede soportar un metal o una unión soldada, su modo de fallo y su estructura interna. El resultado de esta familia suele referirse no al producto en sí, sino a la identidad del MATERIAL: ¿es el acero realmente del grado declarado?, ¿el cordón de soldadura ofrece la resistencia que asume el diseño?, ¿la pieza fundida contiene un defecto interno inaceptable?
La importancia práctica del campo procede de que una pieza metálica rara vez falla de forma gradual. Una pieza plástica se deforma, envejece, se agrieta y suele avisar. Un cordón de soldadura o un elemento de fijación, en cambio, a menudo rompe sin previo aviso, sobre todo por fatiga y fractura frágil. Por eso, en campos como equipos a presión, aparejos de elevación, acero estructural y tuberías, el ensayo de materiales es un requisito de la NORMATIVA y no del diseño.
La familia reúne tres grupos de métodos, y cada uno responde a una pregunta distinta. Los ensayos mecánicos cuantifican el comportamiento del material bajo carga. El ensayo no destructivo busca defectos sin dañar la pieza. La metalografía y el análisis químico explican por qué el material se comporta así, a través de la estructura de grano, la distribución de fases, el contenido de inclusiones y la composición de la aleación.
El criterio de aceptación de estos ensayos casi nunca procede de la norma de ensayo, y esta es la clave para entender el campo. La norma de ensayo indica cómo realizar la medición; los valores aceptables proceden de la norma de producto, el grado del material o el código de fabricación. La ISO 6892-1 indica cómo realizar un ensayo de tracción; la EN 10025 indica qué límite elástico debe dar ese acero. Al leer un informe, es esencial saber contra qué norma de producto se evaluó.
El muestreo es una parte inseparable del resultado en este campo. Dos probetas tomadas de la misma colada pueden dar valores distintos según la dirección y el lugar de extracción; en productos laminados, las probetas paralelas y perpendiculares a la dirección de laminación producen resultados distintos. Por ello, las normas de producto también regulan la ubicación y orientación del muestreo, y el informe debe documentarlo.
Grupos de métodos en este campo
Pruebas mecanicas
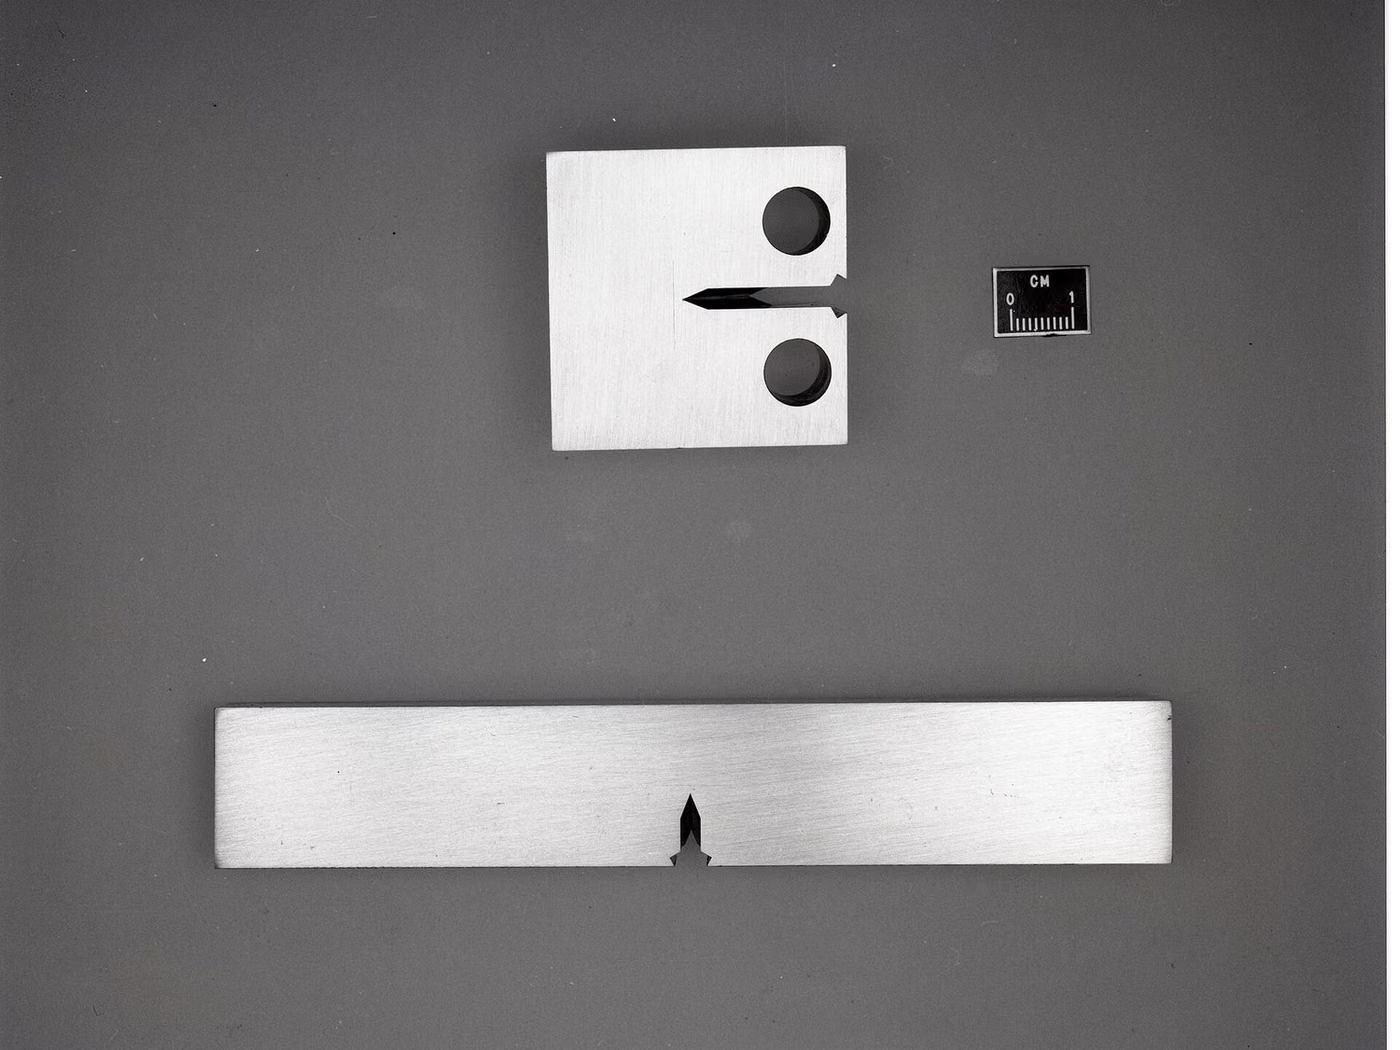
Tracción, compresión, flexión, impacto con entalla (Charpy), dureza (Brinell, Vickers, Rockwell), fatiga, fluencia y tenacidad a la fractura. Proporcionan el comportamiento del material bajo carga en forma numérica.
Ensayo no destructivo
Radiografía, examen por ultrasonidos, líquidos penetrantes, partículas magnéticas y examen visual. Busca defectos superficiales e internos sin dañar la pieza y es un paso indispensable en la fabricación soldada.
Metalografía
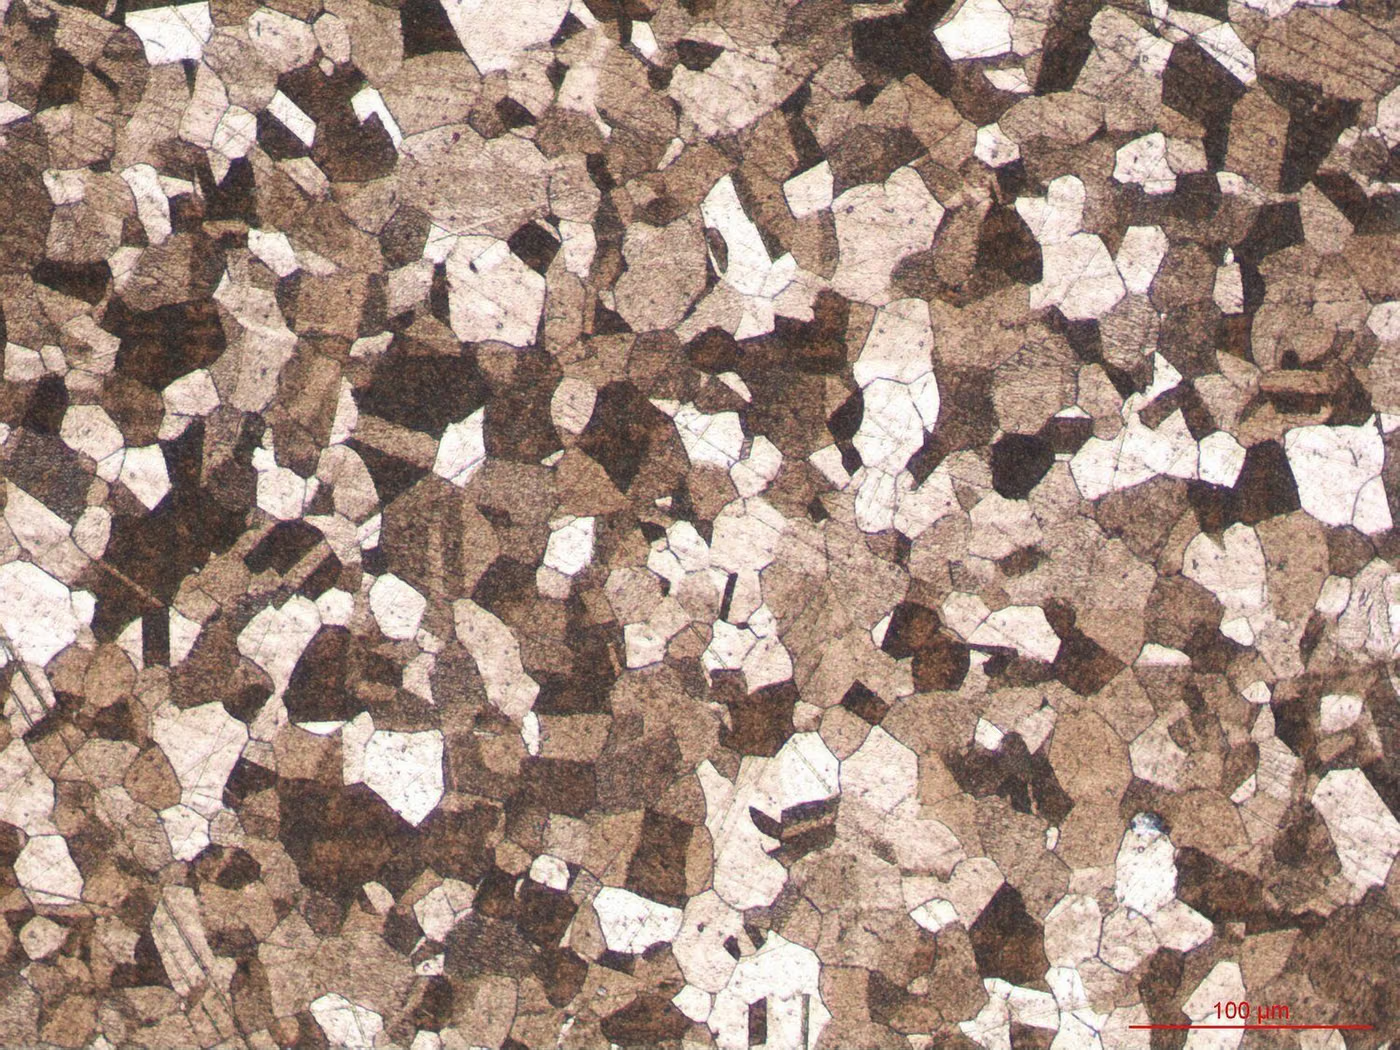
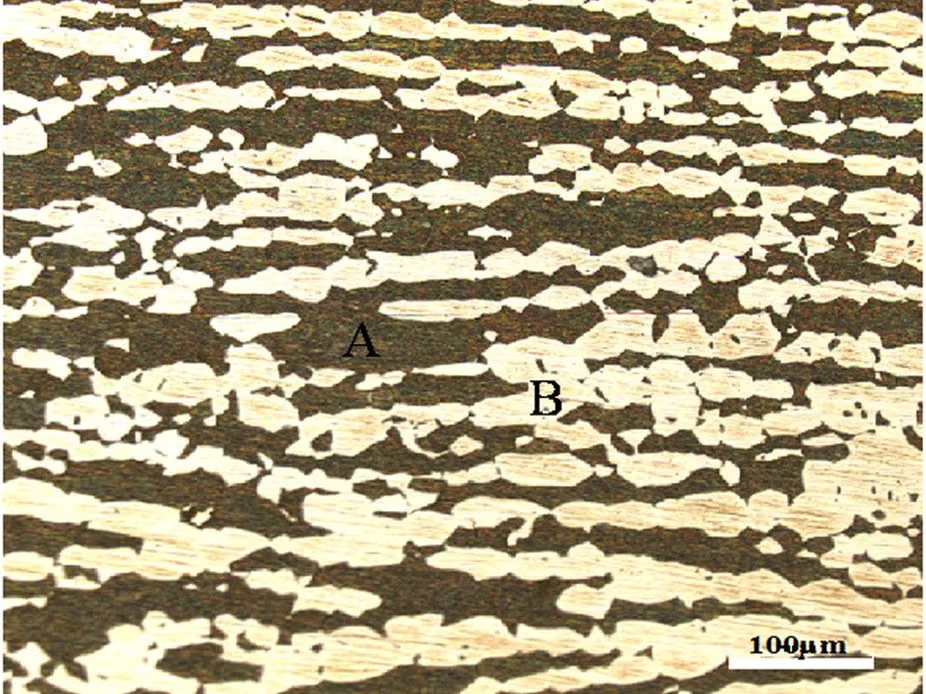
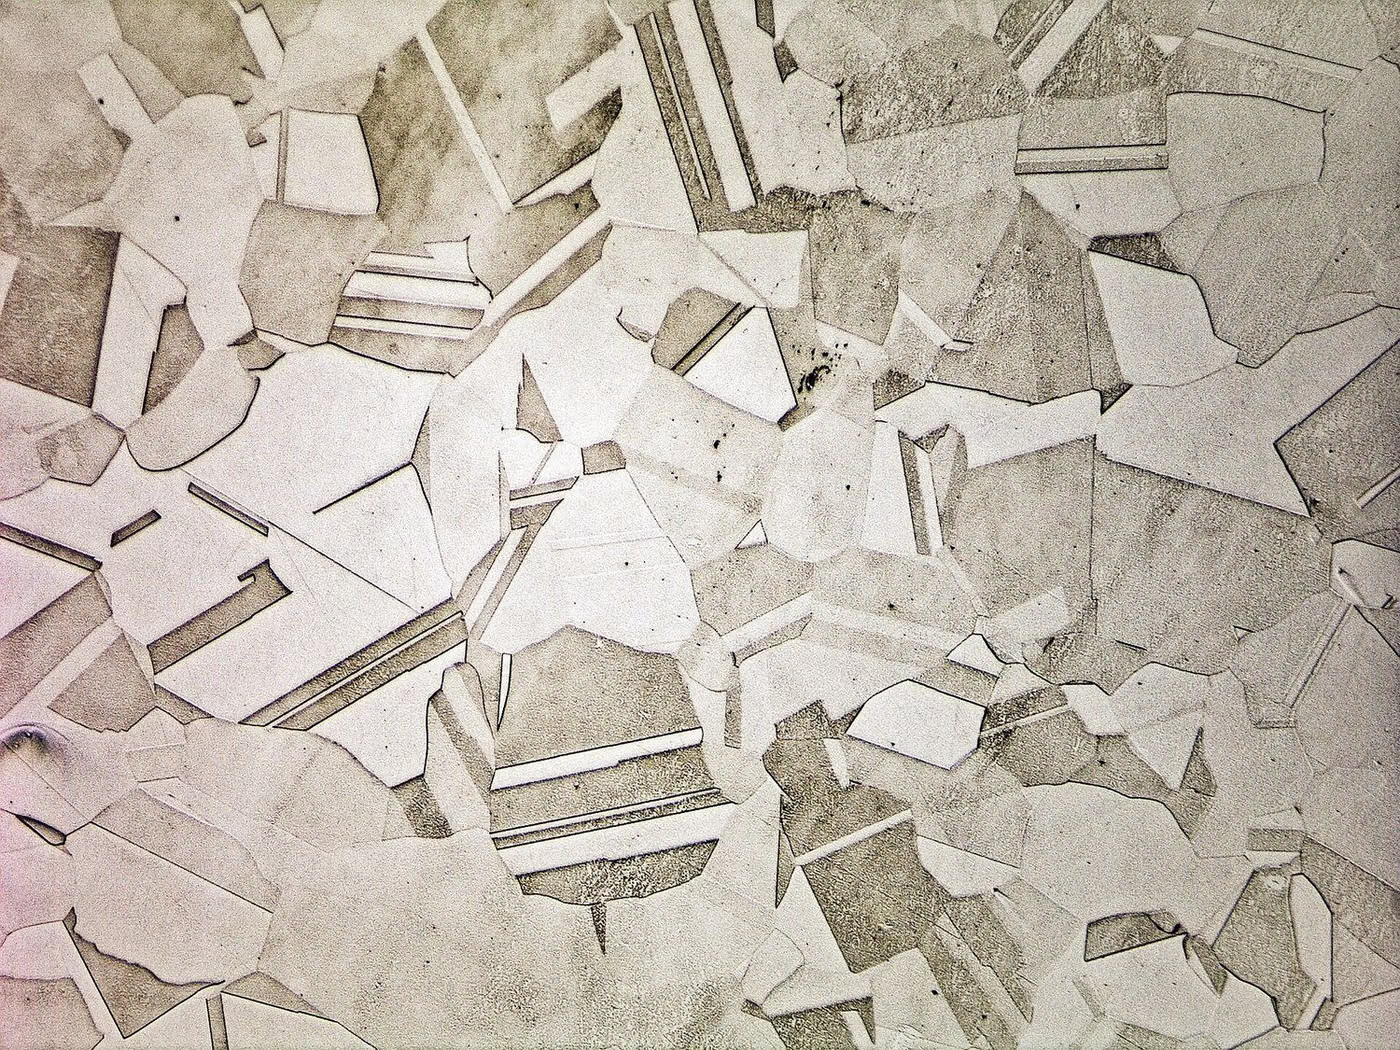
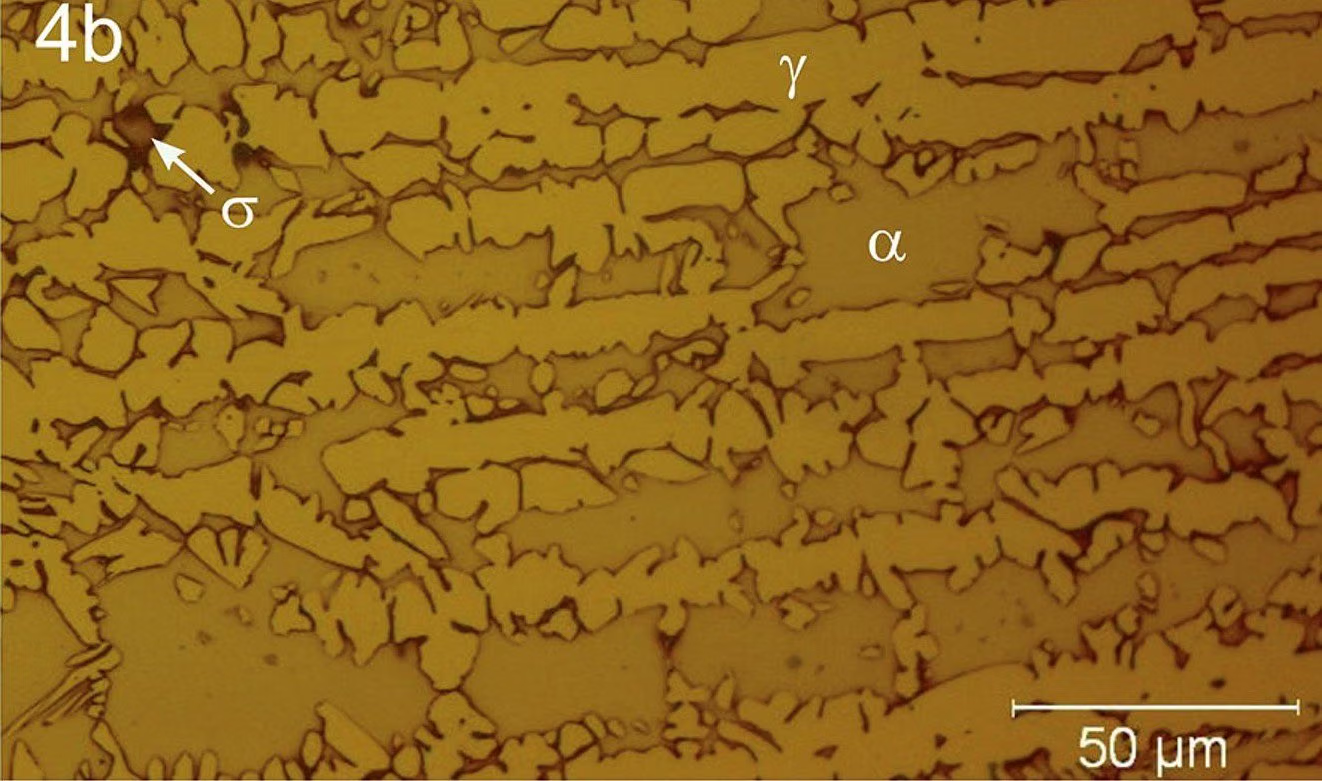
Preparación de la probeta, ataque químico y examen microscópico. Se evalúan el tamaño de grano, la distribución de fases, el contenido de inclusiones, la profundidad de cementación y la zona afectada por el calor de la soldadura.
Análisis químico
La composición de la aleación se verifica mediante espectrometría de emisión óptica y química húmeda; la confirmación del grado de material pasa por este paso.
Comportamiento frente a la corrosión
Ensayos de niebla salina, corrosión por picadura y por resquicio, y corrosión intergranular. En aceros inoxidables pueden indicar la calidad del tratamiento térmico.
Confusiones frecuentes en este campo
- Un certificado de material (como el EN 10204 3.1) no es un informe de ensayo; es la declaración del fabricante. En aplicaciones críticas se realiza una verificación independiente, y ambos no deben confundirse.
- Los ensayos de tracción ASTM e ISO miden las mismas magnitudes pero usan geometrías de probeta distintas; los resultados no se consideran directamente equivalentes, y se aplica lo que exija la especificación.
- Las tablas de conversión entre dureza y resistencia son APROXIMADAS. Calcular el límite elástico a partir de la dureza no es evidencia suficiente para la aceptación del material.
- En el ensayo no destructivo, "no se encontraron defectos" no significa que no haya defectos; puede haber defectos por debajo del límite de detección del método. El informe debe indicar el método aplicado y el nivel de sensibilidad.
- Que un cordón de soldadura apruebe no demuestra que el soldador o el procedimiento estén cualificados; son procesos distintos.
Qué decisiones respaldan estos resultados
- Verificación del certificado de material y aceptación de material entrante
- Aprobación de la fabricación soldada; cualificación de soldador y procedimiento
- Control de fabricación de equipos a presión y componentes estructurales
- Análisis de fallos y determinación de la causa raíz de daños en campo
- Verificación de los procesos de tratamiento térmico y superficial
Pruebas relacionadas
Preguntas frecuentes sobre OES
¿Cuál es la diferencia entre OES y XRF?
OES utiliza excitación por chispa y puede medir elementos ligeros como carbono, azufre, fósforo y nitrógeno. XRF utiliza fluorescencia de rayos X; No es destructivo pero no tan confiable como OES para elementos ligeros.