
ما هو Cross Cut؟
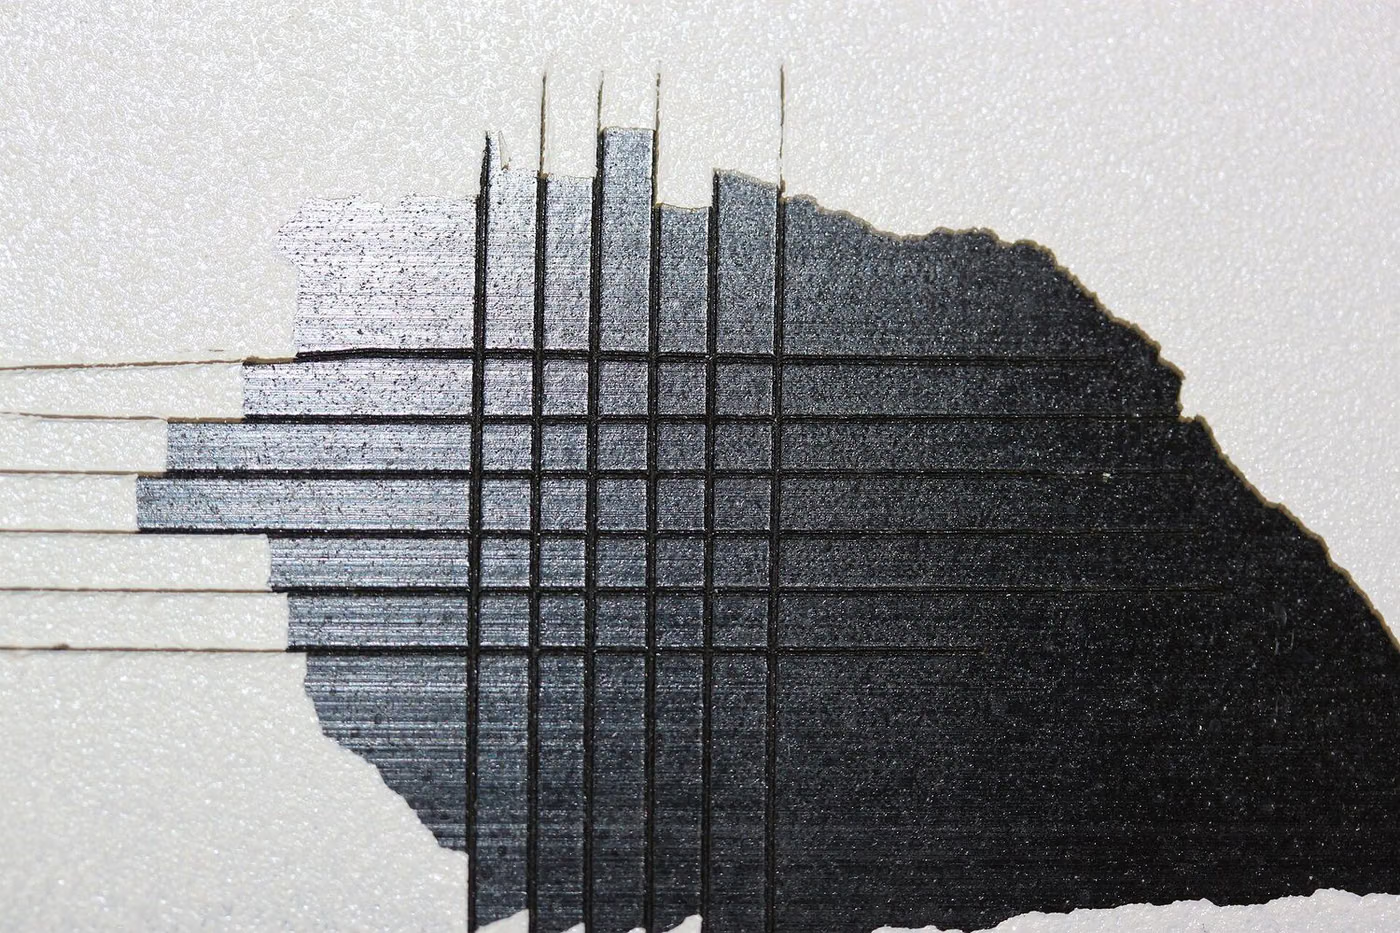
يتم إجراء اختبار القطع المتقاطع حيث يتم قطع الطلاء في اتجاهين متعامدين بسكين تباعد قياسي لإنشاء شبكة مربعة؛ إنها تجربة يتم فيها تصنيف معدل التساقط من الحواف على مقياس من 0 إلى 5 عن طريق سحبه بشريط قياسي.
الغرض من Cross Cut
الهدف هو تقييم التصاق الطلاء بالركيزة من خلال تصنيف سريع وقابل للتكرار.
على أي منتجات يُطبَّق Cross Cut؟
- الدهانات الصناعية والديكورية
- Toz kaplamalar
- Astar-son kat sistemleri
- منتجات الصفائح المعدنية المغلفة
في أي قطاعات يُستخدم Cross Cut؟
المواصفات المتعلقة بـ Cross Cut
- ISO 2409
- ASTM D3359 الطريقة ب
- ISO 16276-2
شروط Cross Cut
- نطاق الشفرة
- تم تحديده في المعيار وفقًا لسمك الطلاء والسطح السفلي (1 أو 2 أو 3 مم)
- Kesme
- ستة قطع في اتجاهين متعامدين، تنزل إلى السطح السفلي
- Bant
- شريط اختبار بقوة التصاق محددة قياسيًا
- تصنيف
- 0 (بدون تساقط) إلى 5 (تساقط واسع النطاق)
جهاز Cross Cut
- أداة القطع المتقاطعة (متعددة الشفرات) أو الشفرة الواحدة
- شريط الاختبار القياسي
- مقياس سمك الطلاء
- عدسة مكبرة وجداول المقارنة
متطلبات العينة لـ Cross Cut
- يجب قياس سمك الطلاء ويجب تحديد تباعد الشفرات وفقًا لذلك.
- يجب أن ينزل القطع إلى السطح السفلي
- يجب أن تكون العينة على سطح مستو وصلب
- يجب معالجة الطلاء بالكامل
مدة Cross Cut
عادة 1-2 أيام.
إجراء Cross Cut
- 1يتم قياس سمك الطلاء ويتم تحديد تباعد الشفرة.
- 2يتم إجراء التخفيضات في اتجاهين متعامدين.
- 3تتم إزالة الجزيئات السائبة.
- 4يتم تطبيق الشريط القياسي وسحبه بزاوية محددة.
- 5يتم فحص الشبكة مع التكبير.
- 6يتم إعطاء النتيجة كفئة 0-5.
معايير قبول Cross Cut
معيار القبول هو الحد الأقصى للفئة الواردة في المواصفات.
تقييم النتائج
يمكن أن يؤدي التباعد غير الصحيح للشفرة إلى تغيير النتيجة فئة واحدة؛ لا ينبغي أن يتم الاختيار دون قياس سمك. إذا لم يصل القطع إلى السطح السفلي، فسيؤدي ذلك إلى ظهور الطلاء بشكل أفضل مما هو عليه بالفعل. لا تنطبق هذه الطريقة على الطلاءات السميكة (عادةً أكثر من 250 ميكرومتر).
تقرير Cross Cut
- تم تطبيق المعيار
- نظام الطلاء والسمك المقاس
- نطاق الشفرة
- نتيجة التصنيف والصورة
- ظروف التكييف
الاعتماد
حصلت EUROLAB على اعتماد معترف به دوليًا تم الحصول عليه من هيئات الاعتماد الأطراف في ترتيبات الاعتراف المتعددة الأطراف IAF وILAC، بموجب ISO/IEC 17025 للاختبارات المعملية، وISO/IEC 17020 للتفتيش والمراقبة، وISO/IEC 17021-1 وISO/IEC 17065 لشهادة النظام والمنتجات. تضمن هذه السلسلة قبول التقارير والشهادات الصادرة في جميع أنحاء العالم.
تعتمد إمكانية تقديم هذا الاختبار ضمن النطاق المعتمد على منتجك والمعيار المطبق؛ وبما أن الاعتماد يعتمد على الطريقة، يتم تأكيد النطاق كتابيًا في مرحلة عرض الأسعار.
النطاق والتفويضاتاللوائح ذات الصلة
- مواصفات الطلاء والطلاء
اختبارات الدهانات والطلاءات — ما الذي يغطيه مجال الاختبار هذا؟
يصف القسم أدناه المجال الذي ينتمي إليه اختبار Cross Cut؛ أما شروط ومعايير قبول هذا الاختبار تحديدًا فترد في الأقسام أعلاه. يتم تأكيد النطاق الخاص بمنتجكم كتابيًا في مرحلة العرض السعري.
تقيس اختبارات الطلاء والدهان التصاق الطلاء بالسطح ومتانته الميكانيكية ومقاومته للتأثيرات البيئية. ونظرًا لأن الطلاء طبقة رقيقة، فإن النتائج تعتمد على المادة وعلى جودة التطبيق معًا؛ إذ يُعطي الطلاء نفسه نتيجة مختلفة تمامًا عند تحضير سطح مختلف.
هذا الاعتماد المزدوج هو أهم معرفة في هذا المجال. فعطل الطلاء عادةً لا ينشأ من الطلاء نفسه بل من تحضير السطح: بقايا الزيت أو الخشونة غير الكافية أو طبقة الأكسيد أو الرطوبة. لذلك لا تُقيِّم اختبارات الطلاء المنتج فحسب بل العملية أيضًا، وتُستخدم النتائج لمراقبة العملية.
يُعد «سمك الطلاء» متغيرًا متكررًا في هذا المجال. ترتبط العديد من نتائج المقاومة ارتباطًا مباشرًا بالسمك؛ حيث تُشكل المناطق الرقيقة نقطة بداية للتآكل. ولهذا السبب، يتم الإبلاغ عن قياس السمك بشكل روتيني إلى جانب التجارب الأخرى، وعادة ما يتم قياسه من أكثر من نقطة واحدة — لا سيما في الأشكال الهندسية المعقدة حيث ينخفض السمك عند الحواف والزوايا.
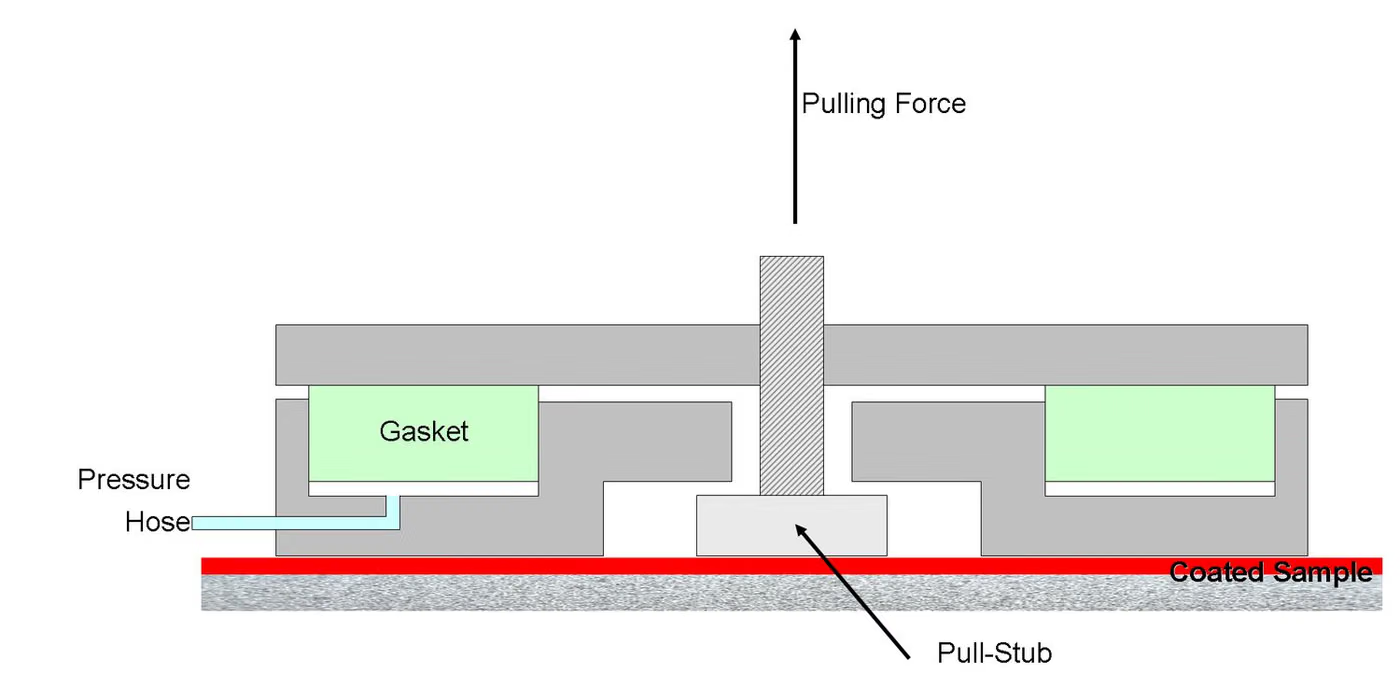
يُستخدم ثلاثة طرق لقياس الالتصاق، وتقدم كل منها معلومات مختلفة. يُعد اختبار الشريط سريعًا ومناسبًا للتطبيق الميداني، لكنه يُعد مقياسًا تقريبيًا. أما اختبار الخدش فيُظهر السلوك عند تقاطعات الطبقات. في حين تُنتج طريقة السحب والانفصال (pull-off) قيمة مقاومة رقمية وهي الأنسب لأغراض المقارنة.
على الصعيد الميكانيكي، يُقاس المرونة (انحناء المندرل)، ومقاومة الصدمات، والصلادة، ومقاومة التآكل والاصطدام بالحصى. وتحتل مقاومة الاصطدام بالحصى مكانة خاصة في قطاع السيارات: حيث تُحاكى حبيبات الحصى التي تصطدم بالطلاء في ظروف الطريق الفعلية، ويتم تقييم النتيجة بناءً على ما إذا كان الطلاء لا يزال يحمي المعدن الأساسي.
من ناحية المظهر، يُرصد اللمعان واختلاف اللون رقميًا. ولا يتم تقييم اللون بالعين المجردة، بل باستخدام جهاز قياس الألوان، ويتم التعبير عن اختلاف اللون برقم؛ مما يتيح المقارنة بين الدفعات المختلفة والموردين المختلفين.
من ناحية المتانة، يتم تطبيق التقادم المسرَّع (قوس الزينون، الأشعة فوق البنفسجية الفلورية)، والرطوبة، والتكثف، ورذاذ الملح. وتُقيَّم النتيجة باستخدام مقاييس التقرح والصدأ وانتشار الخدوش وفقدان الالتصاق؛ وتُحدد هذه المقاييس في معايير منفصلة، ويجب الإشارة في التقرير إلى أي منها تم استخدامه.
في العمليات الصناعية مثل الطلاء المسحوقي والطلاء الكهروضوئي، تُحدَّد النتيجة بدورة المعالجة الحرارية (درجة الحرارة والمدة). ويبدو الطلاء غير المعالج جيدًا بشكل جيد لكن مقاومته الكيميائية والتصاقه ضعيفان؛ لذلك يُعد قياس ملف الفرن جزءًا من مراقبة جودة الطلاء.
مجموعات الطرق في هذا المجال
سماكة
سماكة الطبقة الجافة بالطرق المغناطيسية وغير المغناطيسية؛ والقياس متعدد النقاط وتقييم التوزيع.
الالتصاق
اختبار الشريط واختبار التقطيع الشبكي ومقاومة القشط.
المقاومة الميكانيكية
مرونة الانحناء حول قضيب، والتشوه السريع (الصدم)، وصلادة القلم والخدش، وتآكل تابر، وتأثير الحصى.
المظهر
قياس اللمعان، وحساب فرق اللون، وتقييم قشرة البرتقال وعيوب السطح.
المتانة البيئية
رذاذ الملح والرطوبة والتكثف والتقادم بقوس الزينون والأشعة فوق البنفسجية الفلورية ومقاومة المواد الكيميائية والبقع.
مقاييس التقييم
مقاييس التقرح ودرجة الصدأ والزحف من الخدش وفقدان الالتصاق.
أمور يشيع الخلط بينها في هذا المجال
- تعتمد نتيجة الطلاء على تحضير السطح؛ فحتى لو كان الطلاء نفسه جيدًا، فإن التحضير السيئ يُعطي نتيجة سيئة.
- لا يمكن مقارنة نتيجة متانة دون ذكر السماكة.
- اختبار الشريط مقياس تقريبي؛ وتتطلب المقارنة العددية طريقة القشط.
- لا يمكن تقييم اللون بالعين المجردة؛ ويلزم قياس عددي لفرق اللون.
- لا يمكن تفسير نتيجة تقادم دون تحديد مقياس التقييم.
- إذا كانت دورة المعالجة الحرارية ناقصة، يبدو الطلاء جيدًا لكن متانته ضعيفة؛ ويُعد ملف الفرن جزءًا من مراقبة الجودة.
ما القرارات التي تدعمها هذه النتائج
- اعتماد نظام الطلاء واختيار المورّد
- مراقبة عملية خط الطلاء وقبول الدفعات
- دعم ادعاءات المتانة للاستخدام الخارجي والسيارات
- الكشف عن العيوب الناتجة عن تحضير السطح
- مراقبة اتساق اللون واللمعان حسب الدفعة
الاختبارات ذات الصلة
الأسئلة الشائعة حول Cross Cut
وفقًا لأي معيار يتم تصنيع Cross Cut؟
تم تنفيذ Cross Cut في النطاق ISO 2409, ASTM D3359 الطريقة ب و ISO 16276-2. يتم تحديد القيم الحدية ومعايير القبول الواجب تطبيقها في معيار المنتج؛ يتم تأكيد الإصدار الصالح لمنتجك كتابيًا في مرحلة العرض.
ما هي المنتجات التي ينطبق عليها Cross Cut؟
يتم تطبيقه بشكل أساسي على الدهانات الصناعية والديكورية, Toz kaplamalar, Astar-son kat sistemleri و منتجات الصفائح المعدنية المغلفة. يتم تحديد ما إذا كان منتجك مدرجًا في النطاق من خلال فحص مواصفاته الفنية والاستخدام المقصود.
تحت أي ظروف يتم تنفيذ Cross Cut؟
المعلمات المحددة هي: نطاق الشفرة — تم تحديده في المعيار وفقًا لسمك الطلاء والسطح السفلي (1 أو 2 أو 3 مم), Kesme — ستة قطع في اتجاهين متعامدين، تنزل إلى السطح السفلي و Bant — شريط اختبار بقوة التصاق محددة قياسيًا. الشروط الكاملة موجودة في قسم "شروط الاختبار" بالصفحة وتختلف حسب معيار المنتج.
ما نوع العينة المطلوبة لـ Cross Cut؟
يجب قياس سمك الطلاء ويجب تحديد تباعد الشفرات وفقًا لذلك., يجب أن ينزل القطع إلى السطح السفلي و يجب أن تكون العينة على سطح مستو وصلب. يتم تحديد عدد العينات وفقًا لمعيار المنتج والنطاق الذي سيتم الإبلاغ عنه.
كم من الوقت يستغرق Cross Cut؟
عادة 1-2 أيام. تنتمي هذه المدة إلى التجربة نفسها؛ ويتم أيضًا تقييم إعداد العينات وترتيبها في قائمة الانتظار وإعداد التقارير. ويرد في العرض جدول زمني واقعي لمنتجك.
ما هي النتيجة Cross Cut التي يطلق عليها "مناسبة"؟
معيار القبول هو الحد الأقصى للفئة الواردة في المواصفات.