
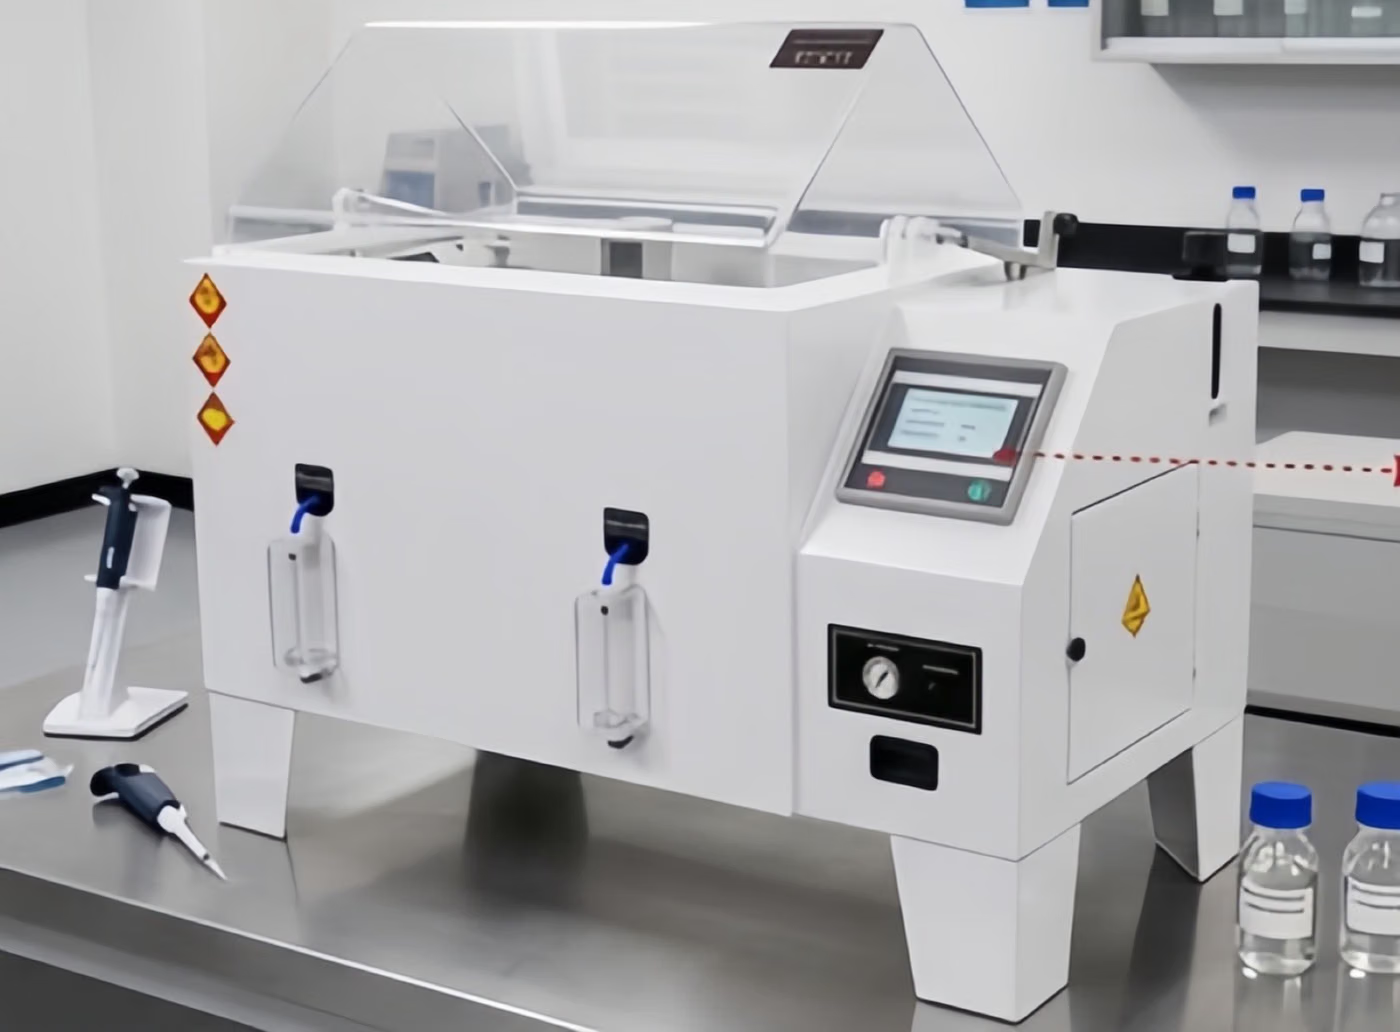
Tuz Sisi Testi (Salt Spray) — ASTM B117 Nedir?
Tuz sisi testi, numunenin kontrollü bir kabinde tuzlu çözelti sisine maruz bırakılarak korozyon dayanımının hızlandırılmış biçimde değerlendirildiği bir deneydir. Doğal atmosferde yıllar süren korozyon davranışı hakkında kısa sürede karşılaştırmalı veri sağlar.
Tuz Sisi Testi (Salt Spray) — ASTM B117 Amacı
Amaç, bir kaplama veya malzemenin korozif ortamda ne kadar süre koruma sağladığını belirlemek ve farklı kaplama sistemlerini aynı koşullar altında karşılaştırmaktır. Test mutlak ömür tahmini vermez; kalite kontrol ve şartname uygunluğu için kullanılır.
Tuz Sisi Testi (Salt Spray) — ASTM B117 Hangi Ürünlere Uygulanır?
- Boyalı ve kaplamalı metal parçalar
- Galvaniz ve çinko kaplamalar
- Otomotiv gövde ve bağlantı elemanları
- Beyaz eşya sac bileşenleri
- Dış ortamda kullanılan donanım ve bağlantı elemanları
Tuz Sisi Testi (Salt Spray) — ASTM B117 Hangi Sektörlerde Kullanılır?
Tuz Sisi Testi (Salt Spray) — ASTM B117 İçin İlgili Standartlar
- ASTM B117tuz sisi (salt spray) korozyon testi Testi
Tuz Sisi Testi (Salt Spray) — ASTM B117 Koşulları
- Çözelti
- %5 NaCl (kütlece), ASTM B117 için pH 6,5–7,2
- Kabin sıcaklığı
- 35 °C ± 2 °C (nötr tuz sisi)
- Sis toplama debisi
- 80 cm² alanda 1,0–2,0 mL/saat
- Numune açısı
- Düşeyle 15°–30°
Tuz Sisi Testi (Salt Spray) — ASTM B117 Cihazı
- Tuz sisi kabini
- Atomizör ve basınçlı hava şartlandırma
- pH ve iletkenlik ölçer
- Sis toplama hunileri
Tuz Sisi Testi (Salt Spray) — ASTM B117 İçin Numune Gereksinimleri
- En az üç adet numune önerilir
- Numune yüzeyi test öncesi temiz ve kuru olmalı
- Kesit kenarları uygun şekilde maskelenmeli
- Boyutlar kabin raf düzenine uygun olmalı
Tuz Sisi Testi (Salt Spray) — ASTM B117 Süresi
Şartnameye göre 24, 48, 96, 240, 480, 720 veya 1000 saat gibi kademelerde uygulanır. Süre müşteri şartnamesi veya ürün standardıyla belirlenir.
Tuz Sisi Testi (Salt Spray) — ASTM B117 Prosedürü
- 1Numuneler temizlenir, işaretlenir ve gerekiyorsa kenarları maskelenir.
- 2Kabin koşulları (sıcaklık, çözelti, debi) doğrulanır.
- 3Numuneler tanımlı açıyla rafa yerleştirilir.
- 4Belirlenen süre boyunca kesintisiz sis uygulanır; ara kontrol noktalarında gözlem kaydedilir.
- 5Süre sonunda numuneler yıkanır, kurutulur ve değerlendirilir.
Tuz Sisi Testi (Salt Spray) — ASTM B117 Kabul Kriterleri
Kabul kriteri testin kendisinde değil, ürün standardında veya müşteri şartnamesinde tanımlanır. Yaygın kriterler: belirli süre sonunda kırmızı pas görülmemesi, çizik çevresinde belirlenen milimetreden fazla korozyon yayılımı olmaması.
Sonuçların Değerlendirilmesi
Değerlendirme görsel muayene ve kabarcıklanma, pas, çizik yayılımı gibi kusurların derecelendirilmesiyle yapılır. Sonuçlar karşılaştırmalıdır; farklı kabinlerde alınan sonuçlar birebir eşleştirilemez.
Tuz Sisi Testi (Salt Spray) — ASTM B117 Raporu
- Uygulanan standart ve revizyon yılı
- Kabin koşulları ve doğrulama kayıtları
- Maruz kalma süresi ve ara kontrol gözlemleri
- Numune tanımı ve fotoğraflar
- Değerlendirme sonucu
Akreditasyon
EUROLAB; laboratuvar deneylerinde ISO/IEC 17025, muayene ve gözetimde ISO/IEC 17020, sistem ve ürün belgelendirmesinde ISO/IEC 17021-1 ve ISO/IEC 17065 kapsamlarında, IAF ve ILAC çok taraflı tanınma anlaşmalarına taraf akreditasyon kuruluşlarından alınmış uluslararası tanınan akreditasyona sahiptir. Bu zincir, düzenlenen rapor ve belgelerin dünya genelinde kabul görmesini sağlar.
Bu testin akredite kapsamda sunulup sunulamayacağı ürününüze ve uygulanacak standarda göre değişir; akreditasyon metot bazında olduğu için kapsam teklif aşamasında yazılı olarak teyit edilir.
Kapsam ve yetkilerİlgili Mevzuat
- Ürün bazlı şartnameler
- Otomotiv OEM standartları (VDA, SAE)
Metal ve Metalurji Testleri — Bu Deney Alanı Ne Yapar?
Aşağıdaki bölüm Tuz Sisi deneyinin ait olduğu alanı anlatır; bu deneyin kendi koşulları ve kabul ölçütleri yukarıdaki bölümlerde yer alır. Ürününüze özgü kapsam teklif aşamasında yazılı olarak netleştirilir.
Metal ve metalurji deneyleri, bir metalin ya da kaynaklı bağlantının taşıyabileceği yükü, kırılma davranışını ve iç yapısını belirler. Bu ailenin çıktısı çoğu zaman ürünün kendisi hakkında değil MALZEMENİN kimliği hakkındadır: çelik gerçekten beyan edilen sınıfta mı, kaynak dikişi tasarımın beklediği dayanımı veriyor mu, dökümde kabul edilemez bir iç kusur var mı?
Alanın pratik önemi, bir metal parçanın arızasının nadiren kademeli olmasından gelir. Bir plastik parça deforme olur, eskir, çatlar ve genellikle uyarı verir. Bir kaynak dikişi ya da bağlantı elemanı ise çoğu zaman uyarısız kopar — özellikle yorulma ve gevrek kırılma söz konusuysa. Bu yüzden basınçlı ekipman, kaldırma donanımı, yapı çeliği ve boru hattı gibi alanlarda malzeme deneyleri tasarımın değil MEVZUATIN gereğidir.
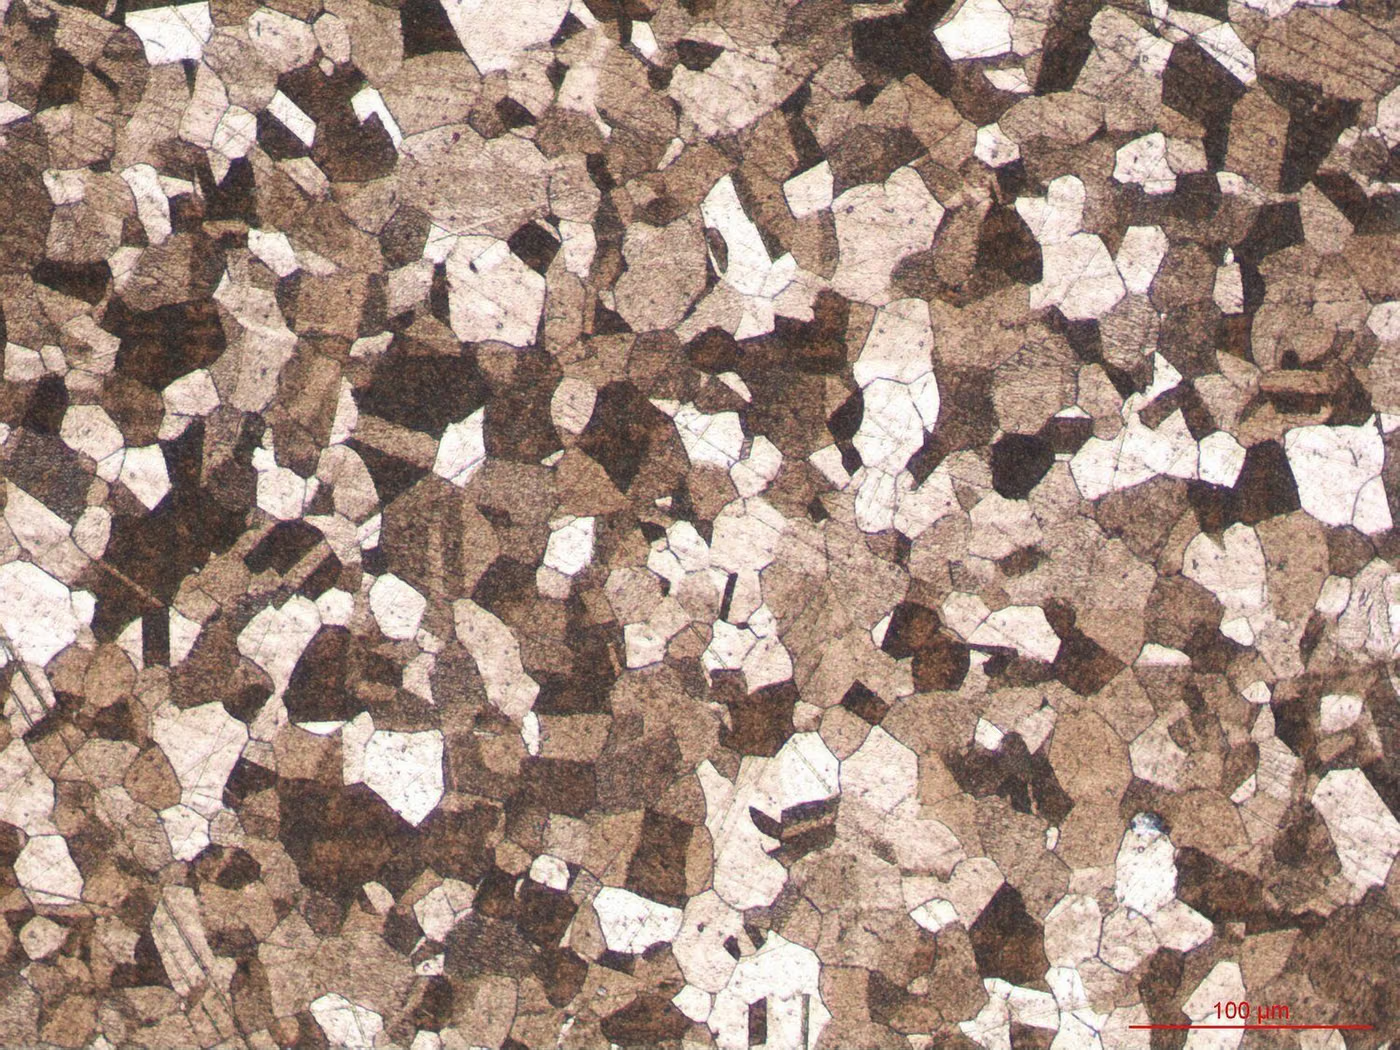
Aile üç yöntem grubunu birleştirir ve üçü farklı sorulara yanıt verir. Mekanik deneyler malzemenin yük altındaki davranışını sayısallaştırır. Tahribatsız muayene parçayı bozmadan kusur arar. Metalografi ve kimyasal analiz ise malzemenin neden o davranışı gösterdiğini açıklar — tane yapısı, faz dağılımı, inklüzyon içeriği ve alaşım bileşimi üzerinden.
Bu deneylerin kabul ölçütü neredeyse hiçbir zaman deney standardından gelmez ve bu, alanı anlamanın anahtarıdır. Deney standardı ölçümün nasıl yapılacağını söyler; kabul edilebilir değerler ürün standardından, malzeme sınıfından ya da imalat kodundan gelir. ISO 6892-1 çekme deneyini nasıl yapacağınızı anlatır; o çeliğin kaç MPa akma dayanımı vermesi gerektiğini EN 10025 söyler. Bir rapor okunurken hangi ürün standardına göre değerlendirildiği esastır.
Numune alma bu alanda sonucun ayrılmaz parçasıdır. Aynı dökümden alınan iki numune, alındığı yön ve konuma göre farklı değer verebilir; haddelenmiş üründe hadde yönüne paralel ve dik numuneler farklı sonuç üretir. Bu yüzden ürün standartları numune alma konumunu ve yönünü ayrıca düzenler ve rapor bunu belgelemek zorundadır.
Bu alanın yöntem grupları
Mekanik deneyler
Çekme, basma, eğme, çentik darbe (Charpy), sertlik (Brinell, Vickers, Rockwell), yorulma, sünme ve kırılma tokluğu. Malzemenin yük altındaki davranışını sayısal olarak verir.
Tahribatsız muayene
Radyografi, ultrasonik muayene, penetrant, manyetik parçacık ve görsel muayene. Parçayı bozmadan yüzey ve iç kusurları arar; kaynaklı imalatın vazgeçilmez adımıdır.
Metalografi
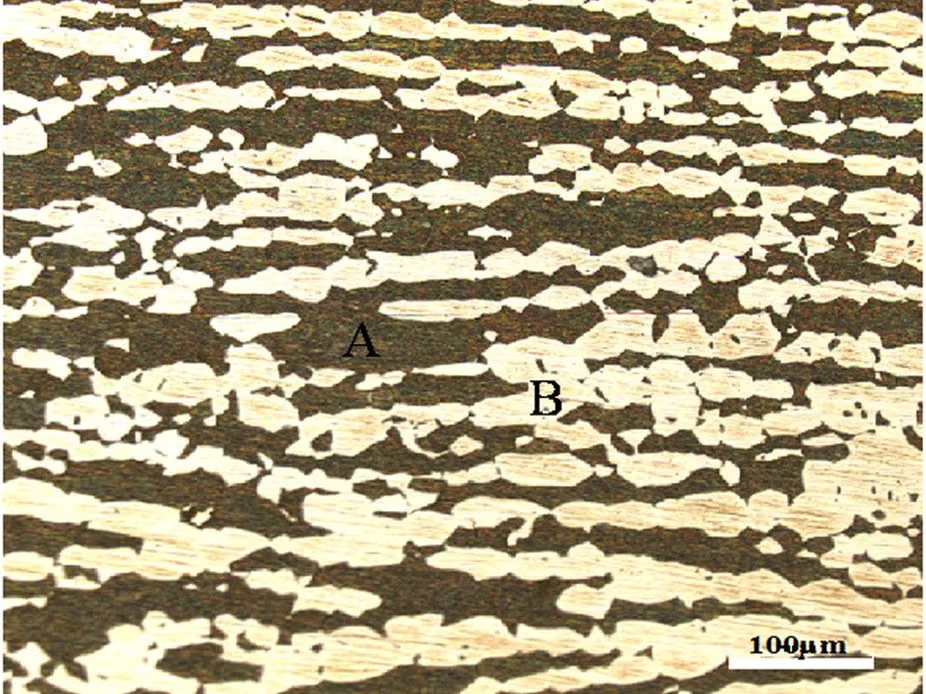
Numune hazırlığı, dağlama ve mikroskobik inceleme. Tane boyutu, faz dağılımı, inklüzyon içeriği, karbürleme derinliği ve kaynak ısı etkisi altındaki bölge değerlendirilir.
Kimyasal analiz
Optik emisyon spektrometresi ve ıslak kimya ile alaşım bileşimi doğrulanır; malzeme sınıfının teyidi buradan geçer.
Korozyon davranışı
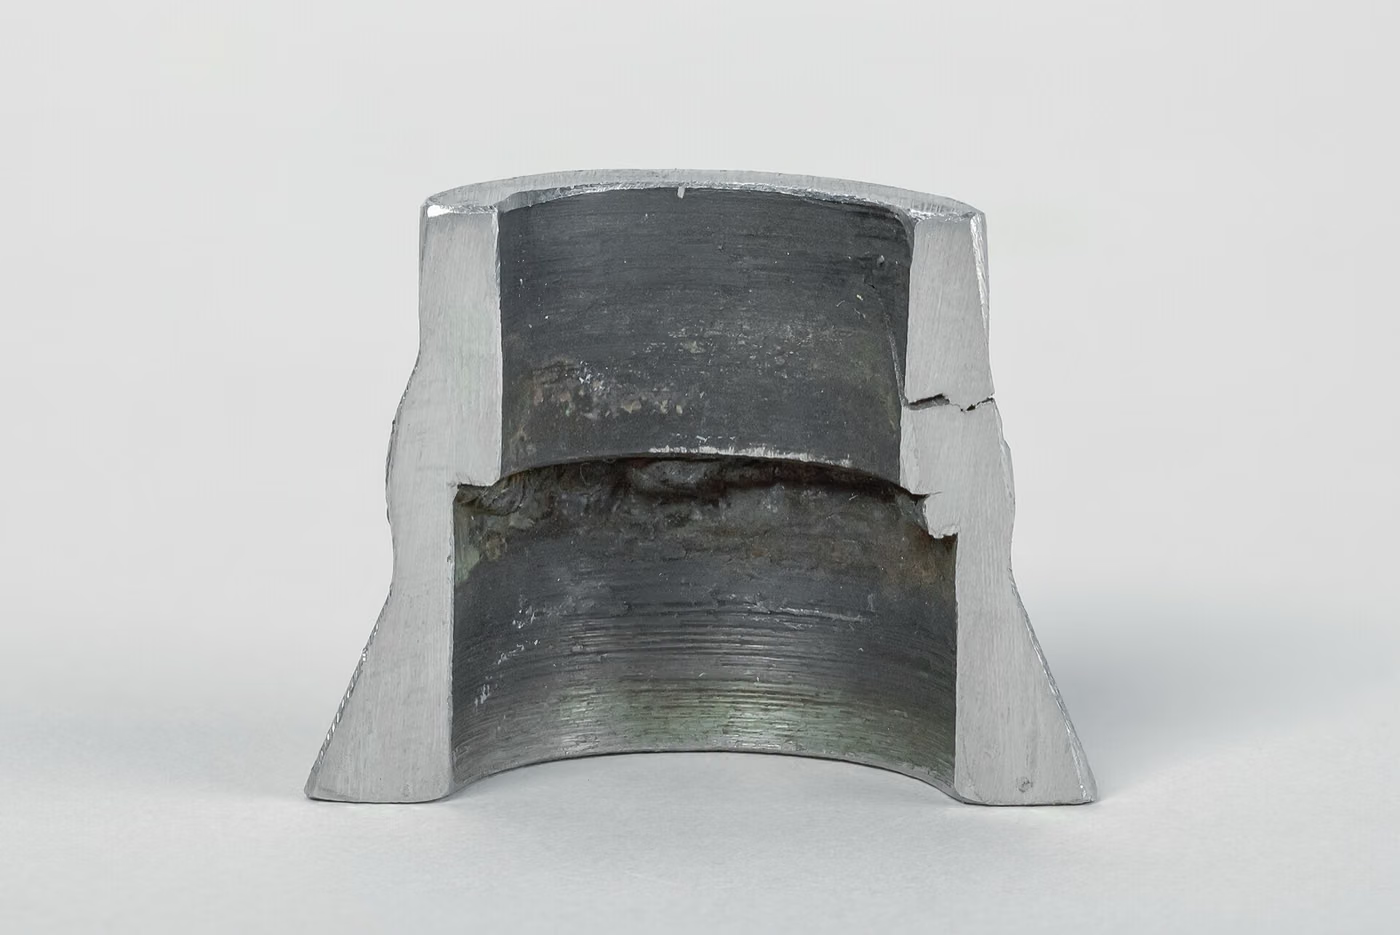
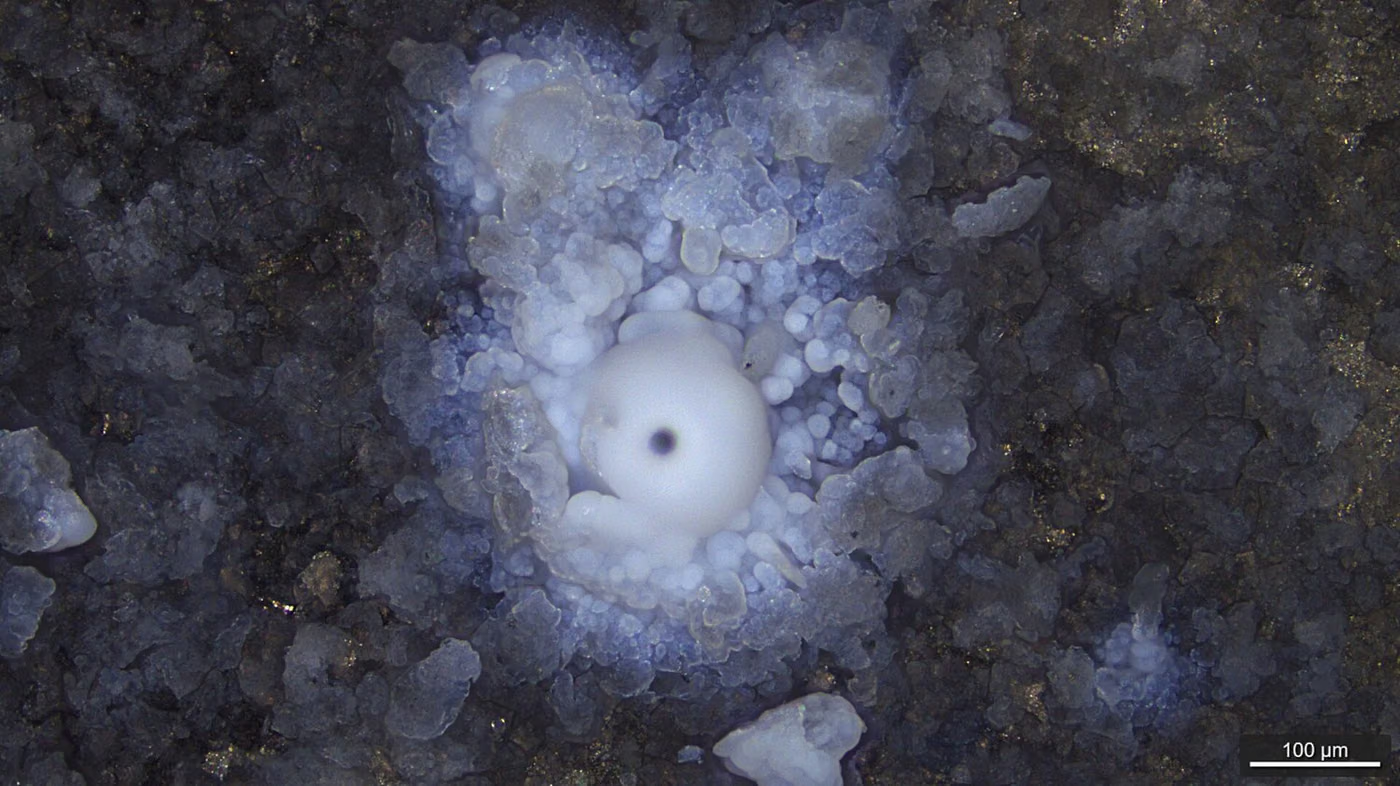
Tuz sisi, çukurcuk ve aralık korozyonu, intergranüler korozyon deneyleri. Paslanmaz çeliklerde ısıl işlem kalitesinin göstergesi olabilir.
Bu alanda sık karıştırılanlar
- Malzeme sertifikası (EN 10204 3.1 gibi) bir deney raporu değildir; üreticinin beyanıdır. Kritik uygulamalarda bağımsız doğrulama yapılır ve bu ikisi karıştırılmamalıdır.
- ASTM ve ISO çekme deneyleri aynı büyüklükleri ölçer ama numune geometrileri farklıdır; sonuçlar birebir eşdeğer sayılmaz ve şartname hangisini istiyorsa o uygulanır.
- Sertlik ile dayanım arasındaki dönüşüm tabloları YAKLAŞIKTIR. Sertlikten akma dayanımı hesaplamak, malzeme kabulü için yeterli bir kanıt değildir.
- Tahribatsız muayenede "kusur bulunmadı" ifadesi, kusur olmadığı anlamına gelmez; yöntemin tespit sınırının altında kusur bulunabilir. Rapor uygulanan yöntemi ve hassasiyet seviyesini yazmalıdır.
- Kaynak dikişinin geçmesi, kaynakçının ya da prosedürün nitelendirilmiş olduğunu göstermez; ikisi ayrı süreçlerdir.
Bu alandaki sonuçlar hangi kararı besler
- Malzeme sertifikasının doğrulanması ve gelen malzeme kabulü
- Kaynaklı imalatın onaylanması; kaynakçı ve prosedür nitelendirmesi
- Basınçlı ekipman ve yapı elemanlarının imalat kontrolü
- Arıza analizi ve saha hasarlarının kök nedeninin belirlenmesi
- Isıl işlem ve yüzey işlem proseslerinin doğrulanması
İlgili Testler
Tuz Sisi Testi (Salt Spray) — ASTM B117 Hakkında Sık Sorulan Sorular
ASTM B117 ile ISO 9227 arasındaki fark nedir?
İkisi de nötr tuz sisi deneyi tanımlar ve koşullar büyük ölçüde örtüşür. Farklar çözelti hazırlama, pH aralığı, numune yerleşimi ve raporlama ayrıntılarındadır. Hangi standardın uygulanacağı ürün şartnamesine göre belirlenir.
Tuz sisi testi ürünün gerçek ömrünü verir mi?
Vermez. Test hızlandırılmış ve karşılaştırmalı bir deneydir; saha ömrüyle doğrudan bir dönüşüm katsayısı yoktur. Gerçek ortam davranışı için çevrimsel korozyon testleri daha temsili sonuç verir.
Kaç numune göndermeliyim?
Genellikle en az üç numune önerilir. Kesin adet, uygulanacak standarda ve şartnamenizdeki değerlendirme yöntemine bağlıdır; teklif aşamasında yazılı olarak bildirilir.