
Kaplama Kalınlığı Ölçümü Nedir?
Kaplama kalınlığı ölçümü, kaplamanın kalınlığının manyetik indüksiyon (ISO 2178), girdap akımı (ISO 2360), X ışını floresansı (ISO 3497) veya metalografik kesit (ISO 1463) yöntemleriyle belirlendiği ölçümdür.
Kaplama Kalınlığı Ölçümü Amacı
Amaç, kaplama kalınlığının ürün standardında veya şartnamede verilen asgari değeri sağladığını doğrulamaktır; kalınlık korozyon dayanımını doğrudan belirler.
Kaplama Kalınlığı Ölçümü Hangi Ürünlere Uygulanır?
- Galvanizli çelik ürünler
- Boyalı ve toz kaplamalı yüzeyler
- Elektrolitik kaplamalar
- Anodize alüminyum
Kaplama Kalınlığı Ölçümü Hangi Sektörlerde Kullanılır?
Kaplama Kalınlığı Ölçümü İçin İlgili Standartlar
- ISO 2178
- ISO 2360
- ISO 1463
- ISO 3497
- ISO 1461 (sıcak daldırma galvaniz)
Kaplama Kalınlığı Ölçümü Koşulları
- Yöntem
- Manyetik indüksiyon, girdap akımı, XRF veya metalografik kesit
- Kalibrasyon
- Sertifikalı kalınlık standartlarıyla, alt malzeme üzerinde
- Ölçüm sayısı
- Ürün standardında tanımlı referans alanlarda tanımlı sayıda ölçüm
- Raporlama
- Tek tek ölçümler, yerel ortalama ve genel ortalama
Kaplama Kalınlığı Ölçümü Cihazı
- Manyetik/girdap akımı kaplama kalınlık ölçer
- XRF kaplama modülü
- Metalografi hazırlama hattı ve mikroskop
- Sertifikalı kalınlık kalibrasyon folyoları
Kaplama Kalınlığı Ölçümü İçin Numune Gereksinimleri
- Yüzey temiz ve kuru olmalı
- Alt malzeme cinsi ve kalınlığı bilinmeli
- Eğrilik ve kenar etkisi bulunan bölgelerde ölçüm yapılmamalı
- Referans alanlar ürün standardına göre seçilmelidir
Kaplama Kalınlığı Ölçümü Süresi
Tahribatsız ölçüm saatler; metalografik kesit 1–2 gün.
Kaplama Kalınlığı Ölçümü Prosedürü
- 1Uygun yöntem ve cihaz seçilir.
- 2Cihaz alt malzeme üzerinde kalibre edilir.
- 3Referans alanlar belirlenir.
- 4Tanımlı sayıda ölçüm alınır.
- 5Yerel ve genel ortalamalar hesaplanır ve karşılaştırılır.
Kaplama Kalınlığı Ölçümü Kabul Kriterleri
Kabul kriteri ürün standardında verilir; örneğin ISO 1461 kalınlığa göre asgari yerel ve ortalama kaplama kalınlığı tanımlar.
Sonuçların Değerlendirilmesi
Tahribatsız yöntemler alt malzeme cinsine, geometriye ve yüzey pürüzlülüğüne duyarlıdır. Uyuşmazlık durumunda metalografik kesit referans yöntem olarak kullanılır.
Kaplama Kalınlığı Ölçümü Raporu
- Uygulanan standart ve yöntem
- Cihaz ve kalibrasyon kayıtları
- Referans alanlar
- Tek tek ölçümler ve ortalamalar
- Ölçüm belirsizliği
Akreditasyon
EUROLAB; laboratuvar deneylerinde ISO/IEC 17025, muayene ve gözetimde ISO/IEC 17020, sistem ve ürün belgelendirmesinde ISO/IEC 17021-1 ve ISO/IEC 17065 kapsamlarında, IAF ve ILAC çok taraflı tanınma anlaşmalarına taraf akreditasyon kuruluşlarından alınmış uluslararası tanınan akreditasyona sahiptir. Bu zincir, düzenlenen rapor ve belgelerin dünya genelinde kabul görmesini sağlar.
Bu testin akredite kapsamda sunulup sunulamayacağı ürününüze ve uygulanacak standarda göre değişir; akreditasyon metot bazında olduğu için kapsam teklif aşamasında yazılı olarak teyit edilir.
Kapsam ve yetkilerİlgili Mevzuat
- ISO 1461 galvaniz kaplama gereksinimleri
- Ürün standartları
Boya ve Kaplama Testleri — Bu Deney Alanı Ne Yapar?
Aşağıdaki bölüm Kaplama Kalınlığı deneyinin ait olduğu alanı anlatır; bu deneyin kendi koşulları ve kabul ölçütleri yukarıdaki bölümlerde yer alır. Ürününüze özgü kapsam teklif aşamasında yazılı olarak netleştirilir.
Boya ve kaplama deneyleri, kaplamanın yüzeye tutunmasını, mekanik dayanımını ve ortam etkilerine direncini ölçer. Kaplama ince bir katman olduğu için sonuçlar hem malzemeye hem UYGULAMA KALİTESİNE bağlıdır; aynı boya farklı yüzey hazırlığında tamamen farklı sonuç verir.
Bu ikili bağımlılık alanın en önemli bilgisidir. Bir kaplama arızası çoğunlukla boyanın kendisinden değil yüzey hazırlığından kaynaklanır: yağ kalıntısı, yetersiz pürüzlendirme, oksit tabakası ya da nem. Bu yüzden kaplama deneyleri yalnızca ürünü değil prosesi de değerlendirir ve sonuçlar proses kontrolü için kullanılır.
KAPLAMA KALINLIĞI alanda tekrarlanan bir değişkendir. Pek çok dayanım sonucu kalınlıkla doğrudan ilişkilidir; ince bir bölge korozyonun başlangıç noktası olur. Bu yüzden kalınlık ölçümü diğer deneylerin yanında rutin olarak raporlanır ve genellikle birden fazla noktadan alınır — özellikle karmaşık geometrilerde kenar ve köşelerde kalınlık düşer.
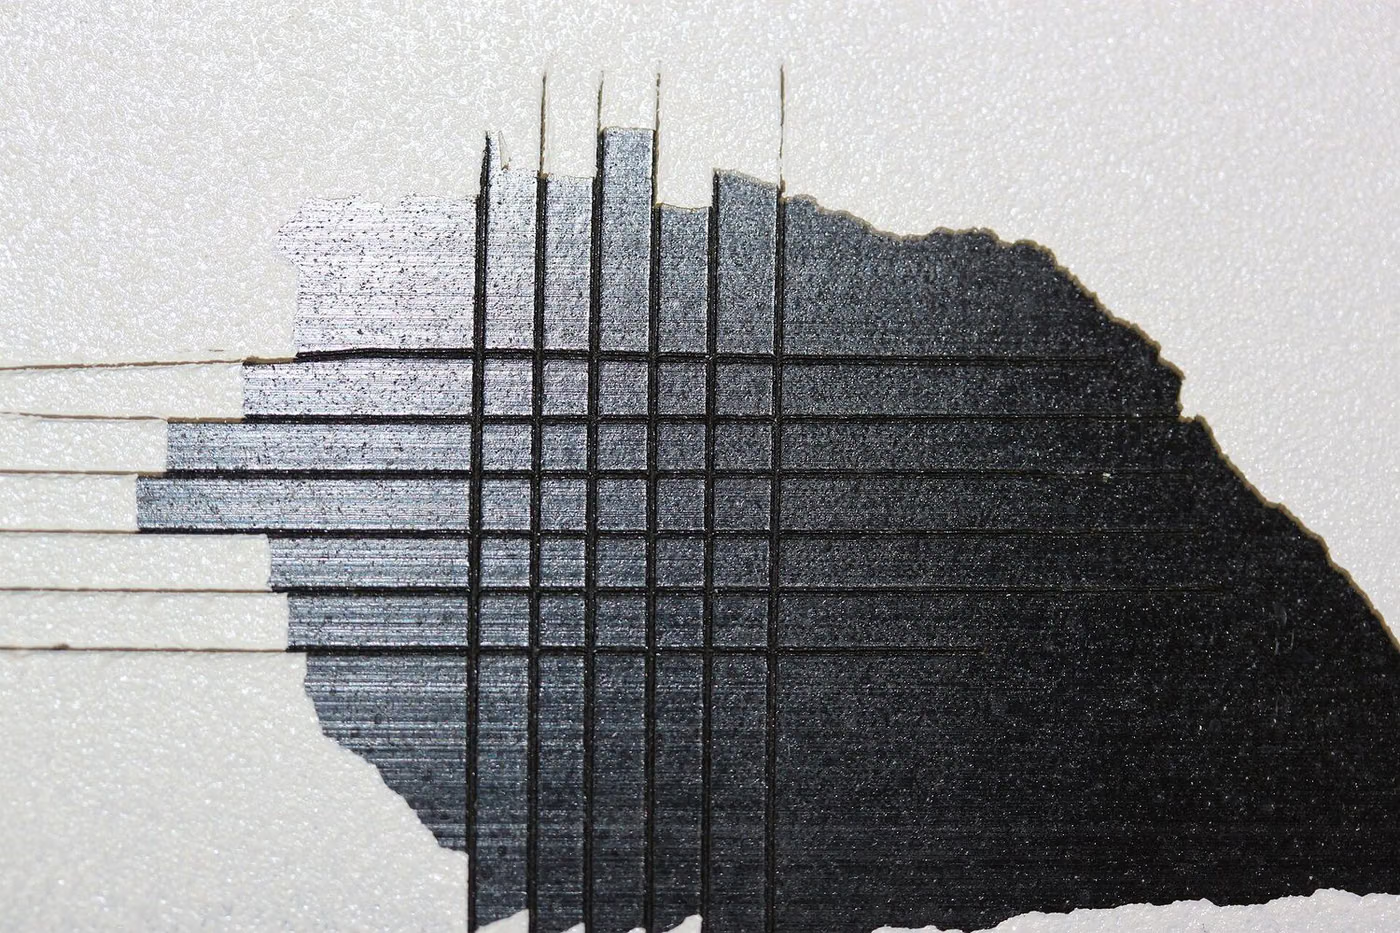
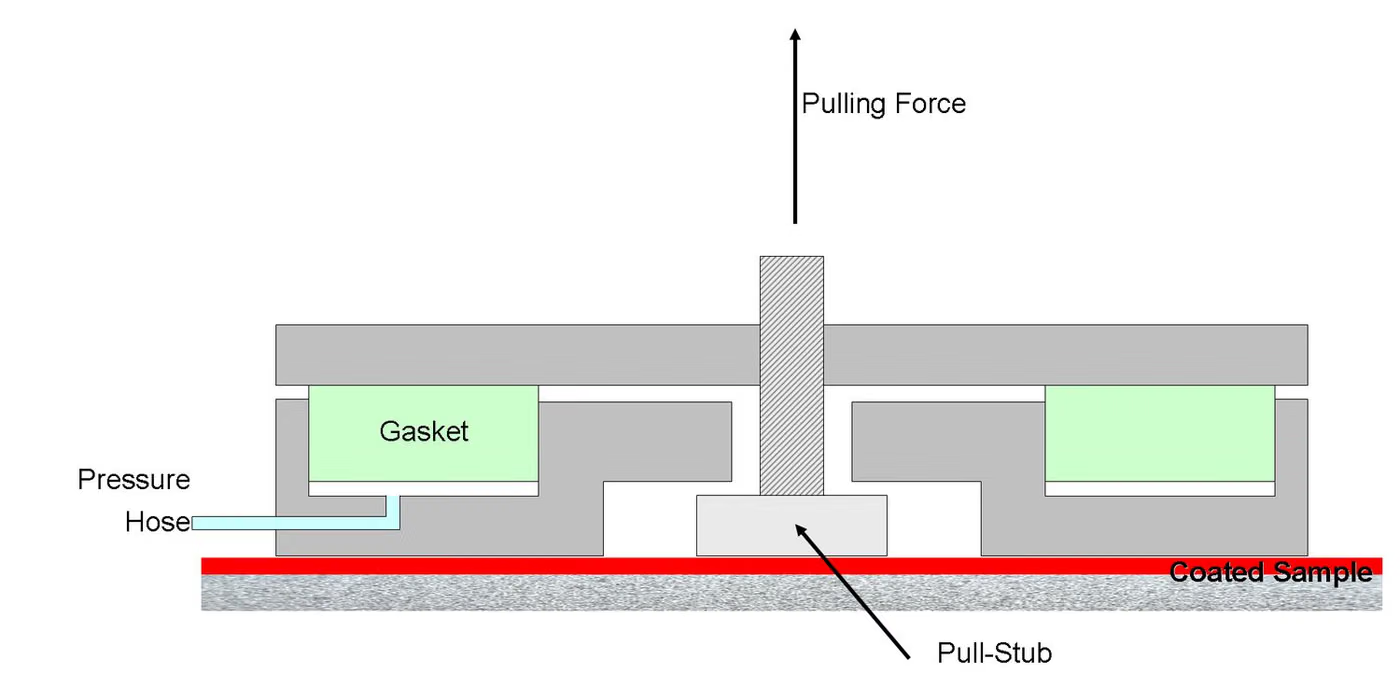
Yapışma tarafında üç yaklaşım kullanılır ve her biri farklı bilgi verir. Bant deneyi hızlı ve saha uygulamasına elverişlidir ama kaba bir ölçektir. Çizik deneyi katman kesişimlerinde davranışı gösterir. Çekip koparma (pull-off) yöntemi ise sayısal bir dayanım değeri üretir ve karşılaştırma için en uygun olanıdır.
Mekanik tarafta esneklik (mandrel eğme), darbe dayanımı, sertlik, aşınma ve taş çarpma direnci ölçülür. Taş çarpma otomotivde özel bir yere sahiptir: gerçek yol koşullarında kaplamaya çarpan çakıl taneleri benzetilir ve sonuç, kaplamanın alt metali korumaya devam edip etmediğine göre değerlendirilir.
Görünüm tarafında parlaklık ve renk farkı SAYISAL olarak izlenir. Renk, göz kararıyla değil renk ölçüm cihazıyla değerlendirilir ve renk farkı bir sayı olarak ifade edilir; bu, farklı partilerin ve farklı tedarikçilerin karşılaştırılmasını mümkün kılar.
Dayanım tarafında hızlandırılmış yaşlandırma (ksenon ark, floresan UV), nem, kondensasyon ve tuz sisi uygulanır. Sonuç kabarcıklanma, paslanma, çizikten yayılma ve yapışma kaybı ölçekleriyle değerlendirilir; bu ölçekler ayrı standartlarda tanımlıdır ve raporda hangisinin kullanıldığı belirtilmelidir.
Toz boya ve elektroforetik kaplama gibi endüstriyel proseslerde pişirme çevrimi (sıcaklık ve süre) sonucun belirleyicisidir. Eksik pişmiş bir kaplama iyi görünür ama kimyasal dayanımı ve yapışması zayıftır; bu yüzden fırın profil ölçümü kaplama kalite kontrolünün parçasıdır.
Bu alanın yöntem grupları
Kalınlık
Manyetik ve manyetik olmayan yöntemlerle kuru film kalınlığı; çoklu nokta ölçümü ve dağılım değerlendirmesi.
Yapışma
Bant deneyi, çizik (cross-cut) deneyi ve çekip koparma dayanımı.
Mekanik dayanım
Mandrel eğme esnekliği, hızlı deformasyon (darbe), kalem ve çizilme sertliği, Taber aşınma, taş çarpma.
Görünüm
Parlaklık (gloss) ölçümü, renk farkı hesabı, portakal kabuğu ve yüzey kusur değerlendirmesi.
Ortam dayanımı
Tuz sisi, nem, kondensasyon, ksenon ark ve floresan UV yaşlandırma, kimyasal ve leke dayanımı.
Değerlendirme ölçekleri
Kabarcıklanma, paslanma derecesi, çizikten yayılma ve yapışma kaybı ölçekleri.
Bu alanda sık karıştırılanlar
- Kaplama sonucu yüzey hazırlığına bağlıdır; boyanın kendisi iyi olsa da hazırlık kötüyse sonuç kötü çıkar.
- Kalınlık raporlanmayan bir dayanım sonucu karşılaştırılamaz.
- Bant deneyi kaba bir ölçektir; sayısal karşılaştırma için çekip koparma yöntemi gerekir.
- Renk değerlendirmesi göz kararıyla yapılamaz; sayısal renk farkı ölçümü gerekir.
- Değerlendirme ölçeği belirtilmeyen bir yaşlandırma sonucu yorumlanamaz.
- Pişirme çevrimi eksikse kaplama iyi görünür ama dayanımı zayıftır; fırın profili kalite kontrolün parçasıdır.
Bu alandaki sonuçlar hangi kararı besler
- Boya sistemi onayı ve tedarikçi seçimi
- Boya hattının proses kontrolü ve parti kabulü
- Dış mekân ve otomotiv dayanıklılık iddialarının desteklenmesi
- Yüzey hazırlığı kaynaklı hataların tespiti
- Renk ve parlaklık tutarlılığının parti bazında izlenmesi
İlgili Testler
Kaplama Kalınlığı Ölçümü Hakkında Sık Sorulan Sorular
Manyetik ölçüm ile kesit ölçümü farklı çıkarsa hangisi geçerli?
Uyuşmazlık durumunda ürün standardı genellikle metalografik kesit ölçümünü (ISO 1463) referans kabul eder.