
Qu'est-ce que Stress Corrosion Cracking ?
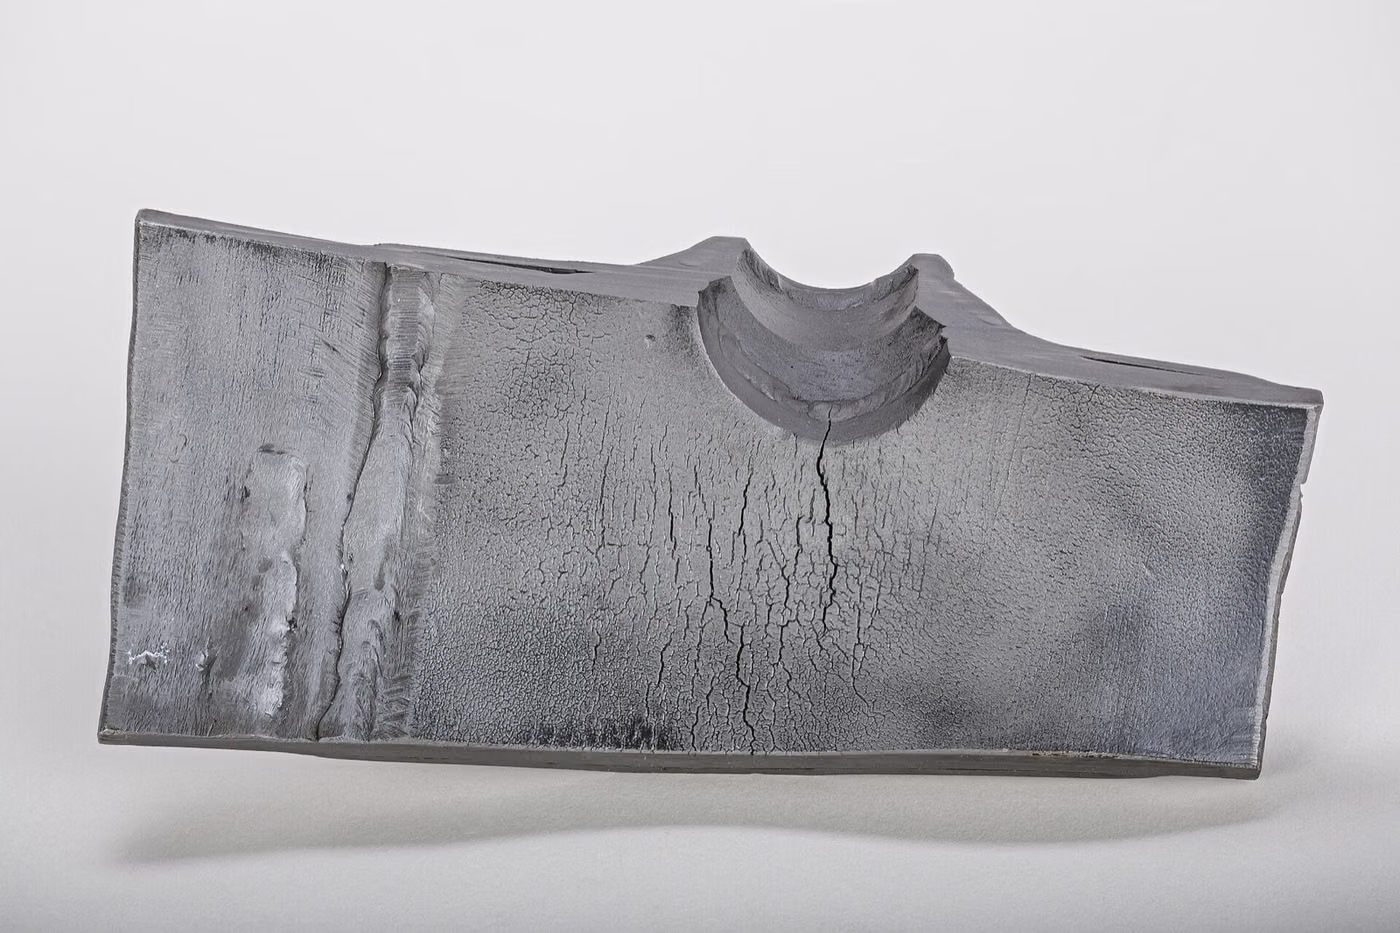
Le test de fissuration par corrosion sous contrainte (SCC) évalue l'initiation et la propagation des fissures lorsque l'échantillon est exposé à un environnement corrosif sous contrainte de traction constante. Les contraintes ou la corrosion, à elles seules, ne causent aucun dommage, mais elles peuvent, ensemble, conduire à une fracture.
Objectif de Stress Corrosion Cracking
L’objectif est de déterminer si un couple matériau-environnement est susceptible de se fissurer sous contrainte, et de prévenir les risques de rupture brutale en service.
À quels produits Stress Corrosion Cracking s'applique-t-il ?
- Tuyaux et cuves en acier inoxydable
- Fixations haute résistance
- Composants en aluminium et en laiton
- Équipements pétroliers et gaziers
- Joints structurels soudés
Dans quels secteurs Stress Corrosion Cracking est-il utilisé ?
Normes relatives à Stress Corrosion Cracking
- Série ISO 7539
- ASTM G36
- ASTM G39
- ASTM G30
- ASTM G38
- NACETM0177
- ASTM B117tuz sisi (salt spray) korozyon testi test
- ISO 9227tuz sisi korozyon testi test
- ASTM G85essai au brouillard salin modifié (cyclique) test
- ASTM G48corrosion par piqûres et fissures dans les aciers inoxydables test
- ISO 16701essai de corrosion cyclique test
- ISO 6270résistance dans un environnement de condensation test
- SAE J2334essais de corrosion cycliques en laboratoire test
- VDA 233-102essais de corrosion cycliques dans l'automobile test
Conditions de Stress Corrosion Cracking
- Méthode d'installation
- Coude en U (ASTM G30), poutre courbée (ASTM G39), anneau en C (ASTM G38) ou charge morte
- Environnement
- Milieu contenant du MgCl₂ bouillant (ASTM G36), une solution de chlorure ou du H₂S
- Température
- Défini dans la norme ; Température d'ébullition selon ASTM G36
- Durée
- Temps d'exposition défini dans le cahier des charges
Équipement pour Stress Corrosion Cracking
- Installation d'ébullition à reflux ou autoclave
- Fixations d'application de contraintes (coude en U, anneau en C, poutre courbée)
- Hotte et dispositif de sécurité gaz (pour H₂S)
- Ligne de microscope optique et de métallographie
Exigences d'échantillon pour Stress Corrosion Cracking
- La géométrie de l'échantillon doit correspondre à la méthode de chargement choisie
- Le niveau de contrainte doit être défini conformément aux spécifications
- La zone de fissuration doit être précisée dans les échantillons soudés
- Généralement au moins trois spécimens
Durée de Stress Corrosion Cracking
Cela varie de quelques heures à quelques semaines selon les spécifications. Des méthodes telles que NACE TM0177 définissent des durées de l'ordre de 720 heures.
Procédure de Stress Corrosion Cracking
- 1Les échantillons sont préparés et stressés selon la méthode définie.
- 2L'environnement corrosif est préparé et les conditions vérifiées.
- 3Les échantillons sont immergés ou exposés à l’environnement.
- 4La présence de fissures est vérifiée à intervalles définis.
- 5A la fin de l'exposition, les échantillons sont examinés métallographiquement.
Critères d'acceptation de Stress Corrosion Cracking
Le critère d'acceptation est défini dans le cahier des charges ; généralement aucune fissure après la durée définie, ou une profondeur de fissure ne dépassant pas la limite.
Évaluation des résultats
L'inspection visuelle et l'examen métallographique en coupe transversale sont effectués ensemble. Des fissures internes non visibles en surface peuvent apparaître en coupe transversale.
Rapport de Stress Corrosion Cracking
- Norme appliquée et méthode de chargement
- Niveau de contrainte et géométrie de l'échantillon
- Composition de l'environnement, température et durée
- Observations de fissures et images métallographiques
Accréditation
EUROLAB détient une accréditation internationalement reconnue obtenue auprès des organismes d'accréditation parties aux accords de reconnaissance multilatérale de l'IAF et de l'ILAC, selon ISO/IEC 17025 pour les tests en laboratoire, ISO/IEC 17020 pour l'inspection et la surveillance, et ISO/IEC 17021-1 et ISO/IEC 17065 pour la certification des systèmes et des produits. Cette chaîne garantit que les rapports et certificats délivrés sont acceptés dans le monde entier.
La possibilité de proposer ce test dans le cadre d'une accréditation dépend de votre produit et de la norme appliquée ; l'accréditation étant méthodologique, le périmètre est confirmé par écrit au stade du devis.
Portée et autorisationsRèglements connexes
- Spécifications des équipements pétroliers et gaziers (NACE/ISO 15156)
- Normes sur les appareils sous pression
Essais de corrosion — Que couvre ce domaine d'essai ?
La section ci-dessous décrit le domaine auquel appartient l'essai Stress Corrosion Cracking ; les conditions et critères d'acceptation de cet essai figurent dans les sections ci-dessus. Le périmètre propre à votre produit est confirmé par écrit au stade du devis.
Les essais de corrosion évaluent, dans des conditions accélérées, la durée de résistance des métaux et revêtements dans un environnement corrosif. La famille comprend deux approches, et la différence entre elles constitue la connaissance la plus importante du domaine : les essais à conditions constantes et les essais cycliques.
Le brouillard salin à conditions constantes (ASTM B117, ISO 9227) maintient le même environnement dans l'enceinte en continu : même concentration de sel, même température, surface continuellement humide. La force de cette approche est sa RÉPÉTABILITÉ ; les conditions étant strictement définies, les résultats de différents laboratoires sont proches les uns des autres. C'est exactement la propriété recherchée pour surveiller la cohérence de la production et comparer les fournisseurs.
Mais l'atmosphère réelle n'est pas constante. Une surface se mouille, sèche, se réchauffe, se refroidit, reçoit des UV et s'encrasse. Le cycle humide-sec modifie le mécanisme de corrosion : pendant le séchage, le sel se concentre, l'accès à l'oxygène augmente et la corrosion s'accélère. La forme des dommages sur une surface continuellement humide diffère de celle sur une surface humidifiée cycliquement.
Les essais cycliques (SAE J2334, VDA 233-102, ASTM G85, ISO 16701) imitent cette variabilité et donnent des résultats plus proches des schémas de dommages observés sur le terrain. Le secteur automobile est largement passé à cette approche. La conséquence pratique est la suivante : les deux mêmes revêtements peuvent se CLASSER DIFFÉREMMENT dans des essais constants et cycliques ; l'essai appliqué détermine le résultat.
Aucun essai de cette famille ne définit une DURÉE OU UN CRITÈRE D'ACCEPTATION. Le nombre d'heures d'application et le niveau de dommage acceptable proviennent de la norme produit ou du cahier des charges client. Les échelles d'évaluation sont définies dans des normes distinctes : des échelles différentes sont utilisées pour le degré de rouille, la formation de cloques, la propagation depuis une rayure et la perte d'adhérence.
Le dommage recherché varie selon le type de revêtement. Pour les revêtements métalliques, la rouille blanche (corrosion du revêtement lui-même) et la rouille rouge (corrosion atteignant le métal de base) sont rapportées séparément, et les référentiels donnent généralement une durée distincte pour chacune. Sur les surfaces peintes, la propagation depuis une rayure et la formation de cloques prédominent.
Les méthodes électrochimiques constituent un domaine distinct et répondent à une question différente. La polarisation potentiodynamique, la spectroscopie d'impédance électrochimique et les mesures de potentiel de piqûration révèlent le MÉCANISME et la vitesse de corrosion en quelques heures ; les essais en enceinte donnent le résultat visuellement sur plusieurs semaines. Les deux sont complémentaires plutôt qu'alternatifs.
Les aciers inoxydables ont un sous-domaine particulier : les essais de piqûration et de corrosion caverneuse ainsi que de corrosion intergranulaire indiquent la qualité du traitement thermique et l'état après soudage.
Groupes de méthodes dans ce domaine
Brouillard salin à conditions constantes
ASTM B117 et ISO 9227 (NSS) ; pour une comparaison reproductible et le contrôle du procédé.
Acidifié et accéléré
Les conditions AASS et CASS de l'ISO 9227 ; privilégiées pour les revêtements décoratifs chrome-nickel.
Corrosion cyclique
SAE J2334, VDA 233-102, ASTM G85 et ISO 16701 ; se rapproche du comportement sur le terrain par des cycles humide-sec.
Humidité et condensation
Essais de chaleur humide stationnaire, de condensation et d'humidité cyclique ; ceux-ci révèlent la formation de cloques du revêtement.
Électrochimique
Polarisation, spectroscopie d'impédance, mesures de potentiel de piqûration et de corrosion caverneuse.
Essais spécifiques à l'acier inoxydable
Corrosion par piqûres et caverneuse, corrosion intergranulaire ; indicateurs de la qualité du traitement thermique et de la soudure.
Échelles d'évaluation
Échelles pour le degré de rouille, la formation de cloques, la propagation depuis une rayure et la perte d'adhérence ; les notations proviennent de ces normes.
Confusions fréquentes dans ce domaine
- La durée de vie en cabine ne peut pas être convertie en durée de vie sur site ; il n'existe pas de coefficient de conversion fiable.
- Les essais statiques et cycliques peuvent donner lieu à des classements différents ; c'est celui qui figure dans le cahier des charges qui s'applique.
- Un rapport de corrosion sans durée et critère d'acceptation indiqués ne peut être interprété.
- Si l'épaisseur du revêtement n'est pas indiquée, le résultat n'est pas comparable ; l'épaisseur affecte directement la durabilité.
- La rouille blanche et la rouille rouge indiquent des choses différentes ; les deux doivent être rapportées séparément.
- La position et l'angle de l'éprouvette dans l'enceinte affectent le résultat ; les normes régissent cela et le rapport doit le documenter.
Quelles décisions ces résultats étayent
- Sélection du système de revêtement et agrément fournisseur
- Contrôle du procédé de la ligne de revêtement et acceptation des lots
- Preuve de durabilité pour les produits automobiles et extérieurs
- Évaluation des dommages de corrosion sur le terrain et décisions de garantie
- Vérification de la qualité du traitement thermique et de la soudure de l'acier inoxydable
Tests associés
Questions fréquentes sur Stress Corrosion Cracking
Selon quelle norme Stress Corrosion Cracking est-il fabriqué ?
Stress Corrosion Cracking est exécuté dans la portée Série ISO 7539, ASTM G36, ASTM G39, ASTM G30, ASTM G38 et NACETM0177. Les valeurs limites et les critères d'acceptation à appliquer sont définis dans la norme produit ; La version valable pour votre produit est confirmée par écrit au stade de l'offre.
À quels produits Stress Corrosion Cracking s'applique-t-il ?
Principalement appliqué à Tuyaux et cuves en acier inoxydable, Fixations haute résistance, Composants en aluminium et en laiton, Équipements pétroliers et gaziers et Joints structurels soudés. La question de savoir si votre produit est inclus dans le champ d'application est déterminée en examinant ses spécifications techniques et son utilisation prévue.
Dans quelles conditions Stress Corrosion Cracking est-il effectué ?
Les paramètres déterminants sont : Méthode d'installation — Coude en U (ASTM G30), poutre courbée (ASTM G39), anneau en C (ASTM G38) ou charge morte, Environnement — Milieu contenant du MgCl₂ bouillant (ASTM G36), une solution de chlorure ou du H₂S et Température — Défini dans la norme ; Température d'ébullition selon ASTM G36. Les conditions complètes se trouvent dans la section « Conditions de test » sur la page et varient en fonction de la norme du produit.
Quel type d'échantillon est nécessaire pour Stress Corrosion Cracking ?
La géométrie de l'échantillon doit correspondre à la méthode de chargement choisie, Le niveau de contrainte doit être défini conformément aux spécifications et La zone de fissuration doit être précisée dans les échantillons soudés. Le nombre d'échantillons est déterminé en fonction de la norme du produit et de la portée à déclarer.
Combien de temps prend Stress Corrosion Cracking ?
Cela varie de quelques heures à quelques semaines selon les spécifications. Des méthodes telles que NACE TM0177 définissent des durées de l'ordre de 720 heures. Cette durée appartient au test lui-même ; la préparation des échantillons, la mise en file d’attente et les rapports sont également évalués. Un calendrier réaliste de votre produit est donné dans l'offre.
Quel est le résultat Stress Corrosion Cracking appelé « approprié » ?
Le critère d'acceptation est défini dans le cahier des charges ; généralement aucune fissure après la durée définie, ou une profondeur de fissure ne dépassant pas la limite.