
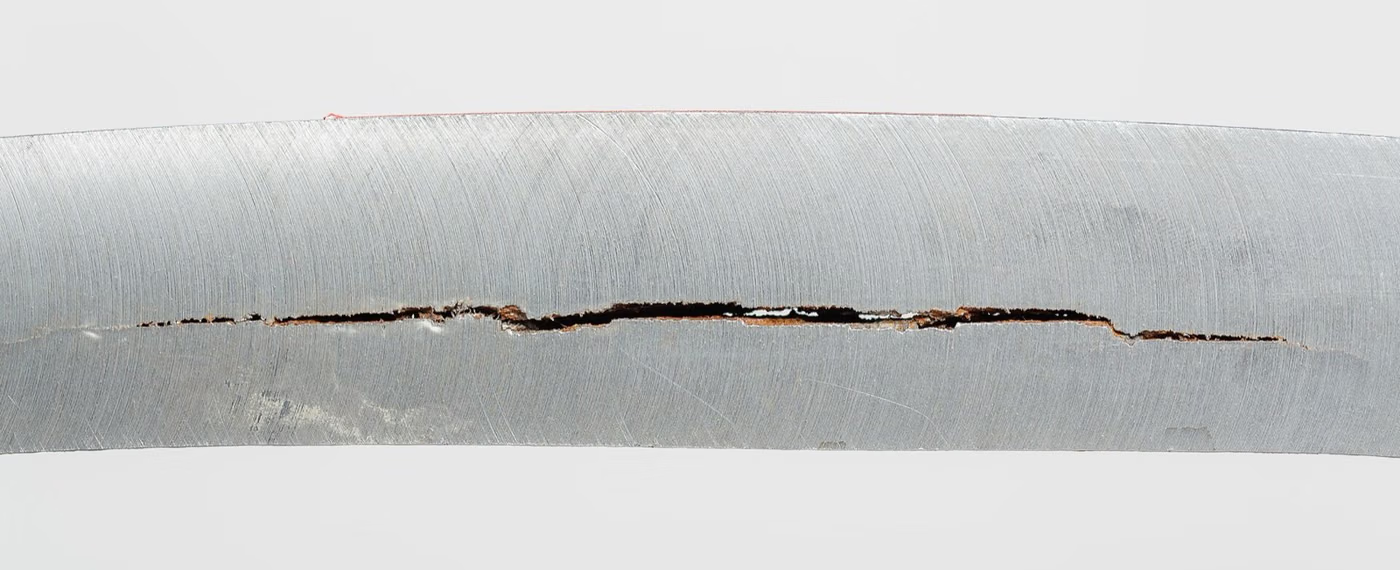
Hydrogen Embrittlement چیست؟
آزمایش تردی هیدروژن ارزیابی می کند که آیا هیدروژن جذب شده به ماده در طول پوشش یا تمیز کردن اسید باعث شکستگی تاخیری تحت بار پایدار می شود یا خیر. روش بارگذاری پایدار در یک نمونه بریده بریده رایج است.
هدف Hydrogen Embrittlement
هدف جلوگیری از خطر شکستگی ناگهانی ناشی از هیدروژن در اتصال دهنده ها و قطعات پوشش داده شده با استحکام بالا و بررسی کفایت فرآیند پوشش و پخت تنش است.
Hydrogen Embrittlement بر چه محصولاتی اعمال میشود؟
- پیچ و مهره و بست با استحکام بالا
- قطعات فولادی آبکاری شده
- بست های سازه ای هوافضا
- فولادهای فنری
Hydrogen Embrittlement در چه صنایعی کاربرد دارد؟
استانداردهای مرتبط با Hydrogen Embrittlement
- ASTM F519
- ASTM F1624
- ISO 7539-11
- ASTM B850
- ASTM B117tuz sisi (salt spray) korozyon testi تست کنید
- ISO 9227tuz sisi korozyon testi تست کنید
- ASTM G85آزمایش مه نمک اصلاح شده (چرخه ای). تست کنید
- ASTM G48خوردگی حفره ای و شکافی در فولادهای زنگ نزن تست کنید
- ISO 16701تست خوردگی چرخه ای تست کنید
- ISO 6270استحکام در محیط تراکم تست کنید
- SAE J2334تست خوردگی چرخه ای آزمایشگاهی تست کنید
- VDA 233-102تست خوردگی چرخه ای در خودرو تست کنید
شرایط Hydrogen Embrittlement
- در حال بارگذاری
- بار ثابت بر روی یک نمونه بریده بریده با درصد مشخصی از بار شکست در ASTM F519
- زمان
- به طور معمول 200 ساعت بار مداوم در ASTM F519
- محیط زیست
- دمای اتاق یا محیطی که در مشخصات تعریف شده است
- Gerilim giderme
- ثبت می شود که آیا فرآیند پخت پس از پوشش اعمال می شود یا خیر.
تجهیزات Hydrogen Embrittlement
- قاب های تست بار پایدار
- لودسل های کالیبره شده
- نیمکت ماشینکاری نمونه بریده بریده
- خط پوشش (برای ارزیابی فرآیند)
الزامات نمونه برای Hydrogen Embrittlement
- انواع نمونه بریدگی تعریف شده در ASTM F519 استفاده می شود
- نمونه ها باید فرآیند پوشش دهی واقعی را طی کنند
- نمونه های مرجع (بدون پوشش) نیز باید آزمایش شوند
- تعداد نمونه ها در استاندارد تعریف شده است
مدت Hydrogen Embrittlement
مدت زمان بارگذاری پایدار معمولاً 200 ساعت است. با آماده سازی و پوشش، دو هفته برنامه ریزی شده است.
روش اجرای Hydrogen Embrittlement
- 1نمونه های بریدگی ماشین کاری شده و بار شکست تعیین می شود.
- 2نمونه ها برای ارزیابی فرآیند پوشش را طی می کنند.
- 3در صورت لزوم پخت تنش زدایی انجام می شود.
- 4نمونه ها با درصد بار تعیین شده بارگذاری می شوند.
- 5اینکه آیا شکستگی رخ می دهد بیش از 200 ساعت نظارت می شود.
- 6سطح نمونه های شکسته بررسی می شود.
معیارهای پذیرش Hydrogen Embrittlement
معیار پذیرش در استاندارد تعریف شده است: نمونه ها نباید در طول بار و مدت تعیین شده شکست بخورند. اگر شکستگی رخ دهد، فرآیند پوشش یا پخت تنش زدایی ناکافی تلقی می شود.
ارزیابی نتایج
زمان شکستگی و مورفولوژی سطح شکست ارزیابی می شود. شکستگی ناشی از هیدروژن معمولاً ظاهری شکننده دارد.
گزارش Hydrogen Embrittlement
- استاندارد کاربردی و نوع نمونه
- فرآیند پوشش و شرایط تنش زدایی
- بار و مدت زمان اعمال شده
- آیا شکستگی رخ داده و زمان آن
- تصاویر سطح شکست
اعتباربخشی
EUROLAB دارای اعتبار شناخته شده بین المللی است که از نهادهای اعتباربخشی طرف قراردادهای شناسایی چندجانبه IAF و ILAC، تحت ISO/IEC 17025 برای تست های آزمایشگاهی، ISO/IEC 17020 برای بازرسی و نظارت، و ISO/IEC 17021-1 و سیستم گواهی محصول ISO/IEC. این زنجیره تضمین می کند که گزارش ها و گواهی های صادر شده در سراسر جهان پذیرفته می شوند.
اینکه آیا این آزمون می تواند در محدوده معتبر ارائه شود به محصول شما و استاندارد اعمال شده بستگی دارد. از آنجایی که اعتبارسنجی مبتنی بر روش است، دامنه به صورت کتبی در مرحله نقل قول تأیید می شود.
محدوده و مجوزهامقررات مرتبط
- مشخصات بست هوانوردی
- استانداردهای پیچ با استحکام بالا
تست های خوردگی — این حوزه آزمون چه چیزی را پوشش میدهد؟
بخش زیر حوزهای را توصیف میکند که آزمون Hydrogen Embrittlement به آن تعلق دارد؛ شرایط و معیارهای پذیرش این آزمون خاص در بخشهای بالا آمده است. دامنه ویژه محصول شما در مرحله پیشنهاد قیمت بهصورت مکتوب مشخص میشود.
آزمونهای خوردگی تحت شرایط شتابیافته ارزیابی میکنند فلزات و پوششها چقدر در محیط خورنده دوام میآورند. این خانواده دو رویکرد دارد و تفاوت میان آنها مهمترین دانش این حوزه است: آزمونهای شرایط ثابت و آزمونهای چرخهای.
مه نمکی شرایط ثابت (ASTM B117، ISO 9227) محیط یکسانی را در کابین در سراسر آزمون حفظ میکند: غلظت نمک یکسان، دمای یکسان، سطح دائماً مرطوب. قوت این رویکرد در تکرارپذیری آن است؛ چون شرایط بهدقت تعریف شده، نتایج آزمایشگاههای مختلف به هم نزدیک درمیآید. این دقیقاً همان ویژگی موردنیاز در پایش ثبات تولید و مقایسه تأمینکنندگان است.
اما اتمسفر واقعی ثابت نیست. سطح مرطوب میشود، خشک میشود، گرم میشود، سرد میشود، تابش UV میگیرد و کثیف میشود. چرخه تر-خشک مکانیسم خوردگی را تغییر میدهد: در طول خشک شدن نمک متمرکز میشود، دسترسی اکسیژن افزایش مییابد و خوردگی تسریع میشود. شکل آسیب روی سطح دائماً مرطوب با سطح مرطوبشده چرخهای متفاوت است.
آزمونهای چرخهای (SAE J2334، VDA 233-102، ASTM G85، ISO 16701) این تغییرپذیری را شبیهسازی میکنند و نتایجی نزدیکتر به الگوهای آسیب میدانی میدهند. بخش خودرو تا حد زیادی به این رویکرد روی آورده است. نتیجه عملی این است: دو پوشش یکسان ممکن است در آزمونهای ثابت و چرخهای رتبهبندی متفاوتی نشان دهند؛ آزمون اعمالشده نتیجه را تعیین میکند.
هیچ آزمونی در این خانواده مدت یا معیار پذیرش تعریف نمیکند. تعداد ساعات اعمال و سطح آسیب قابل قبول از استاندارد محصول یا مشخصات مشتری میآید. مقیاسهای ارزیابی در استانداردهای جداگانه تعریف شدهاند: مقیاسهای متفاوتی برای درجه زنگزدگی، تاولزدن، خزش از خط خراش و از دست دادن چسبندگی استفاده میشود.
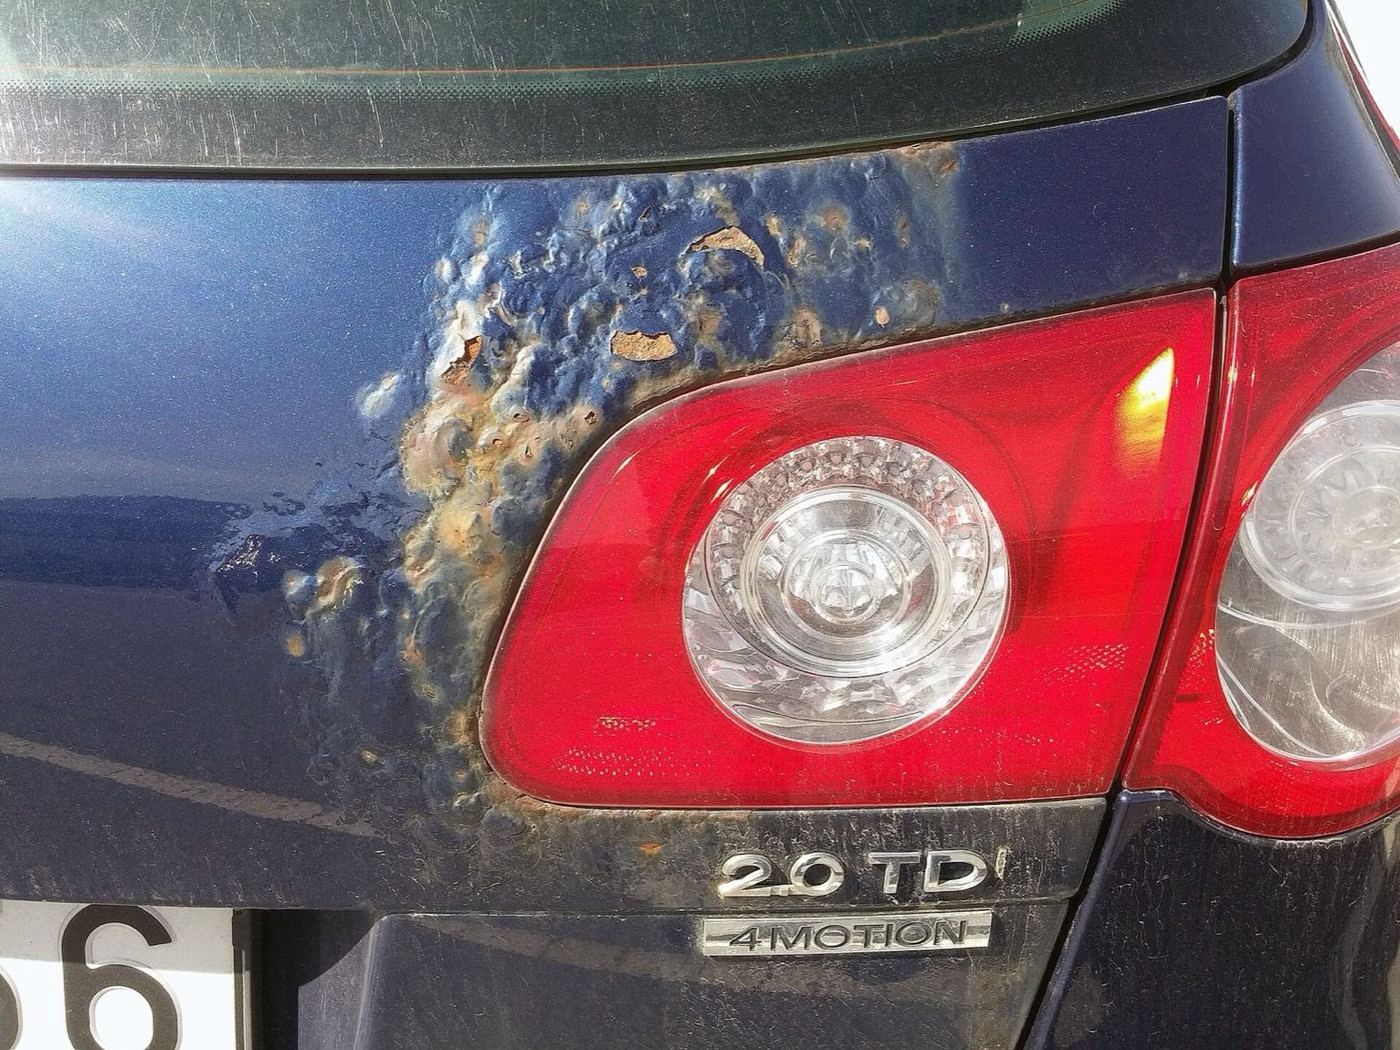
آسیب موردنظر بسته به نوع پوشش تغییر میکند. در پوششهای فلزی، زنگ سفید (خوردگی خود پوشش) و زنگ قرمز (خوردگی رسیده به فلز پایه) بهطور جداگانه گزارش میشوند و مشخصات معمولاً مدت جداگانهای برای هر یک ارائه میدهند. در سطوح رنگشده، خزش از خط خراش و تاولزدن برجسته میشوند.
روشهای الکتروشیمیایی حوزهای جداگانهاند و به پرسشی متفاوت پاسخ میدهند. پلاریزاسیون پتانسیودینامیک، طیفسنجی امپدانس الکتروشیمیایی و اندازهگیری پتانسیل حفرهای مکانیسم و سرعت خوردگی را در چند ساعت آشکار میکنند؛ در حالی که آزمونهای اتاقک نتیجه را طی هفتهها بهصورت بصری ارائه میدهند. این دو مکمل یکدیگرند نه جایگزین.
فولادهای ضدزنگ زیرحوزه ویژهای دارند: آزمونهای خوردگی حفرهای و شکافی و خوردگی بیندانهای نشاندهنده کیفیت عملیات حرارتی و وضعیت پس از جوشکاری هستند.
گروههای روش در این حوزه
مه نمکی با شرایط ثابت
ASTM B117 و ISO 9227 (NSS)؛ برای مقایسه تکرارپذیر و کنترل فرآیند.
اسیدیشده و تسریعشده
شرایط AASS و CASS استاندارد ISO 9227؛ برای پوششهای تزئینی کروم-نیکل ترجیح داده میشود.
خوردگی چرخهای
SAE J2334، VDA 233-102، ASTM G85 و ISO 16701؛ با چرخههای تر-خشک به رفتار میدانی نزدیک میشود.
رطوبت و میعان
آزمونهای حرارت مرطوب ثابت، میعان و رطوبت چرخهای؛ اینها تاولزدن پوشش را آشکار میکنند.
الکتروشیمیایی
پلاریزاسیون، طیفسنجی امپدانس، اندازهگیری پتانسیل خوردگی حفرهای و شکافی.
آزمونهای ویژه فولاد ضدزنگ
خوردگی حفرهای و شکافی، خوردگی بیندانهای؛ شاخص کیفیت عملیات حرارتی و جوشکاری.
مقیاسهای ارزیابی
مقیاسهایی برای درجه زنگزدگی، تاولزدن، خزش از خط خراش و از دست دادن چسبندگی؛ امتیازدهی از این استانداردها میآید.
موارد رایج اشتباهگرفتهشده در این حوزه
- زمان کابین را نمیتوان به عمر میدانی تبدیل کرد؛ ضریب تبدیل قابلاعتمادی وجود ندارد.
- ممکن است آزمایشهای ثابت و دورهای رتبهبندی متفاوتی ارائه دهند؛ در این صورت رتبهبندی مذکور در مشخصات فنی اعمال میشود.
- گزارش خوردگی بدون ذکر مدت و معیار پذیرش قابل تفسیر نیست.
- اگر ضخامت پوشش گزارش نشود، نتیجه قابل مقایسه نیست؛ ضخامت مستقیماً بر دوام اثر میگذارد.
- زنگ سفید و زنگ قرمز چیز متفاوتی میگویند؛ هر دو باید جداگانه گزارش شوند.
- موقعیت و زاویه نمونه در اتاقک بر نتیجه اثر میگذارد؛ استانداردها این را تنظیم میکنند و گزارش باید آن را مستند کند.
این نتایج از کدام تصمیم پشتیبانی میکنند
- انتخاب سیستم پوشش و تأیید تأمینکننده
- کنترل فرآیند خط پوشش و پذیرش محموله
- شواهد دوام برای محصولات خودرو و فضای باز
- ارزیابی آسیب خوردگی میدانی و تصمیمات ضمانت
- راستیآزمایی کیفیت عملیات حرارتی و جوشکاری در فولاد ضدزنگ
تست های مرتبط
پرسشهای متداول درباره Hydrogen Embrittlement
چرا شیرینی پزی برای کاهش استرس مهم است؟
پخت پس از پوشش برای بیرون راندن هیدروژن جذب شده در مواد در طول آبکاری الکتریکی اعمال می شود. اگر این مورد نادیده گرفته شود یا به تاخیر بیفتد، خطر شکستگی تاخیری در قطعات با استحکام بالا افزایش می یابد.