
¿Qué es la calibración?
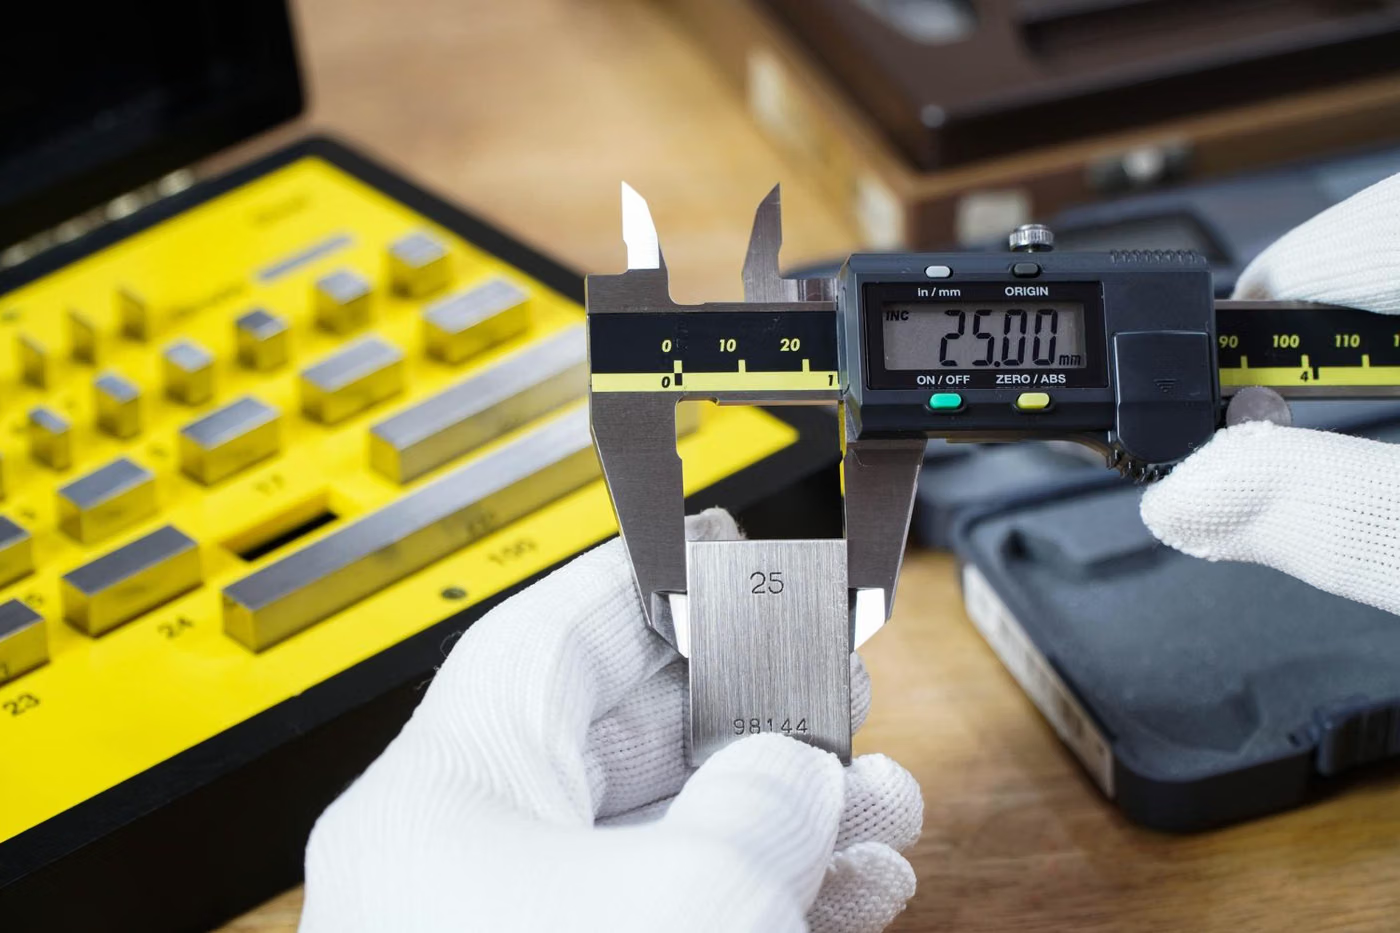
La calibración dimensional compara los instrumentos de medición de longitud con bloques patrón o patrones de referencia con trazabilidad documentada. En metrología dimensional, la temperatura es tan decisiva como la propia medición.
¿Por qué se realiza?
El objetivo es que las tolerancias de fabricación se midan correctamente. Una desviación en el instrumento de medición provoca que se rechace una pieza buena o que se acepte una pieza defectuosa; ambos casos son costosos.
¿A qué instrumentos?
- Calibradores (analógicos, digitales, de profundidad)
- Micrómetros (exterior, interior, profundidad)
- Comparadores de reloj y trazadores de altura
- Bloques patrón y calibres pasa/no pasa
- Medidores de altura
- Máquinas de medición por coordenadas (MMC)
- Cintas métricas y reglas de acero
Magnitudes medidas
- Error de indicación: en puntos seleccionados a lo largo del rango de medición
- Repetibilidad
- La planitud y el paralelismo de las superficies de medición
- El desgaste de las mordazas y el control de cero en calibradores
- La fuerza de medición en micrómetros
- Error de linealidad
Intervalo de calibración
El intervalo de calibración no está fijado por ninguna norma y no existe una regla general del tipo «una vez al año». Se determina ponderando conjuntamente la recomendación del fabricante, la frecuencia y las condiciones de uso, la criticidad de la medición, la deriva observada en calibraciones anteriores y, en su caso, un requisito legal. ILAC-G24 / OIML D10 describen los métodos. Lo correcto es partir de un intervalo razonable y luego alargarlo o acortarlo según los resultados posteriores: se alarga si el equipo resulta estable y se acorta si presenta deriva.
Método y trazabilidad
- ISO/IEC 17025
- ISO 3650 (bloques patrón)
- ISO 13385-1 (calibradores)
- ISO 3611 (micrómetros)
- ISO 463 (comparadores de reloj)
- ISO 1 (temperatura de referencia: 20 °C)
- JCGM 100 (GUM — incertidumbre)
Método y trazabilidad
- ISO/IEC 17025
- ISO 3650 (bloques patrón)
- ISO 13385-1 (calibradores)
- ISO 3611 (micrómetros)
- ISO 463 (comparadores de reloj)
- ISO 1 (temperatura de referencia: 20 °C)
- JCGM 100 (GUM — incertidumbre)
Proceso de calibración
- 1Recepción del equipo e inspección inicialSe examina el estado físico del equipo en cuanto a desgaste y daños. En instrumentos dimensionales se comprueba además la limpieza de las caras de medición.
- 2Acondicionamiento a las condiciones ambientalesEl equipo se equilibra a la temperatura del laboratorio. En medición dimensional, una diferencia de temperatura se convierte directamente en error por dilatación térmica del material.
- 3Preparación de los patrones de referenciaSe preparan pesas, bloques patrón, balanza de pesos muertos o transductores de referencia con trazabilidad documentada.
- 4Precarga y comprobación del ceroEn calibraciones de fuerza, par y pesaje, el equipo se lleva varias veces a plena carga y se descarga; después se comprueba el cero.
- 5Lecturas en los puntos de mediciónSe toman lecturas en sentido ascendente y descendente en puntos representativos del rango; así se determina la histéresis.
- 6Mediciones de repetibilidadEl mismo punto se mide repetidamente; en calibración de pesaje se realiza además una comprobación de excentricidad (carga descentrada).
- 7Aplicación de las correccionesSe tienen en cuenta las correcciones de gravedad local, empuje del aire y temperatura; omitirlas produce desviaciones importantes en mediciones de precisión.
- 8Incertidumbre y certificadoSe elabora el balance de incertidumbre y los resultados se consignan en el certificado; si se solicita, se añade una declaración de conformidad con regla de decisión.
Incertidumbre de medida
Todo resultado de calibración se acompaña de una incertidumbre de medida; un resultado sin incertidumbre es incompleto. La incertidumbre se presupuesta según el enfoque GUM (JCGM 100): se combinan la incertidumbre del patrón, la repetibilidad, la resolución, los efectos ambientales y la estabilidad del equipo. El certificado indica la incertidumbre expandida con el factor de cobertura (normalmente k = 2) y el nivel de confianza aproximado. La menor incertidumbre declarable está limitada por la capacidad de medida y calibración (CMC) del alcance acreditado; no puede declararse una incertidumbre mejor.
- La incertidumbre de calibración y la deriva del bloque patrón
- La diferencia de temperatura y la diferencia de los coeficientes de dilatación térmica de los materiales
- Resolución del instrumento
- Fuerza de medición y deformación elástica
- El error de planitud de las superficies de medición
- Repetibilidad y efecto del operador
Contenido del certificado
- Datos del laboratorio y número de certificado
- Cliente e identificación del equipo calibrado: marca, modelo, número de serie
- Fecha de calibración y fecha de emisión del certificado
- Método de calibración aplicado o referencia del procedimiento
- Patrones de referencia utilizados e información de trazabilidad
- Condiciones ambientales durante la calibración (temperatura, humedad y, si procede, presión)
- Puntos de medición, valores de referencia y lecturas del equipo
- Desviaciones calculadas
- Incertidumbre de medida expandida y factor de cobertura
- Personal que realizó y que aprobó la calibración
- La temperatura ambiente durante la calibración
- Los puntos de medición y los valores de los bloques patrón utilizados
- El estado de las superficies de medición y cualquier desgaste observado
- El resultado de la comprobación de cero del calibrador/micrómetro
Declaración de conformidad y límites
Un certificado de calibración NO es un certificado de conformidad. La calibración mide y documenta la desviación del equipo; no la corrige ni afirma que el equipo sea «correcto». Para decidir si el equipo es apto para el uso debe definirse una tolerancia (criterio de aceptación), y esa tolerancia la fija el usuario, no el laboratorio. Si se solicita una declaración de conformidad, la ISO/IEC 17025 apartado 7.8.6 exige acordar previamente una REGLA DE DECISIÓN que defina cómo se refleja la incertidumbre en la decisión; una declaración de conformidad que ignore la incertidumbre es engañosa. Además, el certificado refleja el estado EN EL MOMENTO de la calibración: el uso, transporte o golpes posteriores pueden alterarlo y el certificado no lo cubre. Si figura una fecha de próxima calibración, no es una decisión del laboratorio sino un recordatorio anotado según el intervalo indicado por el cliente.
Acreditación
La calibración se realiza conforme a ISO/IEC 17025, que exige competencia técnica, imparcialidad y trazabilidad metrológica del laboratorio. La acreditación se concede por MÉTODO y por RANGO DE MEDICIÓN: una magnitud o rango que no figure en el anexo de alcance no está acreditado y no puede emitirse para esa medición un certificado con la marca de acreditación. El alcance define además la menor incertidumbre que el laboratorio puede ofrecer (CMC); no puede declararse una mejor. EUROLAB cuenta con acreditación internacionalmente reconocida conforme a ISO/IEC 17025, otorgada por organismos firmantes del acuerdo ILAC; si su equipo puede calibrarse dentro del alcance acreditado se confirma por escrito en la fase de oferta.
Alcance y habilitacionesCalibraciones relacionadas
Preguntas frecuentes
¿Por qué la temperatura de referencia es de 20 °C en la medición dimensional?
La ISO 1 define 20 °C como temperatura de referencia para la metrología dimensional. Los metales se dilatan al calentarse; cuanto más se aleja la medición de esta temperatura, más se desvía el resultado de la dimensión real. En la medición de precisión, se espera que la pieza y el instrumento alcancen el equilibrio a 20 °C, o se aplica una corrección de temperatura.
¿La resolución de un calibrador digital indica su exactitud?
No. La resolución es el paso más pequeño legible en la pantalla; la exactitud es cuánto se desvía el instrumento del valor real. Un calibrador con resolución de 0,01 mm puede tener una desviación mucho mayor. El certificado de calibración indica esta desviación.
¿La calibración corrige mi instrumento?
No. La calibración MIDE y reporta la desviación; corregirla es una operación separada (ajuste) y debe solicitarse por separado. Cuando se realiza un ajuste, la práctica correcta es reportar los resultados antes y después del ajuste por separado.
¿Puedo saber por el certificado si mi instrumento excede la tolerancia?
El certificado indica la desviación y la incertidumbre; usted determina la tolerancia. Si desea una declaración de conformidad, debe indicar de antemano su criterio de aceptación y su regla de decisión; una decisión de apto/no apto dada sin tener en cuenta la incertidumbre es engañosa.