
Τι είναι η Gloss;
Η μέτρηση στιλπνότητας είναι η αξιολόγηση κατά την οποία το ανακλώμενο συστατικό του φωτός που αποστέλλεται στην επιφάνεια της επικάλυψης σε τυπική γωνία μετράται σε σχέση με το γυαλισμένο μαύρο γυαλί αναφοράς.
Σκοπός της Gloss
Σκοπός είναι η παρακολούθηση του επιπέδου γυαλάδας της επίστρωσης και η παρακολούθηση της απώλειας γυαλάδας μετά τη γήρανση.
Σε ποια προϊόντα εφαρμόζεται η Gloss;
- Χρώματα αυτοκινήτου και βιομηχανικής χρήσης
- Toz kaplamalar
- Mobilya vernikleri
- Προϊόντα με επικάλυψη λαμαρίνας
Σε ποιους τομείς χρησιμοποιείται η Gloss;
Πρότυπα σχετικά με τη Gloss
- ISO 2813
- ASTM D523
- ASTM D2457 (plastikler)
Συνθήκες της Gloss
- Γωνία μέτρησης
- 20°, 60° ή 85°; επιλέγεται ανάλογα με το επίπεδο φωτεινότητας
- Αναφορά
- Βαθμονόμηση μέσω στάνταρ γυαλισμένου μαύρου γυαλιού
- Αριθμός μετρήσεων
- Σε καθορισμένο αριθμό σημείων στην επιφάνεια. δίνεται ο μέσος όρος
- Επιφάνεια
- Καθαρό, στεγνό και επίπεδο. Η μέτρηση είναι περιορισμένη σε καμπύλες επιφάνειες
Εξοπλισμός για τη Gloss
- Μετρητής γυαλάδας (γυαλιστικό μετρητής)
- Πρότυπα βαθμονόμησης (μαύρο γυαλί και ενδιάμεσα πρότυπα)
- Υλικά καθαρισμού επιφανειών
- Δωμάτιο κλιματισμού
Απαιτήσεις δείγματος για τη Gloss
- Η επιφάνεια πρέπει να είναι καθαρή και στεγνή
- Η επίστρωση πρέπει να σκληρυνθεί πλήρως
- Η γωνία μέτρησης πρέπει να επιλέγεται σύμφωνα με το επίπεδο φωτεινότητας.
- Τα σημεία μέτρησης πρέπει να είναι αντιπροσωπευτικά
Διάρκεια της Gloss
Συνήθως 1 ημέρα.
Διαδικασία της Gloss
- 1Η συσκευή είναι βαθμονομημένη με πρότυπα.
- 2Η επιφάνεια καθαρίζεται.
- 3Επιλέγεται η κατάλληλη γωνία μέτρησης.
- 4Οι μετρήσεις γίνονται σε καθορισμένο αριθμό σημείων.
- 5Υπολογίζεται ο μέσος όρος και η διασπορά.
- 6Το αποτέλεσμα αναφέρεται προσδιορίζοντας τη γωνία.
Κριτήρια αποδοχής της Gloss
Το κριτήριο αποδοχής είναι το εύρος φωτεινότητας που δίνεται στην προδιαγραφή (π.χ. 85 ± 5 GU στις 60°).
Αξιολόγηση Αποτελεσμάτων
Μια τιμή φωτεινότητας που δίνεται χωρίς να προσδιορίζεται η γωνία μέτρησης δεν έχει νόημα. η ίδια επιφάνεια δίνει διαφορετικές τιμές στις 20°, 60° και 85°. 85° χρησιμοποιείται σε ματ επιφάνειες και 20° σε επιφάνειες υψηλής γυαλάδας.
Έκθεση της Gloss
- Εφαρμόστηκε πρότυπο
- Γωνία μέτρησης
- Εγγραφές βαθμονόμησης
- Ατομικές μετρήσεις και ο μέσος όρος
- κατάσταση της επιφάνειας
Διαπίστευση
Η EUROLAB κατέχει διεθνώς αναγνωρισμένη διαπίστευση που λαμβάνεται από φορείς διαπίστευσης που συμμετείχαν στις συμφωνίες πολυμερούς αναγνώρισης IAF και ILAC, σύμφωνα με το ISO/IEC 17025 για εργαστηριακές δοκιμές, το ISO/IEC 17020 για την επιθεώρηση και την επιτήρηση και το ISO/IEC 17021-1 και το σύστημα πιστοποίησης προϊόντων ISO/IEC. Αυτή η αλυσίδα διασφαλίζει ότι οι εκθέσεις και τα πιστοποιητικά που εκδίδονται γίνονται αποδεκτά παγκοσμίως.
Το εάν αυτή η δοκιμή μπορεί να προσφερθεί εντός αναγνωρισμένου πεδίου εξαρτάται από το προϊόν σας και το πρότυπο που εφαρμόζεται. Δεδομένου ότι η διαπίστευση βασίζεται στη μέθοδο, το πεδίο εφαρμογής επιβεβαιώνεται γραπτώς στο στάδιο της προσφοράς.
Πεδίο εφαρμογής και εξουσιοδοτήσειςΣχετικοί Κανονισμοί
- Προδιαγραφές βαφής και επίστρωσης
Δοκιμές Βαφής και Επικάλυψης — Τι καλύπτει αυτός ο τομέας δοκιμών;
Η παρακάτω ενότητα περιγράφει τον τομέα στον οποίο ανήκει η δοκιμή Gloss· οι συνθήκες και τα κριτήρια αποδοχής αυτής της συγκεκριμένης δοκιμής δίνονται στις παραπάνω ενότητες. Το πεδίο εφαρμογής που αφορά το προϊόν σας επιβεβαιώνεται εγγράφως στο στάδιο της προσφοράς.
Οι δοκιμές βαφής και επικάλυψης μετρούν την πρόσφυση μιας επικάλυψης στην επιφάνεια, τη μηχανική της ανθεκτικότητα και την αντοχή της σε περιβαλλοντικές επιδράσεις. Επειδή μια επικάλυψη είναι λεπτό στρώμα, τα αποτελέσματα εξαρτώνται τόσο από το υλικό όσο και από την ΠΟΙΟΤΗΤΑ ΕΦΑΡΜΟΓΗΣ· η ίδια βαφή δίνει εντελώς διαφορετικό αποτέλεσμα σε διαφορετική προετοιμασία επιφάνειας.
Αυτή η διπλή εξάρτηση είναι η πιο σημαντική γνώση στον τομέα. Μια αστοχία επικάλυψης προκύπτει συνήθως όχι από την ίδια τη βαφή αλλά από την προετοιμασία επιφάνειας: υπόλειμμα λαδιού, ανεπαρκής τραχύτητα, στρώμα οξειδίου ή υγρασία. Οι δοκιμές επικάλυψης αξιολογούν επομένως όχι μόνο το προϊόν αλλά και τη διεργασία, και τα αποτελέσματα χρησιμοποιούνται για τον έλεγχο διεργασίας.
Το ΠΑΧΟΣ ΕΠΙΣΤΡΩΣΗΣ αποτελεί μια μεταβλητή που επαναλαμβάνεται σε αυτόν τον τομέα. Πολλά αποτελέσματα αντοχής σχετίζονται άμεσα με το πάχος· μια λεπτή περιοχή αποτελεί το σημείο έναρξης της διάβρωσης. Για τον λόγο αυτό, η μέτρηση του πάχους αναφέρεται συστηματικά μαζί με τα άλλα αποτελέσματα δοκιμών και συνήθως λαμβάνεται από περισσότερα από ένα σημεία — ειδικά σε σύνθετες γεωμετρίες, όπου το πάχος μειώνεται στις άκρες και τις γωνίες.
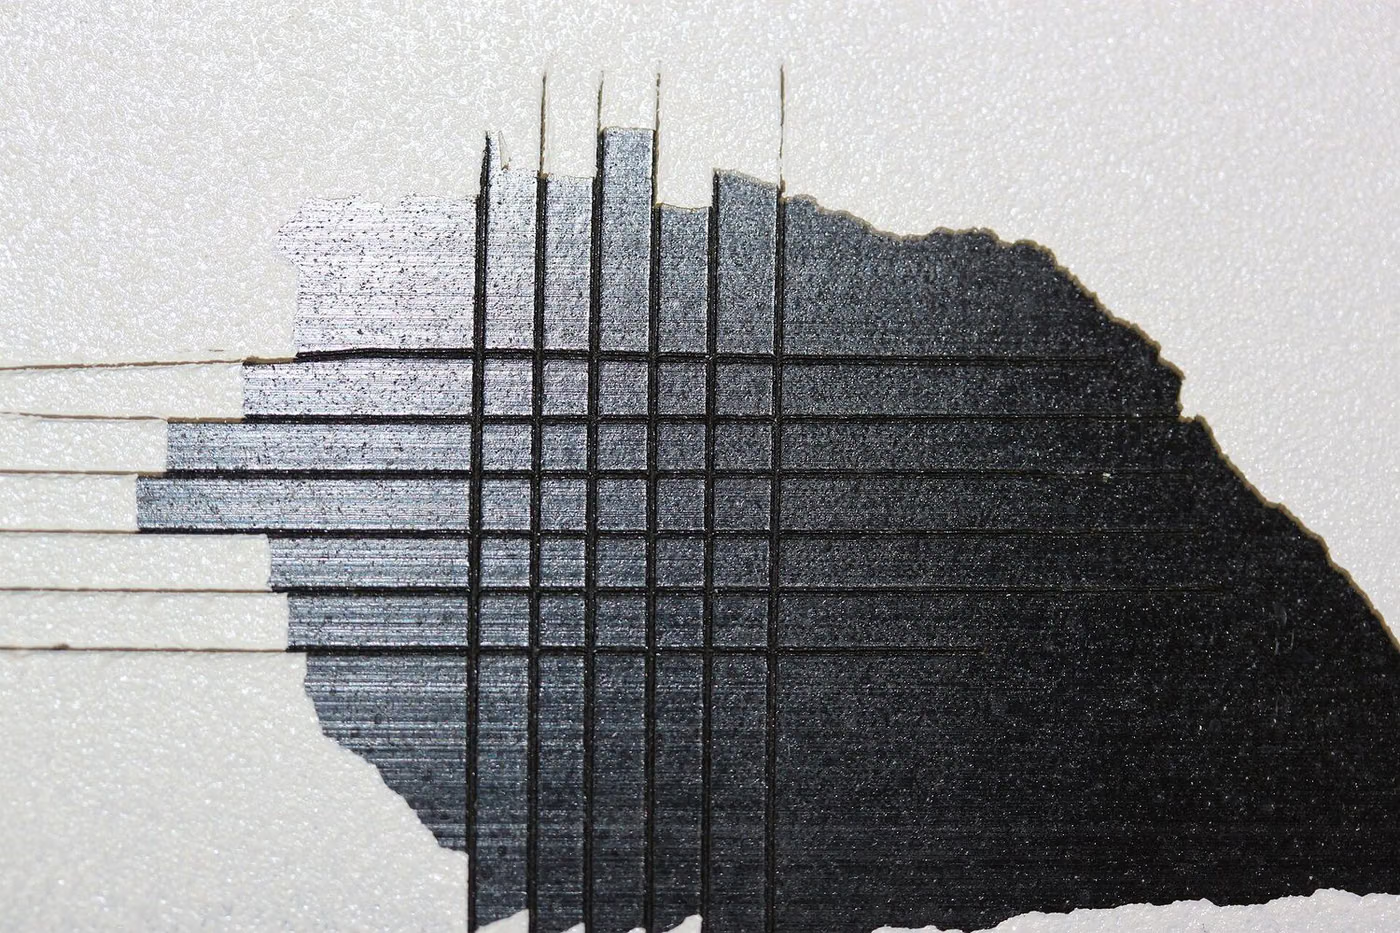
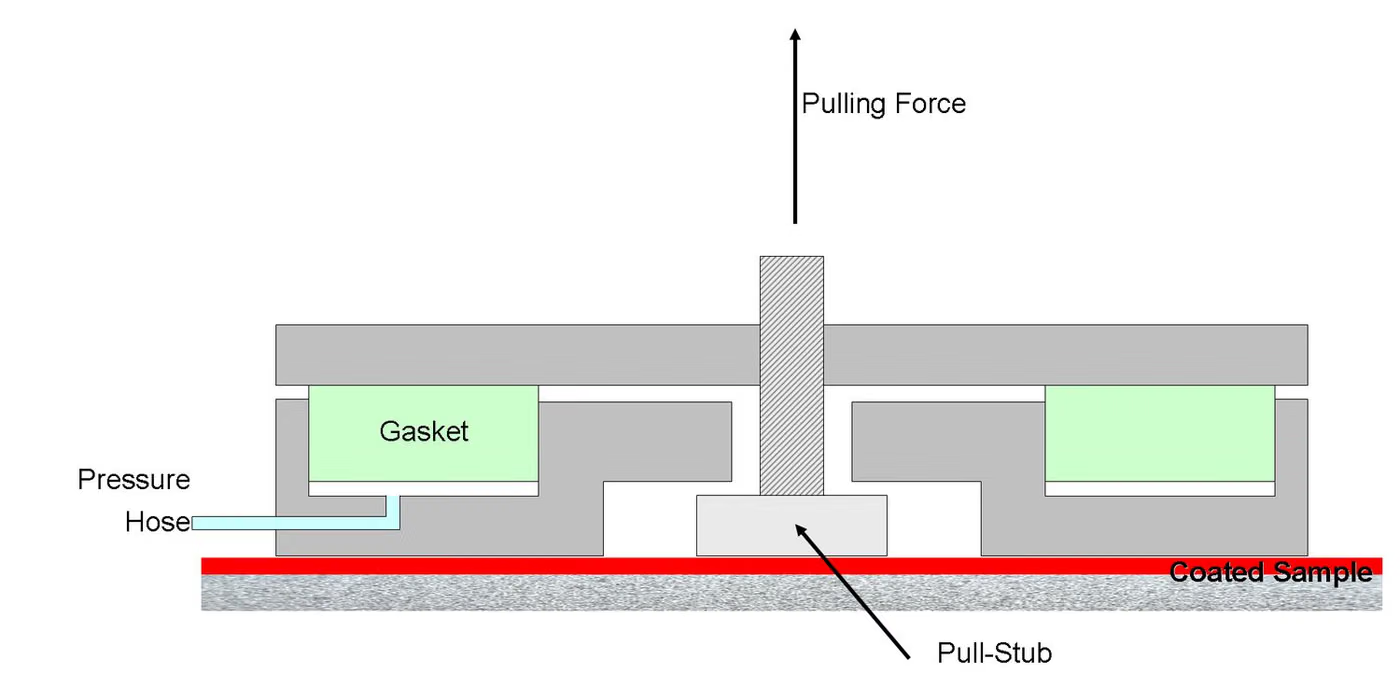
Όσον αφορά την πρόσφυση, χρησιμοποιούνται τρεις μέθοδοι, καθεμία από τις οποίες παρέχει διαφορετικές πληροφορίες. Η δοκιμή με ταινία είναι γρήγορη και κατάλληλη για επιτόπια εφαρμογή, αλλά αποτελεί μια προσεγγιστική μέτρηση. Η δοκιμή χάραξης δείχνει τη συμπεριφορά στα σημεία τομής των στρώσεων. Η μέθοδος απόσπασης (pull-off), από την άλλη, παράγει αριθμητική τιμή αντοχής και είναι η καταλληλότερη για συγκρίσεις.
Στη μηχανική πλευρά μετρώνται η ευκαμψία (κάμψη σε άτρακτο), η αντοχή σε κρούση, η σκληρότητα, η αντοχή στη φθορά και η αντοχή σε πρόσκρουση χαλικιών. Η αντοχή σε πρόσκρουση χαλικιών κατέχει ιδιαίτερη θέση στην αυτοκινητοβιομηχανία: προσομοιώνεται η πρόσκρουση κόκκων χαλικιού στην επίστρωση υπό πραγματικές συνθήκες οδοστρώματος, και το αποτέλεσμα αξιολογείται με βάση το αν η επίστρωση εξακολουθεί να προστατεύει το υποκείμενο μέταλλο.
Όσον αφορά την εμφάνιση, η λάμψη και η διαφορά χρώματος παρακολουθούνται ΑΡΙΘΜΗΤΙΚΑ. Το χρώμα δεν αξιολογείται με γυμνό μάτι αλλά με χρωματόμετρο, και η διαφορά χρώματος εκφράζεται ως αριθμός· αυτό επιτρέπει τη σύγκριση διαφορετικών παρτίδων και διαφορετικών προμηθευτών.
Όσον αφορά την αντοχή, εφαρμόζονται επιταχυνόμενη γήρανση (τόξο ξένου, φθορίζουσα λυχνία UV), υγρασία, συμπύκνωση και αλατονέφωση. Το αποτέλεσμα αξιολογείται με κλίμακες φυσαλίδωσης, σκουριάς, εξάπλωσης χαράξεων και απώλειας πρόσφυσης· αυτές οι κλίμακες ορίζονται σε ξεχωριστά πρότυπα και στην έκθεση πρέπει να αναφέρεται ποια από αυτές χρησιμοποιήθηκε.
Σε βιομηχανικές διεργασίες όπως η επικάλυψη σκόνης και η ηλεκτροφορητική επικάλυψη, ο κύκλος ψησίματος (θερμοκρασία και χρόνος) καθορίζει το αποτέλεσμα. Μια ανεπαρκώς ψημένη επικάλυψη φαίνεται καλή αλλά έχει κακή χημική αντοχή και πρόσφυση· η μέτρηση προφίλ φούρνου αποτελεί επομένως μέρος του ελέγχου ποιότητας επικάλυψης.
Ομάδες μεθόδων σε αυτόν τον τομέα
Πάχος
Πάχος ξηρής μεμβράνης με μαγνητικές και μη μαγνητικές μεθόδους· πολυσημειακή μέτρηση και αξιολόγηση κατανομής.
Πρόσφυση
Δοκιμή ταινίας, δοκιμή διασταυρούμενης τομής (cross-cut) και αντοχή αποκόλλησης.
Μηχανική αντοχή
Ευκαμψία κάμψης σε άξονα, ταχεία παραμόρφωση (κρούση), σκληρότητα μολυβιού και γρατζουνίσματος, φθορά Taber, πρόσκρουση λίθων.
Εμφάνιση
Μέτρηση στιλπνότητας, υπολογισμός διαφοράς χρώματος, αξιολόγηση φλοιού πορτοκαλιού και επιφανειακών ατελειών.
Περιβαλλοντική ανθεκτικότητα
Αλατονέφωση, υγρασία, συμπύκνωση, γήρανση τόξου ξένου και φθορίζοντος UV, χημική αντοχή και αντοχή σε λεκέδες.
Κλίμακες αξιολόγησης
Κλίμακες σχηματισμού φυσαλίδων, βαθμού σκουριάς, διάδοσης από χάραξη και απώλειας πρόσφυσης.
Συχνές συγχύσεις σε αυτόν τον τομέα
- Το αποτέλεσμα επικάλυψης εξαρτάται από την προετοιμασία επιφάνειας· ακόμη κι αν η ίδια η βαφή είναι καλή, μια κακή προετοιμασία δίνει κακό αποτέλεσμα.
- Ένα αποτέλεσμα ανθεκτικότητας χωρίς αναφερόμενο πάχος δεν είναι συγκρίσιμο.
- Η δοκιμή ταινίας είναι χονδρή κλίμακα· η αριθμητική σύγκριση απαιτεί τη μέθοδο αποκόλλησης.
- Το χρώμα δεν μπορεί να αξιολογηθεί με το μάτι· απαιτείται αριθμητική μέτρηση διαφοράς χρώματος.
- Ένα αποτέλεσμα γήρανσης χωρίς δηλωμένη κλίμακα αξιολόγησης δεν μπορεί να ερμηνευθεί.
- Αν ο κύκλος ψησίματος είναι ελλιπής, η επικάλυψη φαίνεται καλή αλλά η ανθεκτικότητά της είναι κακή· το προφίλ φούρνου αποτελεί μέρος του ελέγχου ποιότητας.
Ποιες αποφάσεις υποστηρίζουν αυτά τα αποτελέσματα
- Έγκριση συστήματος βαφής και επιλογή προμηθευτή
- Έλεγχος διεργασίας γραμμής βαφής και αποδοχή παρτίδας
- Υποστήριξη ισχυρισμών ανθεκτικότητας εξωτερικού χώρου και αυτοκινήτων
- Ανίχνευση ατελειών από την προετοιμασία επιφάνειας
- Παρακολούθηση συνέπειας χρώματος και στιλπνότητας ανά παρτίδα
Σχετικά τεστ
Συχνές ερωτήσεις για τη Gloss
Σύμφωνα με ποιο πρότυπο κατασκευάζεται το Gloss;
Το Gloss εκτελείται στο πεδίο ISO 2813, ASTM D523 και ASTM D2457 (plastikler). Οι οριακές τιμές και τα κριτήρια αποδοχής που πρέπει να εφαρμόζονται ορίζονται στο πρότυπο προϊόντος. Η έκδοση που ισχύει για το προϊόν σας επιβεβαιώνεται γραπτώς στο στάδιο της προσφοράς.
Σε ποια προϊόντα ισχύει το Gloss;
Εφαρμόζεται κυρίως στο Χρώματα αυτοκινήτου και βιομηχανικής χρήσης, Toz kaplamalar, Mobilya vernikleri και Προϊόντα με επικάλυψη λαμαρίνας. Το εάν το προϊόν σας περιλαμβάνεται στο πεδίο εφαρμογής καθορίζεται εξετάζοντας τις τεχνικές προδιαγραφές και την προβλεπόμενη χρήση του.
Υπό ποιες συνθήκες γίνεται το Gloss;
Οι καθοριστικές παράμετροι είναι: Γωνία μέτρησης — 20°, 60° ή 85°; επιλέγεται ανάλογα με το επίπεδο φωτεινότητας, Αναφορά — Βαθμονόμηση μέσω στάνταρ γυαλισμένου μαύρου γυαλιού και Αριθμός μετρήσεων — Σε καθορισμένο αριθμό σημείων στην επιφάνεια. δίνεται ο μέσος όρος. Οι πλήρεις όροι βρίσκονται στην ενότητα "Προϋποθέσεις δοκιμής" στη σελίδα και διαφέρουν ανάλογα με το πρότυπο του προϊόντος.
Τι είδους δείγμα χρειάζεται για το Gloss;
Η επιφάνεια πρέπει να είναι καθαρή και στεγνή, Η επίστρωση πρέπει να σκληρυνθεί πλήρως και Η γωνία μέτρησης πρέπει να επιλέγεται σύμφωνα με το επίπεδο φωτεινότητας.. Ο αριθμός των δειγμάτων προσδιορίζεται σύμφωνα με το πρότυπο προϊόντος και το πεδίο που πρέπει να αναφερθεί.
Πόσος χρόνος διαρκεί το Gloss;
Συνήθως 1 ημέρα. Αυτή η διάρκεια ανήκει στο ίδιο το πείραμα. Η προετοιμασία του δείγματος, η ουρά και η αναφορά αξιολογούνται επίσης. Ένα ρεαλιστικό χρονοδιάγραμμα για το προϊόν σας δίνεται στην προσφορά.
Ποιο είναι το αποτέλεσμα του Gloss που ονομάζεται "κατάλληλο";
Το κριτήριο αποδοχής είναι το εύρος φωτεινότητας που δίνεται στην προδιαγραφή (π.χ. 85 ± 5 GU στις 60°).