
Was ist UV Aging?
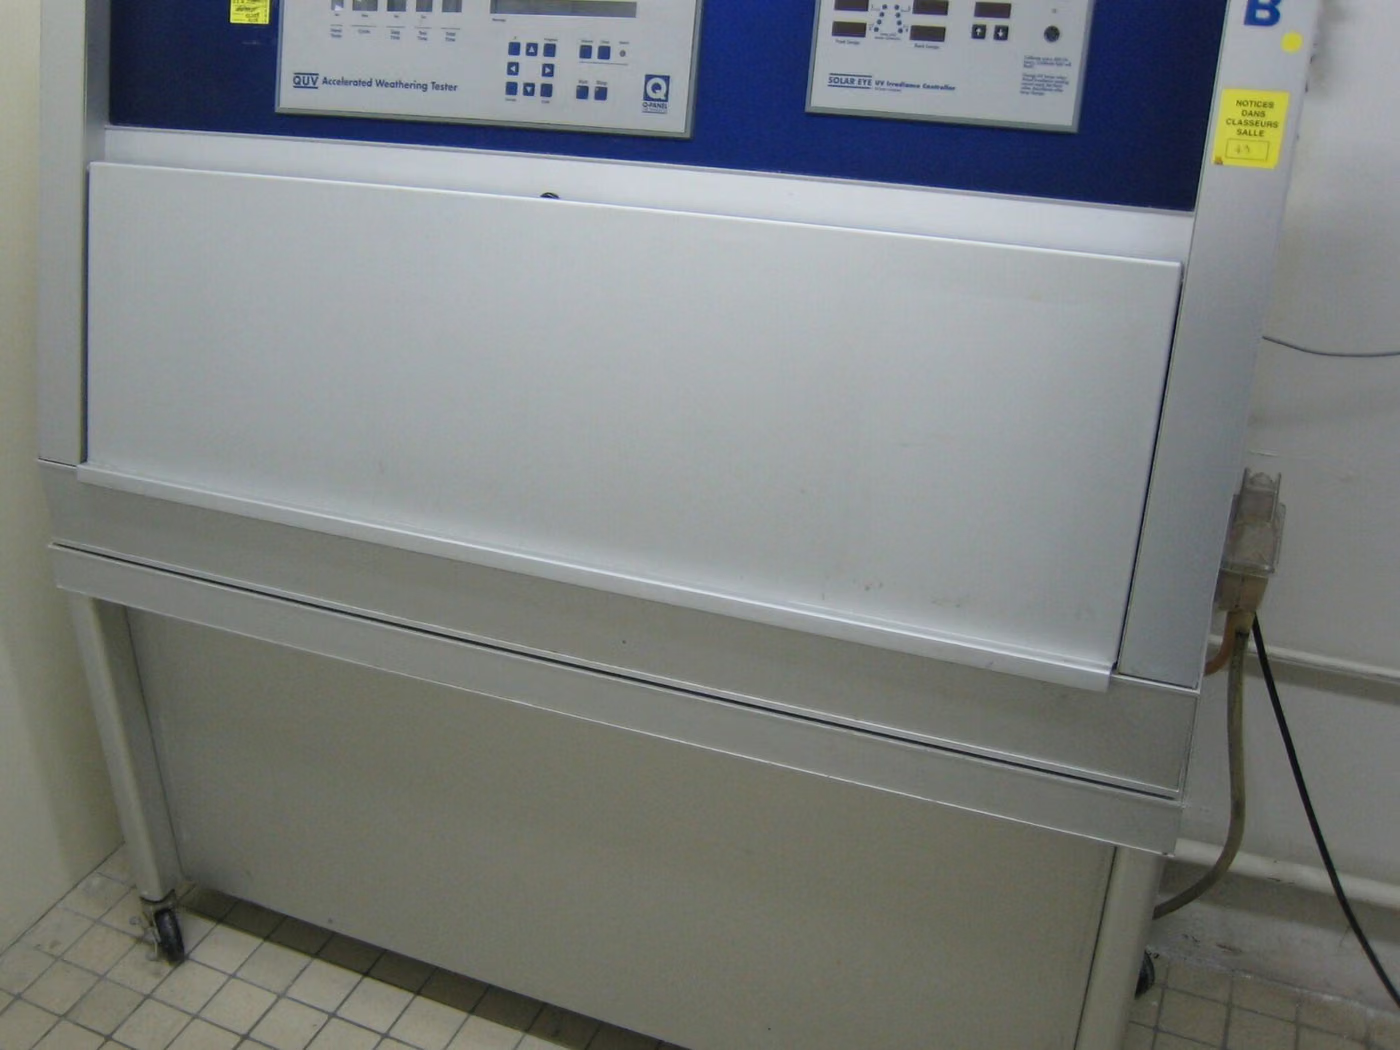
Beim UV-Alterungstest wird die Probe unter fluoreszierenden UV-Lampen zusammen mit Feuchtigkeits- und Temperaturzyklen gealtert. Die Anwendung erfolgt gemäß ISO 4892-3 und ASTM G154 mit UVA-340- oder UVB-313-Lampen.
Zweck von UV Aging
Ziel ist die beschleunigte Bestimmung von Farbveränderungen, Glanzverlust, Rissbildung und Verlust mechanischer Eigenschaften bei Materialien und Beschichtungen im Außenbereich.
Bei welchen Produkten wird UV Aging angewendet?
- Farb- und Lacksysteme
- Außenteile aus Kunststoff
- Außenverkleidung für Kraftfahrzeuge
- Bauprofile und Membranen
- Textilien und beschichtete Stoffe
In welchen Branchen wird UV Aging eingesetzt?
Normen zu UV Aging
- ISO 4892-3
- ASTM G154fluoreszierendes UV beschleunigt die Alterung prüfen
- ASTM D4329
- ISO 16474-3
Prüfbedingungen für UV Aging
- Lampentyp
- UVA-340 (repräsentiert solares UV) oder UVB-313 (aggressiver)
- Strahlung
- In der Norm definierte Bestrahlungsstärke (z. B. 0,76 W/m²/nm bei 340 nm)
- Zyklus
- Definierte Dauer der Hell- und Kondensations-/Dunkelphasen
- Paneltemperatur
- Die Temperatur des schwarzen Panels in der Lichtphase ist in der Norm definiert
Prüfgerät für UV Aging
- Fluoreszierende UV-Alterungskammer
- Bestrahlungs- und Temperaturkontrollsystem
- Farb- und Glanzmessgerät
- Kalibriertes Radiometer
Probenanforderungen für UV Aging
- Das Muster muss auf Plattengröße zugeschnitten werden
- Ausgangsfarbe, Glanz und mechanische Werte müssen gemessen werden
- Es muss eine Referenzprobe aufbewahrt werden (zum Vergleich)
- Im Allgemeinen mindestens drei Exemplare
Dauer von UV Aging
Die Anwendung erfolgt je nach Spezifikation in Etappen wie 250, 500, 1000 oder 2000 Stunden.
Ablauf von UV Aging
- 1Es werden zunächst Farbe, Glanz und bei Bedarf mechanische Messungen vorgenommen.
- 2Lampentyp, Bestrahlungsstärke und Zyklusprogramm werden eingestellt.
- 3Proben werden auf die Platten gelegt.
- 4Zyklen werden für die definierte Dauer ausgeführt; Die Lampenpositionen werden gemäß der Norm gedreht.
- 5In definierten Abständen werden Zwischenmessungen durchgeführt.
- 6Am Ende der Belichtung werden Farbunterschied, Glanzverlust und Oberflächenzustand beurteilt.
Annahmekriterien für UV Aging
Als Akzeptanzkriterium wird in der Spezifikation der maximale Farbunterschied (ΔE), der maximale Glanzverlustprozentsatz oder das Fehlen von Rissen/Kreiden angegeben.
Auswertung der Ergebnisse
Farbunterschiede und Glanzverlust werden numerisch beurteilt, die Oberflächenverschlechterung durch visuelle Bewertung. Fluoreszenz-UV-Ergebnisse sind nicht direkt mit denen von Xenonlichtbogen vergleichbar.
Prüfbericht zu UV Aging
- Angewendeter Standard und Lampentyp
- Einstrahlung, Zyklusprogramm und Paneltemperatur
- Gesamtbelichtungsdauer
- Farbunterschiede und Glanzverlustwerte
- Visuelle Beurteilung und Fotos
Akkreditierung
EUROLAB verfügt über eine international anerkannte Akkreditierung, die von Akkreditierungsstellen erhalten wurde, die Vertragspartei der multilateralen Anerkennungsvereinbarungen IAF und ILAC sind, gemäß ISO/IEC 17025 für Labortests, ISO/IEC 17020 für Inspektion und Überwachung sowie ISO/IEC 17021-1 und ISO/IEC 17065 für System- und Produktzertifizierung. Diese Kette stellt sicher, dass die ausgestellten Berichte und Zertifikate weltweit akzeptiert werden.
Ob dieser Test im akkreditierten Rahmen angeboten werden kann, hängt von Ihrem Produkt und der angewandten Norm ab; Da die Akkreditierung methodenbasiert erfolgt, wird der Umfang bereits im Angebotsstadium schriftlich bestätigt.
Geltungsbereich und BerechtigungenVerwandte Vorschriften
- Spezifikationen für Farben, Kunststoffe und Baumaterialien
Umwelt- und Klimaprüfung — Was umfasst dieser Prüfbereich?
Der folgende Abschnitt beschreibt das Gebiet, zu dem der Test UV Aging gehört; die Bedingungen und Abnahmekriterien dieses konkreten Tests stehen in den obigen Abschnitten. Der für Ihr Produkt spezifische Umfang wird schriftlich im Angebotsstadium festgelegt.
Umweltprüfungen zeigen, ob ein Produkt Umgebungseinflüssen wie Temperatur, Feuchte, Druck, Sonneneinstrahlung, Staub, Wasser und korrosiven Atmosphären standhält. Ziel ist nicht, das Produkt zu zerstören, sondern die Bedingungen, denen es über seine Lebensdauer begegnet, in BESCHLEUNIGTER Form vorwegzunehmen.
Prüfprofile werden aus der tatsächlichen Exposition des Produkts abgeleitet, und diese Ableitung ist die eigentliche ingenieurtechnische Arbeit dieses Bereichs. Ein in einem geschlossenen Büro betriebenes Gerät und eines auf einem Mast wird nicht mit demselben Profil geprüft. Die Reihe IEC 60068 definiert allgemeine Methoden, MIL-STD-810 militärische Profile, RTCA DO-160 Luftfahrtprofile und die Reihe ISO 16750 standortbasierte Automobilprofile. Eine ohne Profilauswahl durchgeführte Prüfung verursacht sowohl unnötige Kosten als auch falsches Vertrauen.
Temperaturprüfungen simulieren drei getrennte Phänomene, die alle unterschiedliche Ausfallarten erzeugen. Konstante hohe/niedrige Temperatur prüft, ob der Werkstoff bei dieser Temperatur funktionieren kann. Temperatur-ZYKLEN erzeugen Ermüdung an Fügestellen zwischen Werkstoffen mit unterschiedlichen Ausdehnungskoeffizienten — hier treten Lötrisse auf. Der Temperatur-SCHOCK verstärkt diesen Effekt durch einen abrupten Übergang.
Auch bei der Feuchteprüfung gibt es eine Unterscheidung. Konstante feuchte Wärme zeigt die Diffusion von Feuchtigkeit in den Werkstoff und ihre Wirkung auf die Isolationseigenschaften. Zyklische feuchte Wärme erzeugt Kondensation: Wassertropfen bilden sich auf der kühlenden Oberfläche, was weit aggressiver ist als trockene Feuchte. Wassereintritt in Gehäuse, erhöhter Kriechstrom und Korrosion treten meist im zyklischen Test auf.
Staub- und Wasserschutz ist ein eigener Arbeitsbereich und wird durch den IP-Code ausgedrückt. Wichtig ist hier, dass eine IP-Prüfung keine DAUERHAFTIGKEITSPRÜFUNG ist: Sie zeigt, dass unter definierten, kurzzeitigen Bedingungen Schutz besteht, nicht Widerstandsfähigkeit gegen dauerhaftes Eintauchen oder Hochdruckreinigung.
Der häufigste Fehler in dieser Familie ist es, ein Prüfergebnis direkt in eine LEBENSDAUERPROGNOSE zu übersetzen. Beschleunigte Prüfungen sind für Vergleich und Konstruktionsverifizierung ausgelegt; eine zuverlässige Umrechnung zwischen Kammerstunden und Feldjahren lässt sich nur mit einem werkstoffspezifischen, anhand von Felddaten kalibrierten Beschleunigungsmodell herstellen.
Die funktionale Überwachung bestimmt den Wert der Prüfung. Ein Produkt in einer Temperaturkammer zu halten und es danach einzuschalten, zeigt nicht, was WÄHREND der Prüfung geschah. Bei kritischen Anwendungen wird das Produkt während der gesamten Prüfung betrieben und seine Parameter überwacht; nur so lassen sich intermittierende Fehler erfassen, die auftreten und wieder verschwinden.
Methodengruppen in diesem Bereich
Temperatur
Trockene Wärme, Kälte, Temperaturwechsel und Temperaturschock; stationäre und zyklische Profile.
Luftfeuchtigkeit
Stationäre feuchte Wärme und zyklische feuchte Wärme; Zyklen mit Kondensation sind aggressiver.
Wasser und Staub
IP-Schutzprüfungen: Tropfwasser, Sprühwasser, Strahlwasser, Eintauchen und Staubdichtheit.
Strahlung und Alterung
Beschleunigte Alterung durch Xenonbogen und Leuchtstoff-UV, Sonneneinstrahlungssimulation.
Druck und Höhe
Unterdruck- (Höhen-) und Schnelldruckänderungsprüfungen.
Korrosive Atmosphäre
Salzsprühnebel, Mischgaskorrosion (Simulation industrieller Atmosphären), Schimmel- und Pilzprüfungen.
Häufig verwechselt in diesem Bereich
- Die Prüfdauer lässt sich nicht in eine Feldlebensdauer umrechnen; eine Umrechnung ohne Beschleunigungsmodell ist irreführend.
- Temperaturzyklen und stationäre Temperatur erzeugen unterschiedliche Fehlermodi; keines ersetzt das andere.
- Wird das Produkt während der Prüfung nicht betrieben, bleiben intermittierende Fehler unsichtbar; die funktionale Überwachung bestimmt den Wert der Prüfung.
- Der IP-Schutz ist kein Nachweis der Dauerhaftigkeit; er zeigt den Schutz unter definierten, kurzzeitigen Bedingungen.
- Eine ohne Profilauswahl durchgeführte Prüfung erhöht sowohl die Kosten als auch vermittelt sie falsches Vertrauen.
- Die Befestigungs- und Ausrichtungsanordnung beeinflusst das Ergebnis; der Bericht muss dies dokumentieren.
Welche Entscheidungen diese Ergebnisse unterstützen
- Konstruktionsverifikation und Qualifizierung
- Erklärung der Schutzklasse und des Betriebstemperaturbereichs
- Nachstellung von Feldausfällen im Labor und Ursachenanalyse
- Freigabe von Lieferantenkomponenten
- Entscheidungen zu Garantiezeit und Lagerbedingungen
Verwandte Tests
Häufige Fragen zu UV Aging
Wie wird die Wahl zwischen UVA-340 und UVB-313 getroffen?
UVA-340 repräsentiert den kurzwelligen UV-Bereich des Sonnenlichts gut und wird für die Korrelation bevorzugt. UVB-313 ist aggressiver und wird für schnelles Screening verwendet, kann jedoch unrealistische Abbaumechanismen hervorrufen.