
Was ist Mikrohärte?
Der Mikrohärtetest ist eine Härtemessung, die im Allgemeinen mit einem Vickers- oder Knoop-Eindringkörper bei Lasten unter 1 kgf durchgeführt wird. Es ermöglicht die Messung einzelner Phasen, dünner Schichten und Härtegradienten.
Zweck von Mikrohärte
Der Zweck besteht darin, die Einsatzhärtung und die Nitriertiefe zu bestimmen, die Beschichtungshärte zu messen und die Härteverteilung in Schweißzonen abzubilden.
Bei welchen Produkten wird Mikrohärte angewendet?
- Oberflächengehärtete Teile
- Kaplamalar
- Schweiß- und Wärmeeinflusszone
- Mikrostrukturelle Phasen
- Kleine Präzisionskomponenten
In welchen Branchen wird Mikrohärte eingesetzt?
Normen zu Mikrohärte
- ISO 6507-1
- ASTM E384
- ISO 4516
- ISO 2639
Prüfbedingungen für Mikrohärte
- Laden
- Typischerweise 10 gf – 1 kgf; entsprechend der Anwendung ausgewählt
- Eindringkörper
- Vickers oder Knoop
- Einrückungsabstand
- Der Abstand zwischen den Vertiefungen darf den in der Norm festgelegten Mindestwert nicht unterschreiten
- Oberfläche
- Metallografisches Polieren ist obligatorisch
Prüfgerät für Mikrohärte
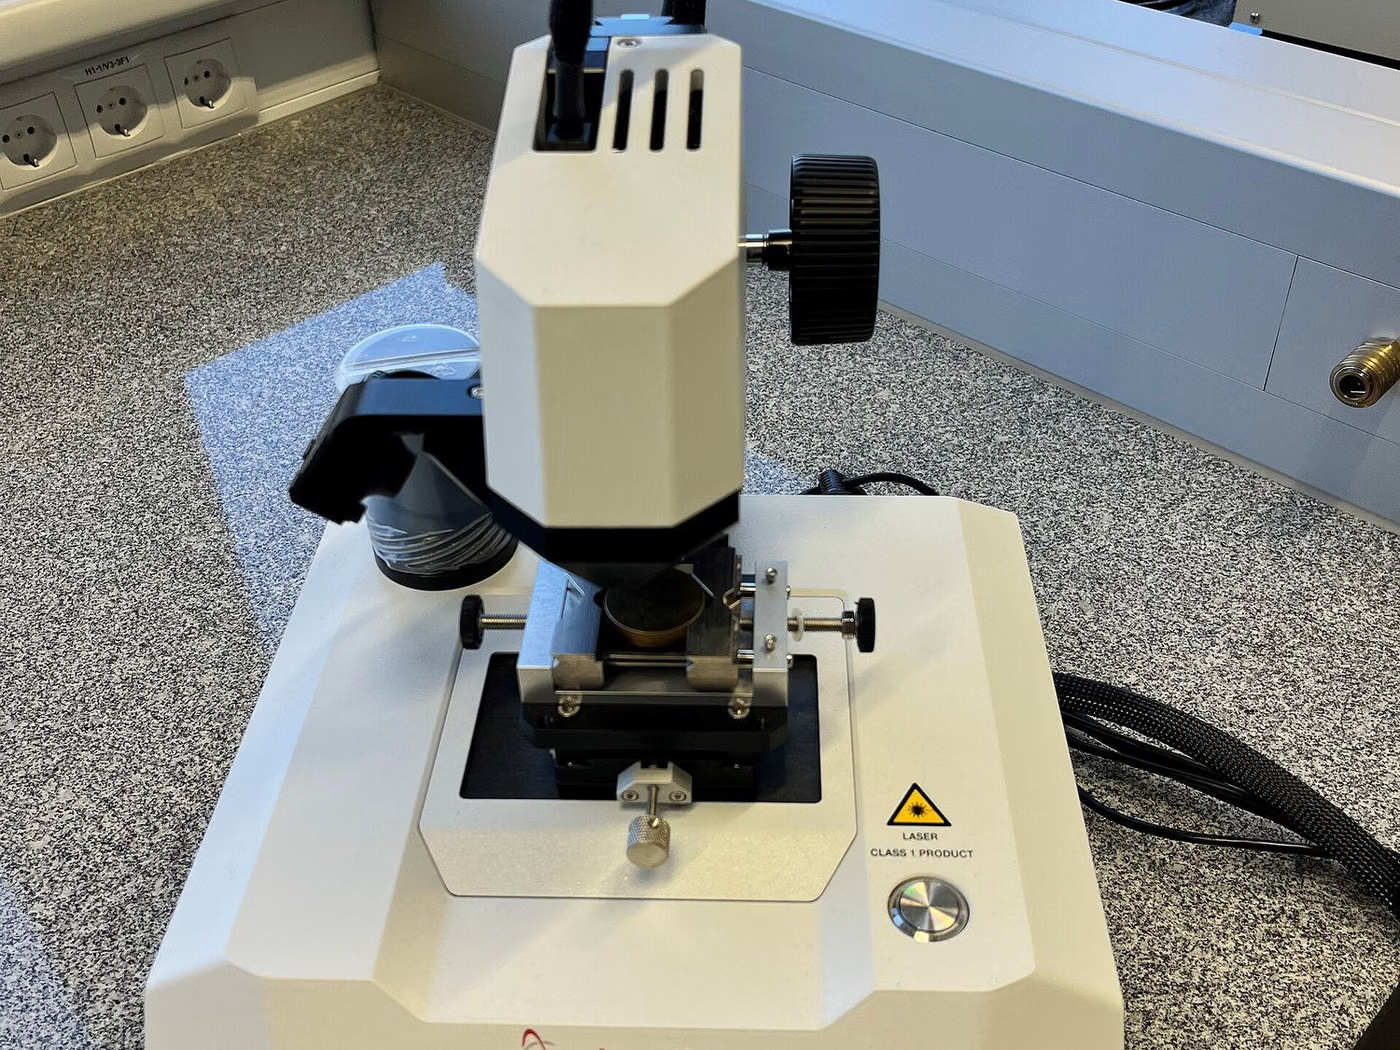
- Mikrohärtemaschine
- Automatisches Bühnen- und Eindruckerkennungssystem
- Probenvorbereitungslinie
- Referenzblöcke
Probenanforderungen für Mikrohärte
- Es muss ein Querschnitt genommen und montiert werden
- Beim Polieren darf keine Verformungsschicht entstehen
- Für das Härteprofil ist eine Messlinie von der Oberfläche nach innen einzuplanen
Dauer von Mikrohärte
Die Maße sind kurz; Zusammen mit der Probenvorbereitung und der Profilmessung dauert eine Probe in der Regel einen halben Arbeitstag.
Ablauf von Mikrohärte
- 1Ein Probenabschnitt wird entnommen, montiert und poliert.
- 2Die Maschine wird mit Referenzblöcken verifiziert.
- 3Die für die Anwendung geeignete Last und der Eindringkörper werden ausgewählt.
- 4In definierten Abständen werden von der Oberfläche nach innen Vertiefungen angebracht.
- 5Die Diagonalen jedes Eindrucks werden gemessen und die Härte berechnet.
- 6Es wird ein Härte-Tiefen-Profil aufgezeichnet.
Annahmekriterien für Mikrohärte
Als Akzeptanzkriterium wird im Allgemeinen die Tiefe definiert, bei der ein bestimmter Härtewert erreicht wird (z. B. Einsatzhärtetiefe).
Auswertung der Ergebnisse
Die Härte-Tiefen-Kurve wird mit dem Schwellenwert in der Spezifikation verglichen. Zu nahe beieinander liegende Einrückungen sind ungültig.
Prüfbericht zu Mikrohärte
- Standard angewendet
- Belastung, Eindringkörper und Eindringabstand
- Messorte und Tiefen
- Härtewerte und Profildiagramm
- Berechnete Einhärtetiefe
Akkreditierung
EUROLAB verfügt über eine international anerkannte Akkreditierung, die von Akkreditierungsstellen erhalten wurde, die Vertragspartei der multilateralen Anerkennungsvereinbarungen IAF und ILAC sind, gemäß ISO/IEC 17025 für Labortests, ISO/IEC 17020 für Inspektion und Überwachung sowie ISO/IEC 17021-1 und ISO/IEC 17065 für System- und Produktzertifizierung. Diese Kette stellt sicher, dass die ausgestellten Berichte und Zertifikate weltweit akzeptiert werden.
Ob dieser Test im akkreditierten Rahmen angeboten werden kann, hängt von Ihrem Produkt und der angewandten Norm ab; Da die Akkreditierung methodenbasiert erfolgt, wird der Umfang bereits im Angebotsstadium schriftlich bestätigt.
Geltungsbereich und BerechtigungenVerwandte Vorschriften
- Spezifikationen zur Wärmebehandlung und Oberflächenbehandlung
Mekanik Testler — Was umfasst dieser Prüfbereich?
Der folgende Abschnitt beschreibt das Gebiet, zu dem der Test Mikrohärte gehört; die Bedingungen und Abnahmekriterien dieses konkreten Tests stehen in den obigen Abschnitten. Der für Ihr Produkt spezifische Umfang wird schriftlich im Angebotsstadium festgelegt.
Mechanische Prüfungen messen, wie sich ein Werkstoff oder ein Bauteil unter Krafteinwirkung verhält. Die Familie reicht von statischer Belastung (Zug, Druck, Biegung) über zeitabhängiges Verhalten (Ermüdung, Kriechen) bis zu Härte und Verschleiß sowie Bruchzähigkeit.
Das gemeinsame Merkmal dieser Prüfungen ist, dass das Ergebnis als WERKSTOFFEIGENSCHAFT ausgewiesen wird. Streckgrenze oder Härte sind keine Konformitätsentscheidung; sie sind Zahlenwerte, mit denen Konstruktion und Produktnorm verglichen werden. Mechanische Prüfberichte sind daher meist Eingangsgröße für eine technische Entscheidung und nicht für eine Produktzulassung — Werkstoffauswahl, Sicherheitsfaktor, Lebensdauervorhersage.
Die Unterscheidung zwischen statischem und dynamischem Verhalten ist der Schlüssel zum Verständnis des Bereichs. Ein Bauteil kann unter statischer Last völlig unbelastet erscheinen und dennoch unter wiederholter Belastung brechen; der Ermüdungsbruch tritt bei Spannungen weit unter der Streckgrenze auf und gibt keine Vorwarnung. Bei rotierenden, schwingenden oder zyklisch belasteten Bauteilen ist eine Zugprüfung allein daher kein ausreichender Nachweis.
Die Prüfbedingungen bestimmen das Ergebnis, und dies ist entscheidend für die Lesbarkeit des Berichts: Probengeometrie, Belastungsgeschwindigkeit, Temperatur, Konditionierung und Einspannanordnung. Derselbe Werkstoff liefert unter unterschiedlichen Bedingungen unterschiedliche Werte. Bei Kunststoffen ist der Geschwindigkeitseffekt sehr ausgeprägt, bei Metallen der Temperatureffekt; bei Verbundwerkstoffen verändert die Probenausrichtung das Ergebnis vollständig.
Härte ist die am häufigsten missbrauchte Messgröße in diesem Bereich. Da sie schnell, nahezu zerstörungsfrei und kostengünstig ist, wird sie oft anstelle der Festigkeit verwendet. Umrechnungstabellen von Härte zu Festigkeit existieren, sind aber NÄHERUNGSWEISE und hängen von der Werkstoffgruppe ab; sie als einziges Beweismittel bei der Werkstoffabnahme zu verwenden, ist falsch.
Der Bereich der Bruchmechanik erfordert eine besondere Kompetenz. Messungen der Bruchzähigkeit und der Ermüdungsrisswachstumsrate ermöglichen es zu berechnen, wie lange eine rissbehaftete Struktur hält; sie sind die Grundlage schadenstoleranter Auslegung in Bereichen wie Druckgeräten, Flugzeugstrukturen und Rohrleitungen.
Methodengruppen in diesem Bereich
Statische Prüfungen
Zug, Druck, Biegung, Scherung und Torsion. Streckgrenze und Zugfestigkeit, Dehnung und Elastizitätsmodul werden ermittelt.
Kerbschlagprüfungen
Charpy- und Izod-Kerbschlagbiegeversuch; das Sprödbruch-Zäh-Übergangsverhalten des Werkstoffs wird temperaturabhängig ermittelt.
Härte
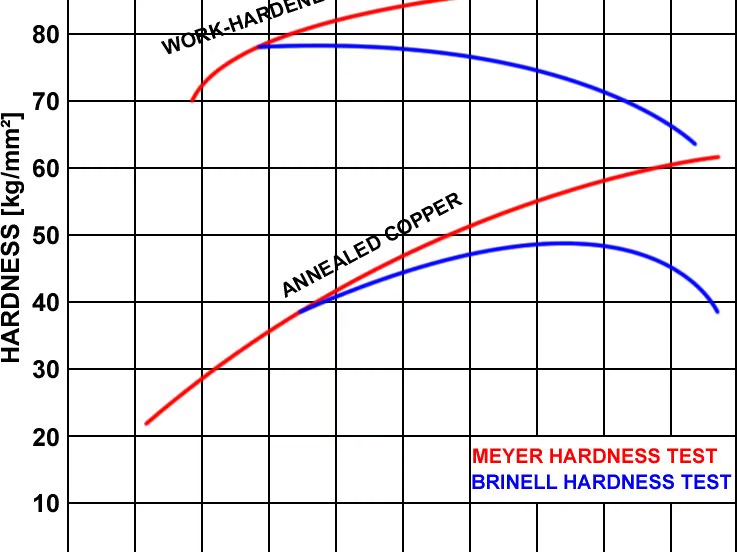
Brinell, Vickers, Rockwell, Shore und Mikrohärte. Wertvoll für die Tiefe der Oberflächenbehandlung und lokale Festigkeitsunterschiede.
Ermüdung
Kraft- und dehnungsgesteuerte axiale Ermüdung, Biegeermüdung; Wöhlerkurven (S-N) und Dauerfestigkeitsgrenze.
Kriechen und Spannungsrelaxation
Verhalten unter Langzeitbelastung bei hoher Temperatur; entscheidend für Werkstoffe von Kesseln, Turbinen und Druckgeräten.
Bruchmechanik
Ebene-Dehnung-Bruchzähigkeit, J-Integral, CTOD und Ermüdungsrisswachstumsrate.
Verschleiß und Reibung
Taber- und Drehtrommel-Abrasion, Reibungskoeffizientenmessungen.
Häufig verwechselt in diesem Bereich
- Die Berechnung der Festigkeit aus der Härte ist näherungsweise; sie kann nicht als alleiniger Nachweis bei der Werkstoffabnahme verwendet werden.
- Ausreichende statische Festigkeit belegt nicht die Ermüdungsfestigkeit; ein zyklisch belastetes Bauteil erfordert eine gesonderte Prüfung.
- Wird die Prüfgeschwindigkeit und -temperatur nicht angegeben, ist das Ergebnis nicht vergleichbar — insbesondere bei Polymeren und Verbundwerkstoffen.
- Ein Prüfkörper und das tatsächliche Bauteil liefern möglicherweise nicht denselben Wert; Formfließrichtung, Bindenähte und Unterschiede in der Oberflächenbehandlung wirken sich alle aus.
- Ein für einen Verbundwerkstoff angegebener Festigkeitswert ist ohne Angabe der Probenorientierung bedeutungslos.
- Die ASTM- und ISO-Gegenstücke messen dieselbe Größe, verwenden aber unterschiedliche Probengeometrien; die Ergebnisse gelten nicht als direkt gleichwertig.
Welche Entscheidungen diese Ergebnisse unterstützen
- Konstruktionsverifikation und Werkstoffauswahl
- Wareneingangskontrolle und Lieferantenfreigabe
- Erfüllung der mechanischen Anforderungen der Produktnorm
- Fehleranalyse, Lebensdauervorhersage und Schadenstoleranzberechnung
- Verifizierung von Wärmebehandlungs- und Oberflächenbehandlungsprozessen
Verwandte Tests
Häufige Fragen zu Mikrohärte
Nach welchem Standard ist Mikrohärte hergestellt?
Mikrohärte wird im Bereich ISO 6507-1, ASTM E384, ISO 4516 und ISO 2639 ausgeführt. Die anzuwendenden Grenzwerte und Akzeptanzkriterien sind in der Produktnorm festgelegt; Die für Ihr Produkt gültige Version wird im Angebotsstadium schriftlich bestätigt.
Für welche Produkte gilt Mikrohärte?
Wird hauptsächlich auf Oberflächengehärtete Teile, Kaplamalar, Schweiß- und Wärmeeinflusszone, Mikrostrukturelle Phasen und Kleine Präzisionskomponenten angewendet. Ob Ihr Produkt in den Geltungsbereich fällt, wird anhand der technischen Spezifikationen und des Verwendungszwecks festgestellt.
Unter welchen Bedingungen wird Mikrohärte durchgeführt?
Die bestimmenden Parameter sind: Laden — Typischerweise 10 gf – 1 kgf; entsprechend der Anwendung ausgewählt, Eindringkörper — Vickers oder Knoop und Einrückungsabstand — Der Abstand zwischen den Vertiefungen darf den in der Norm festgelegten Mindestwert nicht unterschreiten. Die vollständigen Bedingungen finden Sie im Abschnitt „Testbedingungen“ auf der Seite und variieren je nach Produktstandard.
Welche Art von Beispiel wird für Mikrohärte benötigt?
Es muss ein Querschnitt genommen und montiert werden, Beim Polieren darf keine Verformungsschicht entstehen und Für das Härteprofil ist eine Messlinie von der Oberfläche nach innen einzuplanen. Die Anzahl der Proben richtet sich nach der Produktnorm und dem zu meldenden Umfang.
Wie lange dauert Mikrohärte?
Die Maße sind kurz; Zusammen mit der Probenvorbereitung und der Profilmessung dauert eine Probe in der Regel einen halben Arbeitstag. Diese Dauer gehört zum Experiment selbst; Probenvorbereitung, Warteschlangen und Berichterstellung werden ebenfalls bewertet. Im Angebot finden Sie einen realistischen Zeitplan für Ihr Produkt.
Wie heißt das Mikrohärte-Ergebnis „angemessen“?
Als Akzeptanzkriterium wird im Allgemeinen die Tiefe definiert, bei der ein bestimmter Härtewert erreicht wird (z. B. Einsatzhärtetiefe).