
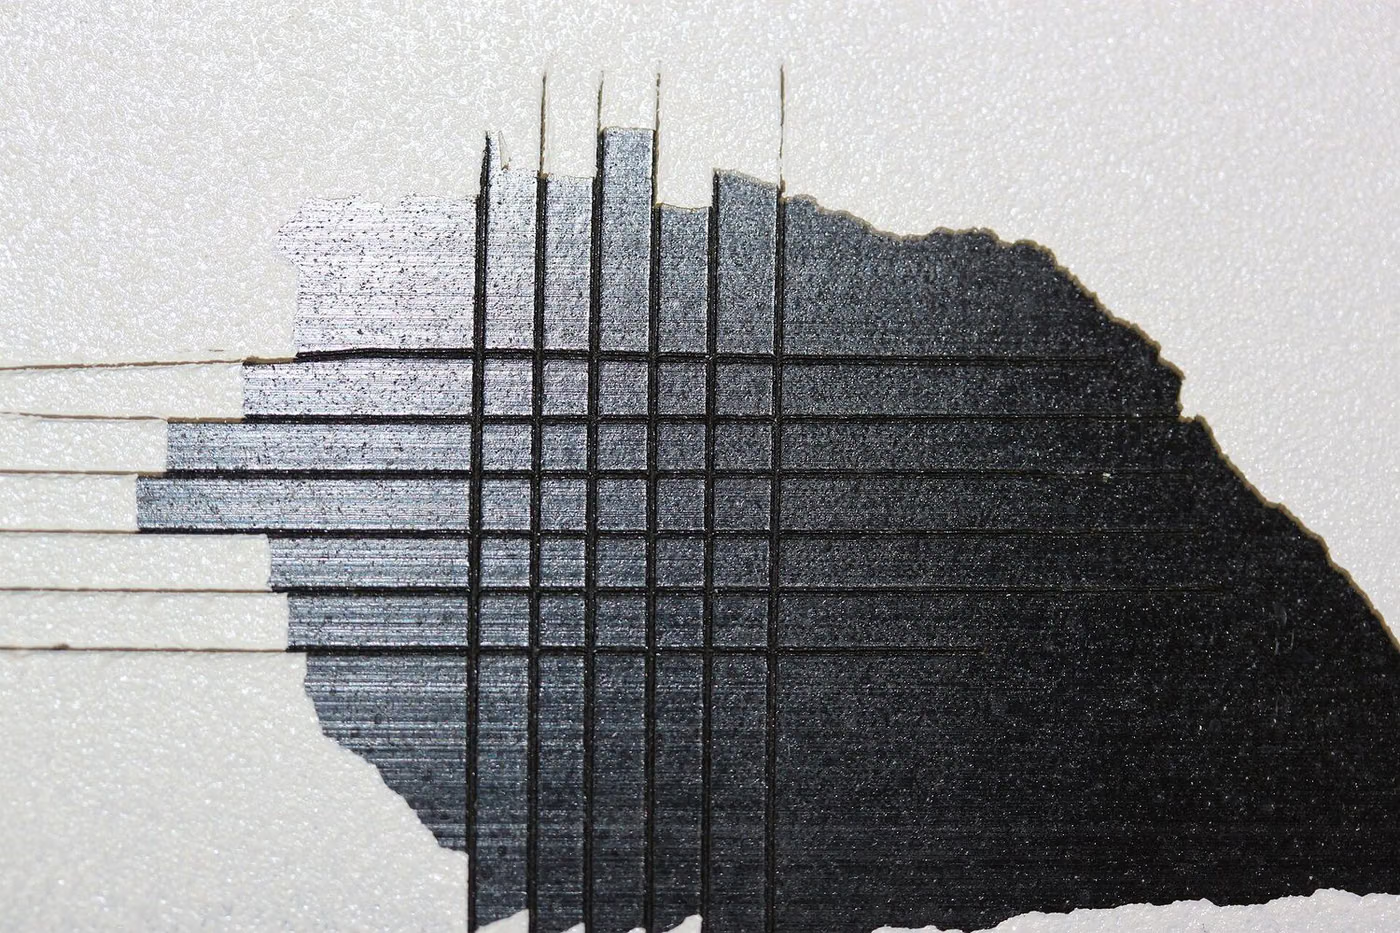
Cross Cut Adhesion是什麼?
在劃格測試中,用特殊的刀具或刀片在兩個相互垂直的方向上切割塗層以形成正方形。將膠帶貼到切割區域並拉下,透過與標準的視覺比例進行比較來對被拉起的方塊的比例進行分類。
Cross Cut Adhesion的目的
目的是快速、實用地評估塗層對基材的附著力品質。如果附著力不足,塗層的所有其他性能都毫無意義:保護在塗層剝離的那一刻就結束了。
Cross Cut Adhesion適用於哪些產品?
- 塗漆的金屬和木材表面
- 粉末塗料
- 汽車漆系統
- 工業防護塗料
- 建築塗料
Cross Cut Adhesion應用於哪些行業?
與Cross Cut Adhesion相關的標準
- ISO 2409(油漆和清漆 — 劃格測試)
- ASTM D3359(透過膠帶測試測量附著力)
- ISO 16276-2(防護塗料系統的附著力評估)
- ISO 12944(鋼結構防護塗料系統)
Cross Cut Adhesion的測試條件
- 切割範圍
- 標準中根據塗層厚度定義的範圍
- Kesici
- 單刃或多刃銑刀
- Bant
- 具有標準定義黏性的膠帶
- 分類
- 基於盾構比例的標準視覺尺度
Cross Cut Adhesion的測試設備
- 橫切刀和模板
- 標準膠帶
- 軟刷
- 放大鏡或體視顯微鏡
- 塗層測厚儀
Cross Cut Adhesion的樣品要求
- 必須取樣以代表批次或生產運作。
- 必須說明樣品描述、材料類型和生產方向(如果有)。
- 要應用的標準和任何客戶規範必須與樣品一起提供。
- 測試可能具有破壞性;所需樣品數量必須提前確認。
- 在運送過程中必須保護將要測試的表面。
Cross Cut Adhesion的測試時程
測試需要幾分鐘;在此之前加上等待塗層完全固化的時間。
Cross Cut Adhesion的測試程序
- 1測量塗層厚度並選擇適當的切割間距。
- 2將表面清潔並放置在平坦的表面上。
- 3沿著兩個相互垂直的方向進行切割。
- 4用軟刷清潔切割區域。
- 5將膠帶壓在切割區域上並貼上。
- 6膠帶以標準中定義的角度和速度拉下。
- 7透過與視覺尺度的比較來對抬起的方塊的比例進行分類。
Cross Cut Adhesion的允收準則
方法標準定義了測試的執行方式,而不是結果必須是什麼。驗收限值來自材料或產品標準、客戶規範或相關法規;因此,本頁並未給出數字限制。
結果評估
結果按照標準的視覺尺度作為一個類別給出。塗層規格或項目決定了可接受的等級。在厚塗層中,未到達基材的切口會使結果無效。
Cross Cut Adhesion測試報告
- 樣品描述、材料/產品資訊和批次號碼(如果有)
- 樣品製備方法與條件
- 適用的標準和測試條件
- 使用的儀器和校準狀態
- 測量結果和單位
- 測量不確定度(如果需要)
- A statement that the result applies only to the specimen submitted for testing
認證
EUROLAB 擁有 IAF 和 ILAC 多邊認可安排締約方認證機構獲得的國際認可認證,根據 ISO/IEC 17025 實驗室測試、ISO/IEC 17020 檢查和監督以及 ISO/IEC 17021-1 和 ISO/IEC 17065 系統和產品認證。該鏈條確保所發布的報告和證書在全球範圍內得到接受。
是否可以在認可範圍內提供此測試取決於您的產品和所採用的標準;由於認證是基於方法的,因此範圍在報價階段以書面形式確認。
範圍和授權相關規定
- 根據產品系列應用統一標準
- EU 765/2008(市場監督與認證架構)
- 相關產品法規與客戶規範
塗料與塗層測試 — 此測試領域涵蓋哪些內容?
以下段落說明 Cross Cut Adhesion 測試所屬的領域;此測試本身的條件與允收標準列於上方各節。您產品專屬的範圍將在報價階段以書面確認。
涂料及涂层测试测量涂层对表面的附着力、机械耐久性及对环境影响的抵抗力。由于涂层是薄薄一层,结果既取决于材料本身,也取决于施工质量;同一种涂料在不同的表面处理下会产生截然不同的结果。
这种双重依赖是该领域最重要的认知。涂层失效通常不是源于涂料本身,而是源于表面处理:油污残留、粗糙度不足、氧化层或潮气。因此涂层测试不仅评估产品本身,也评估工艺过程,测试结果被用于工艺控制。
涂层厚度是该领域中反覆出现的变数。许多强度测试结果都与厚度直接相关;较薄的区域往往会成为腐蚀的起点。因此,除了其他测试外,厚度测量结果也会例行性地列入报告,且通常会从多个点进行测量——特别是在复杂几何形状中,边缘和角落处的厚度往往会变薄。
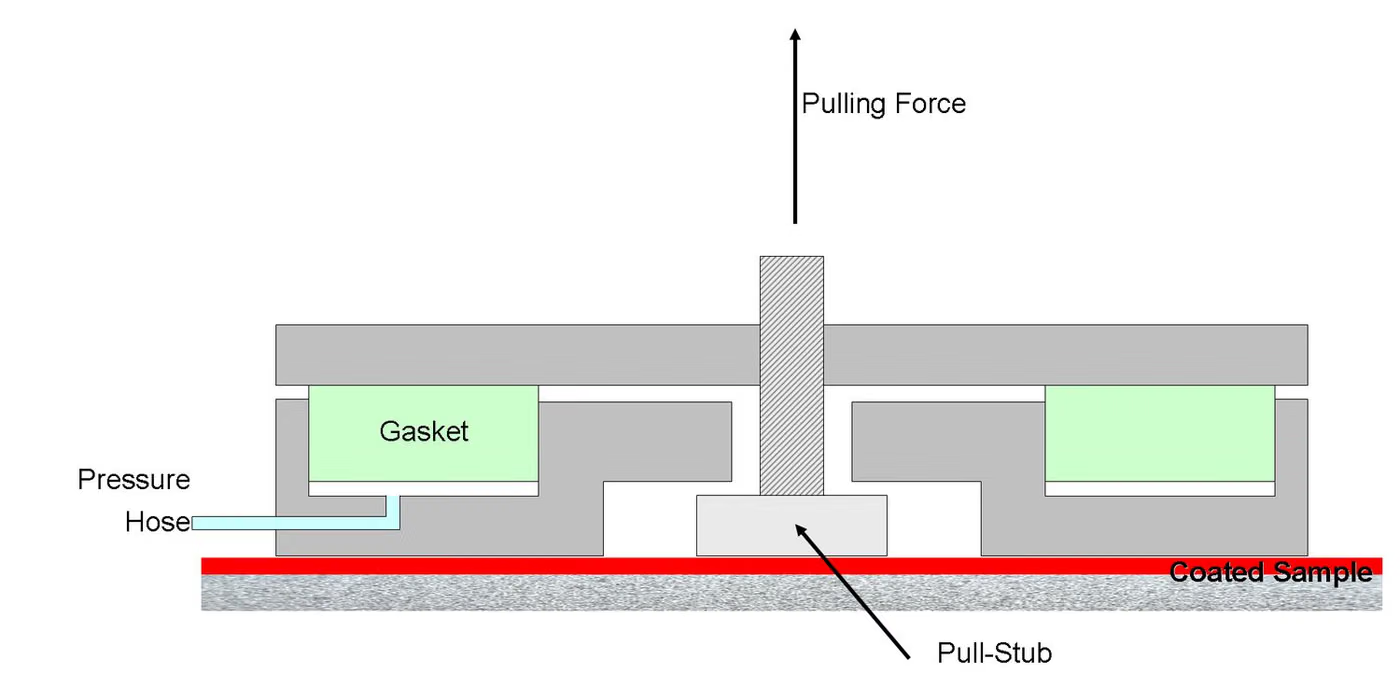
在黏著性测试方面,通常采用三种方法,每种方法所提供的资讯各不相同。胶带测试虽快速且适合现场应用,但仅为粗略的测量方式。刮痕测试则能显示各层交界处的行为表现。至於拉脱(pull-off)法,则能产生数值化的抗拉强度值,是最适合作为比较依据的方法。
在机械方面,会测量韧性(心轴弯曲)、抗冲击性、硬度、耐磨性及抗石击性。抗石击性在汽车领域具有特殊地位:其模拟真实路况下,砾石颗粒撞击涂层的情形,并根据涂层是否仍能持续保护底层金属来评估结果。
在外观方面,亮度和色差会以数值方式进行监测。颜色并非凭肉眼判断,而是透过色差仪进行评估,并以数值表示色差;这使得不同批次及不同供应商之间的比较成为可能。
在耐久性测试方面,会施加加速老化(氙弧、紫外线萤光灯)、湿度、凝结及盐雾等条件。测试结果将依据起泡、锈蚀、刮痕扩散及附着力丧失等评量指标进行评估;这些指标在各自的标准中均有明确定义,且报告中应明确注明采用了哪一项指标。
在粉末涂装、电泳涂装等工业工艺中,固化周期(温度与时间)是决定结果的关键。固化不足的涂层外观良好,但化学耐受性和附着力较差;因此炉温曲线测量是涂层质量控制的一部分。
此領域的方法群組
厚度
干膜厚度测量(磁性法及非磁性法);多点测量及分布评估。
附着力
胶带试验、划格试验及拉拔附着力。
机械强度
轴棒弯曲柔韧性、快速变形(冲击)、铅笔硬度及划痕硬度、泰伯耐磨、石击试验。
外观
光泽度测量、色差计算、橘皮纹及表面缺陷评估。
环境耐久性
盐雾、湿度、凝露、氙弧及荧光紫外老化、耐化学品及耐污渍性。
评估等级
起泡、锈蚀程度、划痕扩展及附着力损失等级。
此領域常見混淆之處
- 涂层效果取决于表面处理;即使涂料本身质量良好,若处理不当,结果仍会不佳。
- 未报告厚度的耐久性结果无法进行比较。
- 胶带试验是一种粗略的评级方法;数值比较须采用拉拔法。
- 颜色不能凭肉眼判断;须进行数值化色差测量。
- 未说明评估等级标准的老化结果无法解读。
- 若固化周期不完整,涂层外观良好但耐久性差;炉温曲线是质量控制的一部分。
這些結果支持哪些決策
- 涂料体系认可及供应商选择
- 涂装线工艺控制及批次验收
- 支持户外及汽车耐久性声明
- 检测表面处理引起的缺陷
- 逐批次监控颜色及光泽一致性
相關測試
關於Cross Cut Adhesion的常見問題
它也適用於厚塗層嗎?
超過一定厚度,橫切無法給出可靠的結果;在這種情況下,優選採用拉脫法。
結果是數字嗎?
不,它是作為一個類別給出的(例如 ISO 2409 中的 0-5)。如果需要數值黏合強度,則必須進行拉脫測試。