
Hasar Analizi (Failure Analysis) Nedir?
Hasar analizi, hasara uğramış bir bileşenin görsel muayene, kırılma yüzeyi (fraktografi), metalografi, kimyasal analiz, sertlik ve mekanik deneylerle sistematik olarak incelendiği; hasar mekanizmasının ve kök nedeninin belirlendiği çalışmadır.
Hasar Analizi (Failure Analysis) Amacı
Amaç, hasarın mekanizmasını (yorulma, aşırı yük, korozyon, gerilmeli korozyon çatlaması, sürünme, gevrek kırılma) ve kök nedenini belirleyerek tekrarını önleyecek düzeltici faaliyeti tanımlamaktır.
Hasar Analizi (Failure Analysis) Hangi Ürünlere Uygulanır?
- Kırılan makine elemanları
- Hasarlı kaynaklı birleşimler
- Korozyona uğramış boru ve ekipman
- Erken hasar gören bağlantı elemanları
Hasar Analizi (Failure Analysis) Hangi Sektörlerde Kullanılır?
Hasar Analizi (Failure Analysis) İçin İlgili Standartlar
- ASTM E2332 (fraktografi rehberi)
- ASTM E3 / E407 (metalografi)
- ISO 6892 / ISO 148 (mekanik deneyler)
- ASTM E415 / ISO 11885 (kimyasal analiz)
Hasar Analizi (Failure Analysis) Koşulları
- Adım 1
- Belge toplama: servis koşulları, yükleme geçmişi, imalat kayıtları
- Adım 2
- Tahribatsız görsel ve stereo muayene; kırılma yüzeyi korunur
- Adım 3
- Fraktografi (stereo ve SEM), metalografi, kimyasal analiz
- Adım 4
- Mekanik ve sertlik deneyleri; gerekiyorsa gerilme analizi
Hasar Analizi (Failure Analysis) Cihazı
- Stereo mikroskop ve dijital görüntüleme
- Taramalı elektron mikroskobu (SEM/EDS)
- Metalografi hazırlama hattı
- Kimyasal analiz ve mekanik deney donanımı
Hasar Analizi (Failure Analysis) İçin Numune Gereksinimleri
- Kırılma yüzeyi temizlenmemeli veya birbirine değdirilmemeli
- Parça olduğu gibi, tüm kırık parçalarla birlikte gönderilmeli
- Servis koşulları ve hasar geçmişi belgelenmeli
- Karşılaştırma için hasar görmemiş referans parça yararlıdır
Hasar Analizi (Failure Analysis) Süresi
Kapsama bağlı olarak 2–6 hafta.
Hasar Analizi (Failure Analysis) Prosedürü
- 1Hasar geçmişi ve servis koşulları toplanır.
- 2Parça tahribatsız olarak muayene edilir ve belgelenir.
- 3Kırılma yüzeyi fraktografik olarak incelenir.
- 4Metalografi, kimyasal analiz ve mekanik deneyler yürütülür.
- 5Hasar mekanizması belirlenir.
- 6Kök neden ve düzeltici faaliyet önerileri raporlanır.
Hasar Analizi (Failure Analysis) Kabul Kriterleri
Hasar analizi bir uygunluk deneyi değildir; sonucu geçti/kaldı değil, belirlenen hasar mekanizması ve kök nedendir.
Sonuçların Değerlendirilmesi
Kırılma yüzeyinin temizlenmesi veya parçaların birbirine değdirilmesi en değerli kanıtı yok eder. Tek bir bulgudan kök nedene atlamak yaygın hatadır; mekanizma birden çok bağımsız bulguyla desteklenmelidir.
Hasar Analizi (Failure Analysis) Raporu
- Hasar geçmişi ve servis koşulları
- Görsel ve fraktografik bulgular
- Metalografi, kimyasal ve mekanik sonuçlar
- Hasar mekanizması
- Kök neden değerlendirmesi ve öneriler
Akreditasyon
EUROLAB; laboratuvar deneylerinde ISO/IEC 17025, muayene ve gözetimde ISO/IEC 17020, sistem ve ürün belgelendirmesinde ISO/IEC 17021-1 ve ISO/IEC 17065 kapsamlarında, IAF ve ILAC çok taraflı tanınma anlaşmalarına taraf akreditasyon kuruluşlarından alınmış uluslararası tanınan akreditasyona sahiptir. Bu zincir, düzenlenen rapor ve belgelerin dünya genelinde kabul görmesini sağlar.
Bu testin akredite kapsamda sunulup sunulamayacağı ürününüze ve uygulanacak standarda göre değişir; akreditasyon metot bazında olduğu için kapsam teklif aşamasında yazılı olarak teyit edilir.
Kapsam ve yetkilerİlgili Mevzuat
- Ürün standartları ve imalat şartnameleri
Metal ve Metalurji Testleri — Bu Deney Alanı Ne Yapar?
Aşağıdaki bölüm Failure Analysis deneyinin ait olduğu alanı anlatır; bu deneyin kendi koşulları ve kabul ölçütleri yukarıdaki bölümlerde yer alır. Ürününüze özgü kapsam teklif aşamasında yazılı olarak netleştirilir.
Metal ve metalurji deneyleri, bir metalin ya da kaynaklı bağlantının taşıyabileceği yükü, kırılma davranışını ve iç yapısını belirler. Bu ailenin çıktısı çoğu zaman ürünün kendisi hakkında değil MALZEMENİN kimliği hakkındadır: çelik gerçekten beyan edilen sınıfta mı, kaynak dikişi tasarımın beklediği dayanımı veriyor mu, dökümde kabul edilemez bir iç kusur var mı?
Alanın pratik önemi, bir metal parçanın arızasının nadiren kademeli olmasından gelir. Bir plastik parça deforme olur, eskir, çatlar ve genellikle uyarı verir. Bir kaynak dikişi ya da bağlantı elemanı ise çoğu zaman uyarısız kopar — özellikle yorulma ve gevrek kırılma söz konusuysa. Bu yüzden basınçlı ekipman, kaldırma donanımı, yapı çeliği ve boru hattı gibi alanlarda malzeme deneyleri tasarımın değil MEVZUATIN gereğidir.
Aile üç yöntem grubunu birleştirir ve üçü farklı sorulara yanıt verir. Mekanik deneyler malzemenin yük altındaki davranışını sayısallaştırır. Tahribatsız muayene parçayı bozmadan kusur arar. Metalografi ve kimyasal analiz ise malzemenin neden o davranışı gösterdiğini açıklar — tane yapısı, faz dağılımı, inklüzyon içeriği ve alaşım bileşimi üzerinden.
Bu deneylerin kabul ölçütü neredeyse hiçbir zaman deney standardından gelmez ve bu, alanı anlamanın anahtarıdır. Deney standardı ölçümün nasıl yapılacağını söyler; kabul edilebilir değerler ürün standardından, malzeme sınıfından ya da imalat kodundan gelir. ISO 6892-1 çekme deneyini nasıl yapacağınızı anlatır; o çeliğin kaç MPa akma dayanımı vermesi gerektiğini EN 10025 söyler. Bir rapor okunurken hangi ürün standardına göre değerlendirildiği esastır.
Numune alma bu alanda sonucun ayrılmaz parçasıdır. Aynı dökümden alınan iki numune, alındığı yön ve konuma göre farklı değer verebilir; haddelenmiş üründe hadde yönüne paralel ve dik numuneler farklı sonuç üretir. Bu yüzden ürün standartları numune alma konumunu ve yönünü ayrıca düzenler ve rapor bunu belgelemek zorundadır.
Bu alanın yöntem grupları
Mekanik deneyler
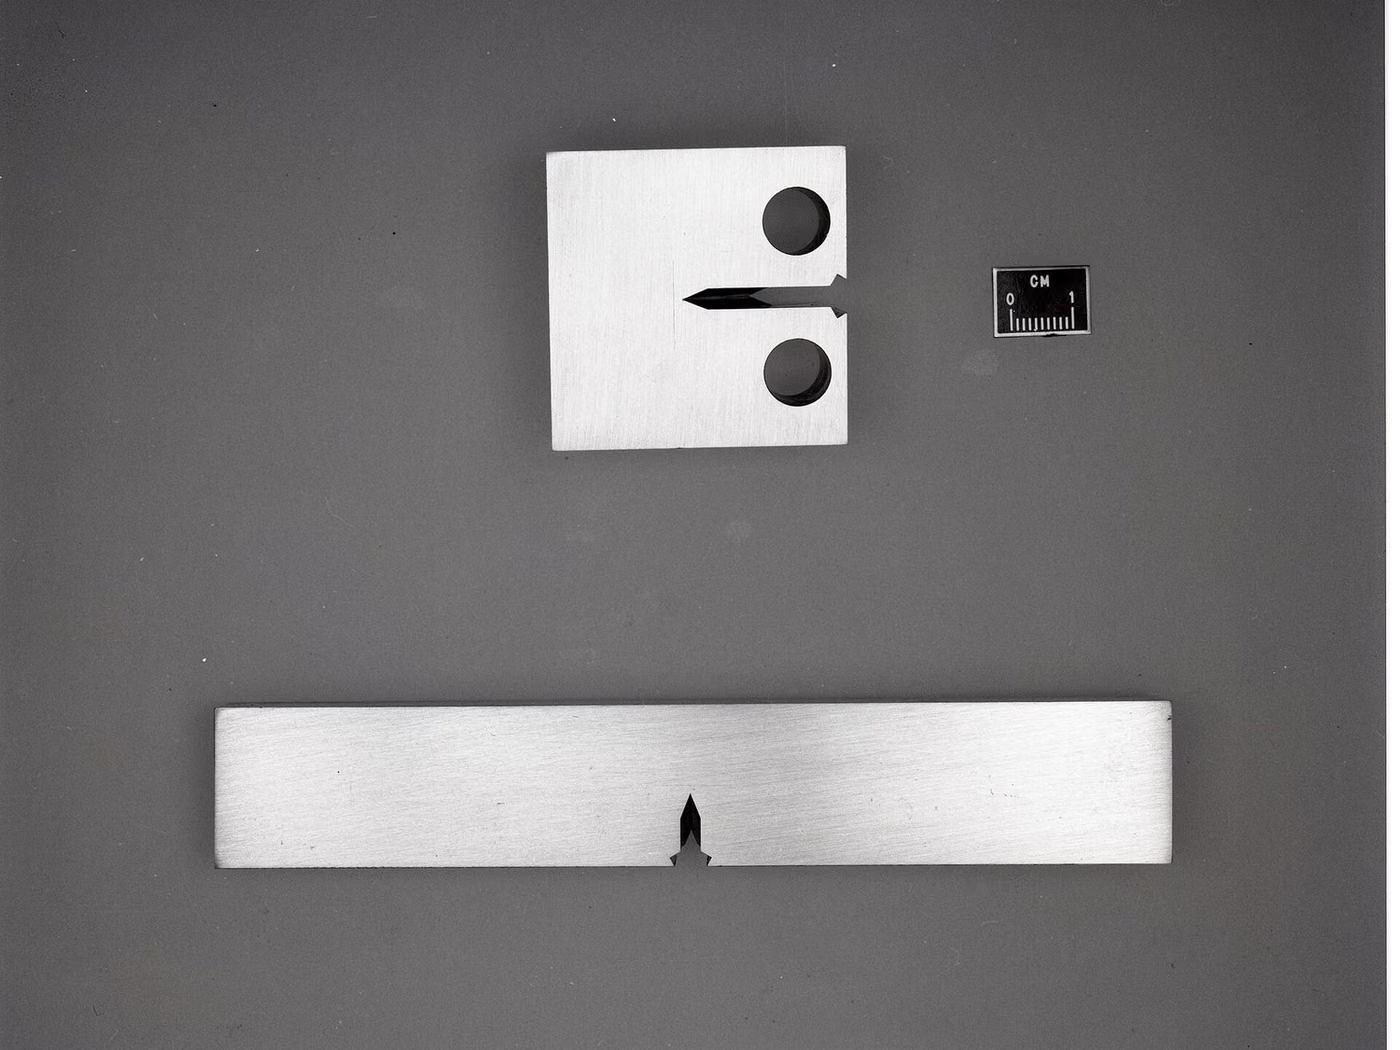
Çekme, basma, eğme, çentik darbe (Charpy), sertlik (Brinell, Vickers, Rockwell), yorulma, sünme ve kırılma tokluğu. Malzemenin yük altındaki davranışını sayısal olarak verir.
Tahribatsız muayene
Radyografi, ultrasonik muayene, penetrant, manyetik parçacık ve görsel muayene. Parçayı bozmadan yüzey ve iç kusurları arar; kaynaklı imalatın vazgeçilmez adımıdır.
Metalografi
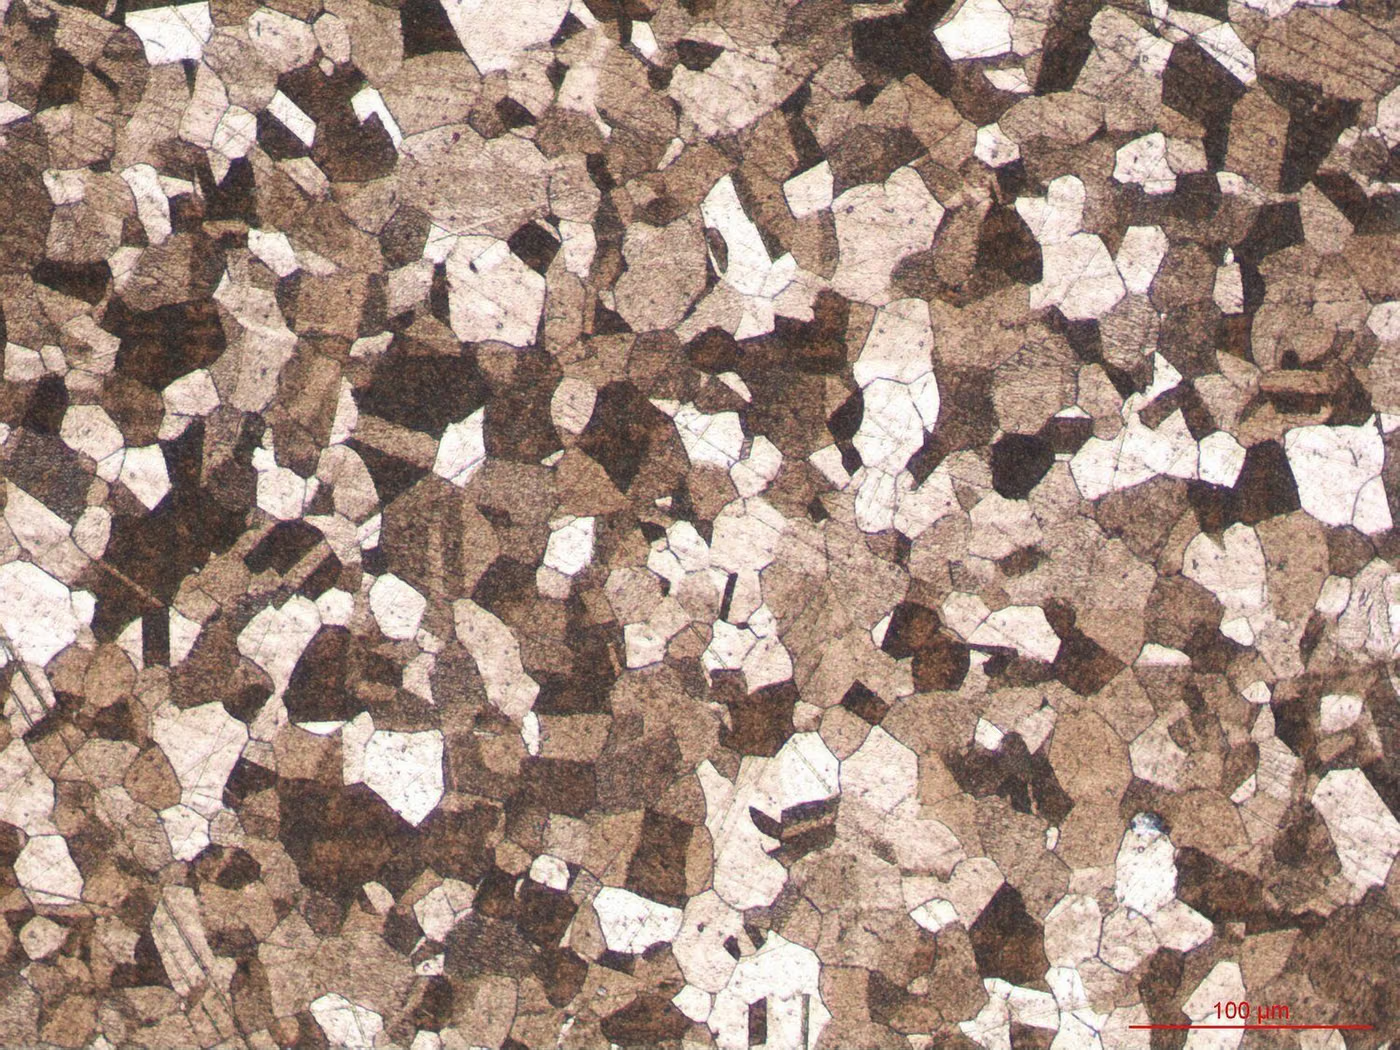
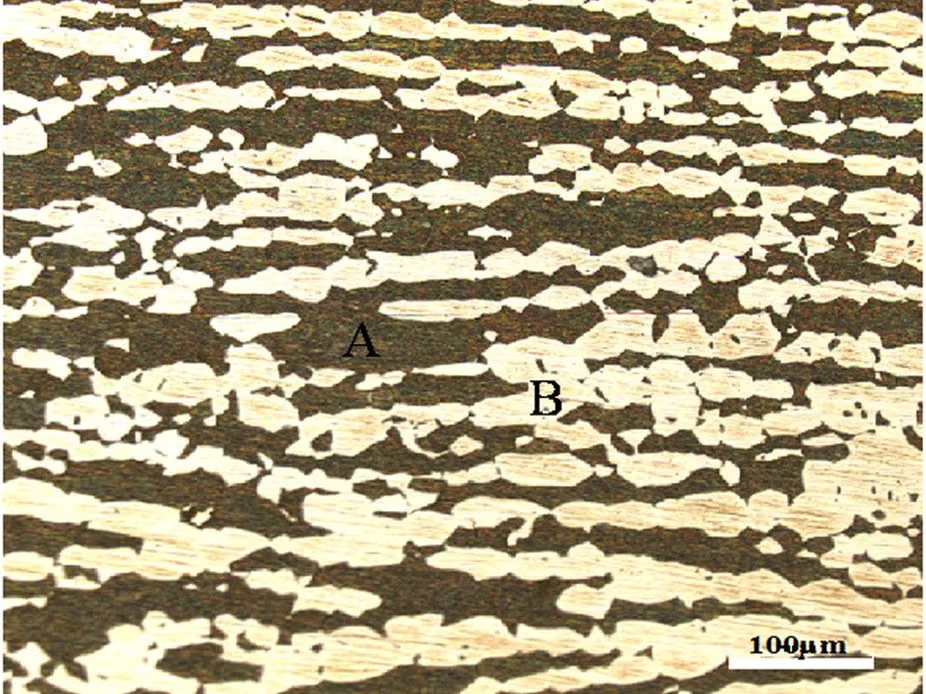
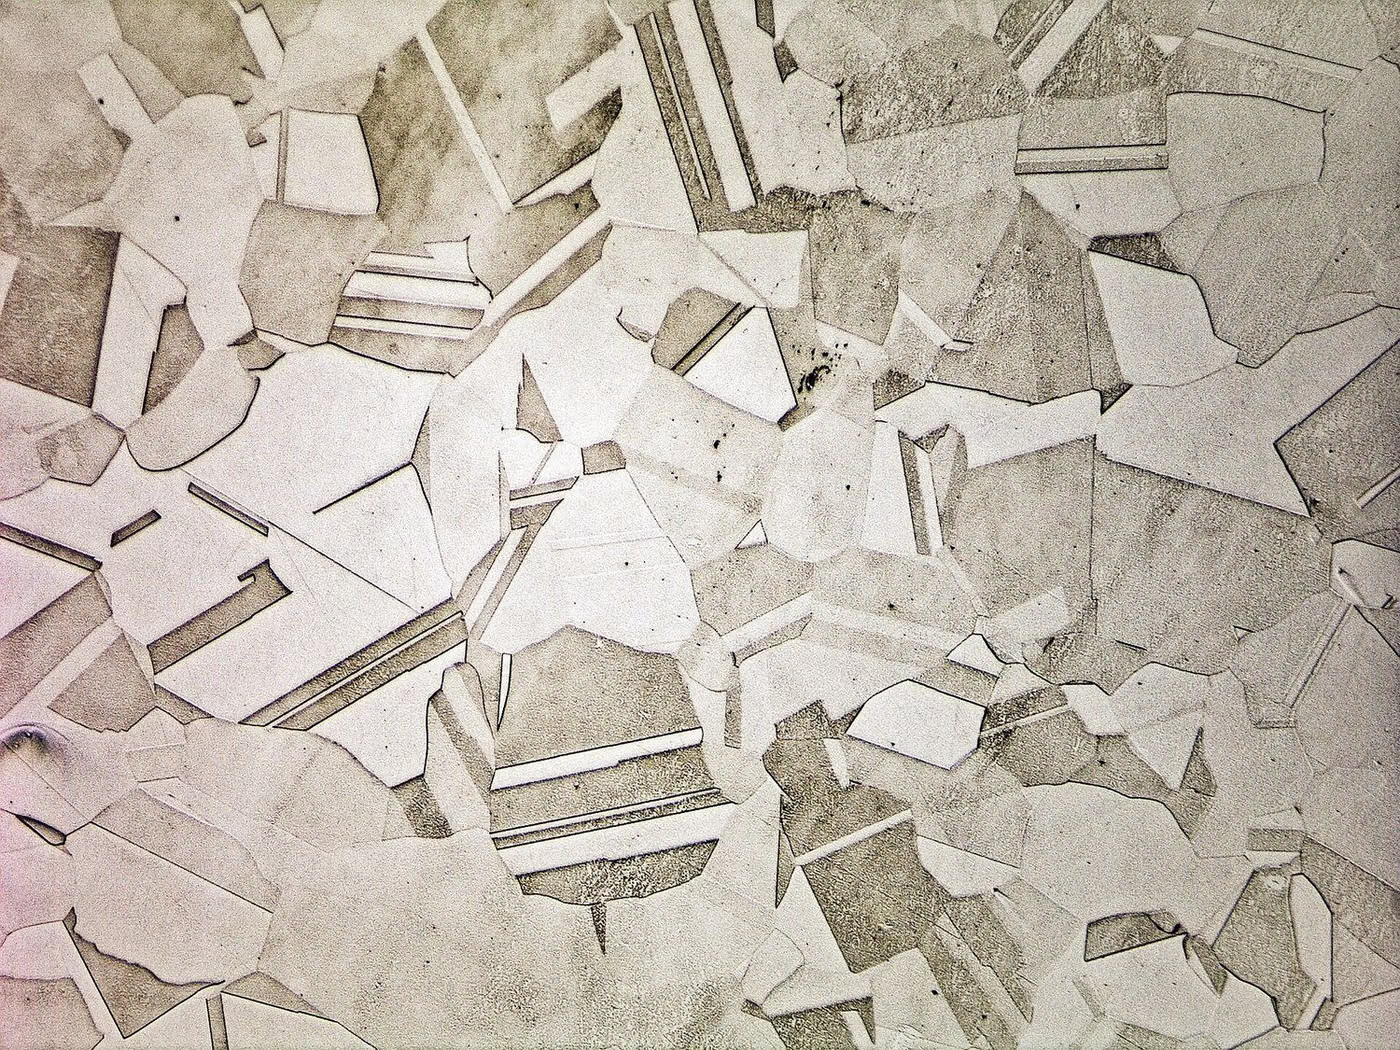
Numune hazırlığı, dağlama ve mikroskobik inceleme. Tane boyutu, faz dağılımı, inklüzyon içeriği, karbürleme derinliği ve kaynak ısı etkisi altındaki bölge değerlendirilir.
Kimyasal analiz
Optik emisyon spektrometresi ve ıslak kimya ile alaşım bileşimi doğrulanır; malzeme sınıfının teyidi buradan geçer.
Korozyon davranışı
Tuz sisi, çukurcuk ve aralık korozyonu, intergranüler korozyon deneyleri. Paslanmaz çeliklerde ısıl işlem kalitesinin göstergesi olabilir.
Bu alanda sık karıştırılanlar
- Malzeme sertifikası (EN 10204 3.1 gibi) bir deney raporu değildir; üreticinin beyanıdır. Kritik uygulamalarda bağımsız doğrulama yapılır ve bu ikisi karıştırılmamalıdır.
- ASTM ve ISO çekme deneyleri aynı büyüklükleri ölçer ama numune geometrileri farklıdır; sonuçlar birebir eşdeğer sayılmaz ve şartname hangisini istiyorsa o uygulanır.
- Sertlik ile dayanım arasındaki dönüşüm tabloları YAKLAŞIKTIR. Sertlikten akma dayanımı hesaplamak, malzeme kabulü için yeterli bir kanıt değildir.
- Tahribatsız muayenede "kusur bulunmadı" ifadesi, kusur olmadığı anlamına gelmez; yöntemin tespit sınırının altında kusur bulunabilir. Rapor uygulanan yöntemi ve hassasiyet seviyesini yazmalıdır.
- Kaynak dikişinin geçmesi, kaynakçının ya da prosedürün nitelendirilmiş olduğunu göstermez; ikisi ayrı süreçlerdir.
Bu alandaki sonuçlar hangi kararı besler
- Malzeme sertifikasının doğrulanması ve gelen malzeme kabulü
- Kaynaklı imalatın onaylanması; kaynakçı ve prosedür nitelendirmesi
- Basınçlı ekipman ve yapı elemanlarının imalat kontrolü
- Arıza analizi ve saha hasarlarının kök nedeninin belirlenmesi
- Isıl işlem ve yüzey işlem proseslerinin doğrulanması
İlgili Testler
Hasar Analizi (Failure Analysis) Hakkında Sık Sorulan Sorular
Hasar analizi için parçayı temizleyip göndermeli miyim?
Hayır. Kırılma yüzeyi temizlenmemeli, fırçalanmamalı ve kırık parçalar birbirine değdirilmemelidir; bu işlemler hasar mekanizmasını gösteren en önemli kanıtları yok eder. Parça olduğu gibi, kuru ve korunmuş biçimde gönderilmelidir.