
Qu'est-ce que Teneur en noir de carbone ?
L'analyse du noir de carbone répond à deux questions distinctes. La première est la QUANTITÉ : l'échantillon est pyrolysé sous atmosphère inerte, le polymère se décompose et le noir de carbone restant est pesé (ISO 6964). La seconde est la DISPERSION : des coupes minces sont examinées au microscope et calibrées pour l'agglomération (ISO 18553).
Objectif de Teneur en noir de carbone
Le but est de vérifier la protection UV des produits polyoléfiniques utilisés en extérieur. Le noir de carbone est l'additif fondamental permettant aux tuyaux en polyéthylène de durer des décennies à l'extérieur, mais il ne fonctionne que s'il est présent en quantité suffisante ET bien dispersé.
À quels produits Teneur en noir de carbone s'applique-t-il ?
- Conduites d'eau et de gaz naturel en polyéthylène
- Produits géomembranes et géotextiles
- Pièces en polyoléfine utilisées à l'extérieur
- Gaines de câbles
- Produits de films agricoles
Dans quels secteurs Teneur en noir de carbone est-il utilisé ?
Normes relatives à Teneur en noir de carbone
- ISO 6964 (teneur en noir de carbone dans les tuyaux et raccords en polyoléfine — pyrolyse)
- ISO 18553 (évaluation de la dispersion de pigments ou de noir de carbone dans les polyoléfines)
- ASTM D1603 (teneur en noir de carbone dans les polyoléfines)
- EN 12201 / EN 1555 (Conduites d'eau et de gaz en PE — normes de produits)
Conditions de Teneur en noir de carbone
- Méthode quantitative
- Pyrolyse et pesée de résidus sous gaz inerte
- Méthode de distribution
- Examen microscopique et classement des coupes minces
- Spécimen
- Il est prélevé sur la paroi du tuyau dans une position conforme à la norme.
- Section
- Coupes minces prises au microtome
Équipement pour Teneur en noir de carbone
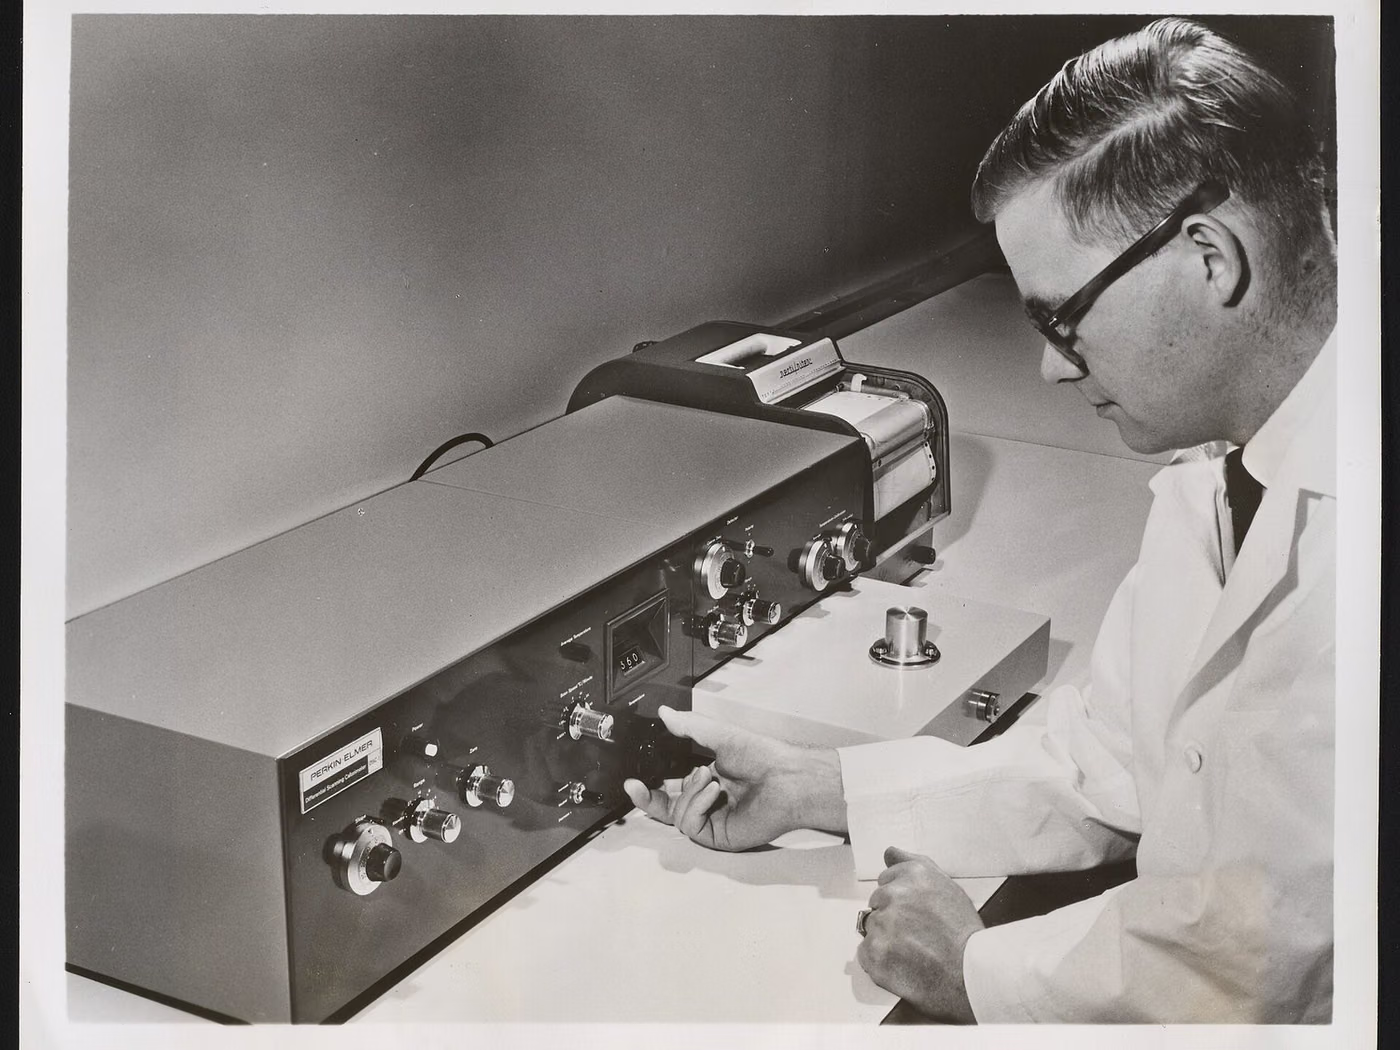
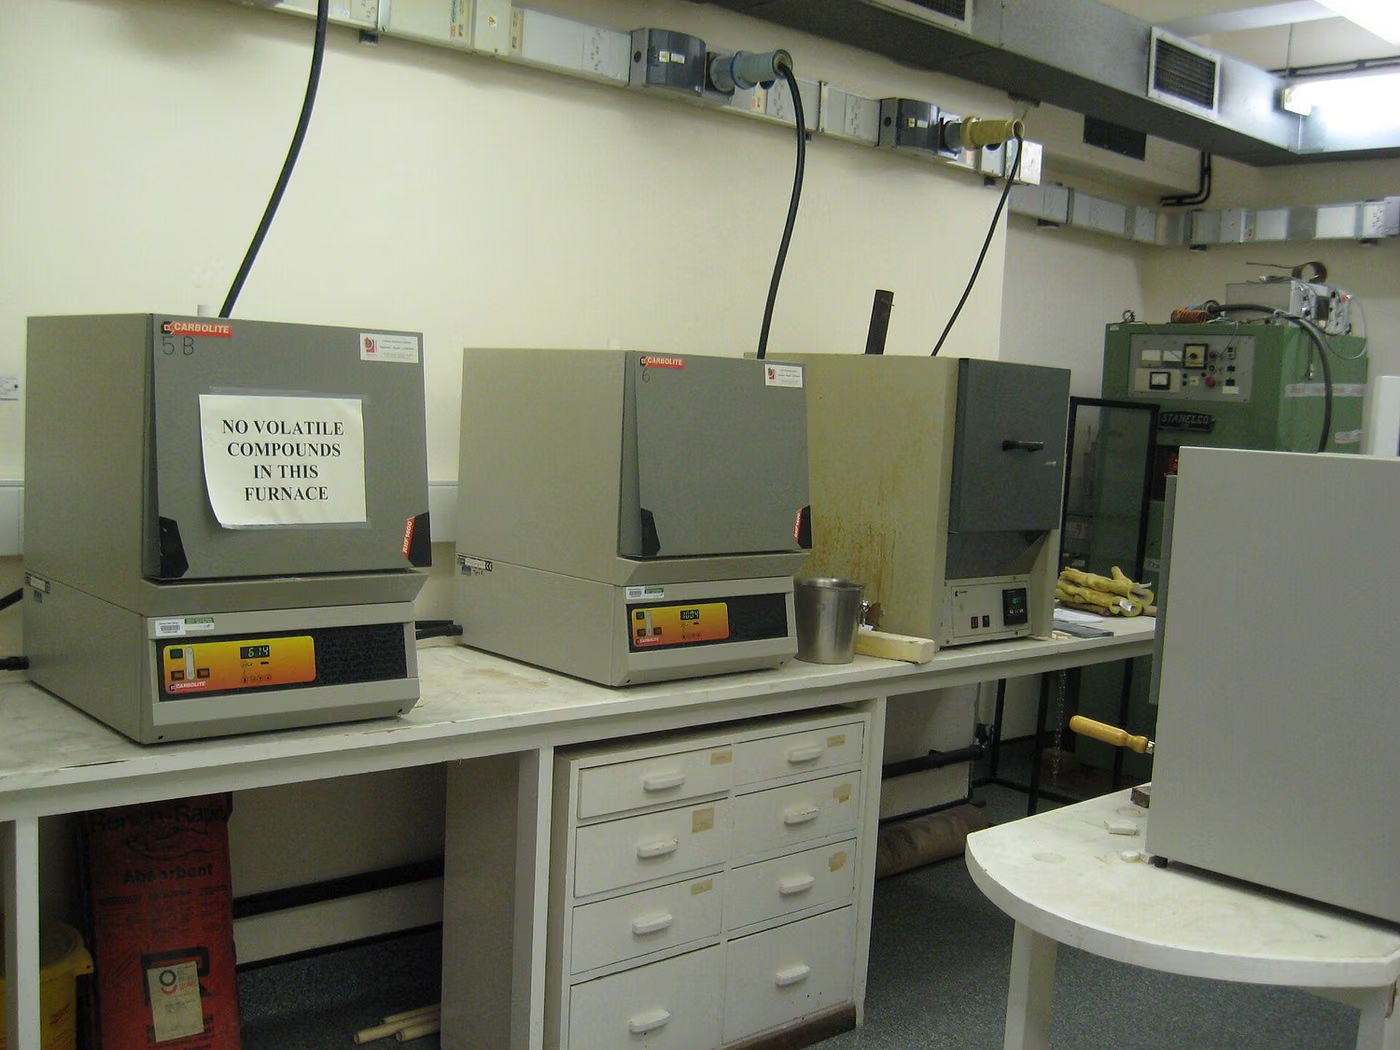
- Four de pyrolyse et système d'alimentation en azote
- Balance analytique et dessiccateur
- Microtome
- Microscope optique et système d'analyse d'images
- Grades de comparaison (modèles ISO 18553)
Exigences d'échantillon pour Teneur en noir de carbone
- L'échantillon doit être prélevé de manière à représenter le lot ou le cycle de production.
- La description de l'échantillon, le type de matériau et la direction de production, le cas échéant, doivent être indiqués.
- La norme à appliquer et toute spécification client doivent être fournies avec l’échantillon.
- Le test peut être destructeur ; le nombre d'échantillons requis doit être confirmé à l'avance.
- Les surfaces qui seront testées doivent être protégées pendant le transport.
Durée de Teneur en noir de carbone
La pyrolyse et la pesée sont réalisées en un jour ouvrable ; L'examen de dispersion prend plus de temps avec la préparation des sections.
Procédure de Teneur en noir de carbone
- 1L'échantillon est prélevé sur la paroi du tuyau conformément à la norme.
- 2Pour la quantité, l'échantillon est pesé et placé dans le four de pyrolyse.
- 3Chauffé sous gaz inerte jusqu'à décomposition du polymère.
- 4Le résidu est refroidi dans un dessicateur et pesé.
- 5Des coupes minces sont prises avec un microtome pour la dispersion.
- 6Les coupes sont examinées au microscope et la taille des agglomérats évaluée.
- 7Le pourcentage de quantité et le degré de dispersion sont indiqués ensemble.
Critères d'acceptation de Teneur en noir de carbone
La norme de méthode définit la manière dont le test est effectué, et non le résultat que doit être le résultat. La limite d'acceptation provient de la norme de matériau ou de produit, de la spécification du client ou de la réglementation applicable ; cette page ne donne donc pas de limite numérique.
Évaluation des résultats
Le résultat est comparé aux exigences données par la norme de produit (par exemple EN 12201) concernant la teneur en noir de carbone et le degré de dispersion. Les deux conditions doivent être remplies : du noir de carbone en quantité suffisante mais mal dispersé crée des points faibles autour des agglomérats.
Rapport de Teneur en noir de carbone
- Description de l'échantillon, informations sur le matériau/produit et numéro de lot le cas échéant
- Méthode de préparation des échantillons et conditions de conditionnement
- Conditions standards et d’essai appliquées
- Instrument utilisé et état d’étalonnage
- Résultats et unités de mesure
- Incertitude de mesure (si demandé)
- Une déclaration selon laquelle le résultat s'applique uniquement au spécimen soumis pour test
Accréditation
EUROLAB détient une accréditation internationalement reconnue obtenue auprès des organismes d'accréditation parties aux accords de reconnaissance multilatérale de l'IAF et de l'ILAC, selon ISO/IEC 17025 pour les tests en laboratoire, ISO/IEC 17020 pour l'inspection et la surveillance, et ISO/IEC 17021-1 et ISO/IEC 17065 pour la certification des systèmes et des produits. Cette chaîne garantit que les rapports et certificats délivrés sont acceptés dans le monde entier.
La possibilité de proposer ce test dans le cadre d'une accréditation dépend de votre produit et de la norme appliquée ; l'accréditation étant méthodologique, le périmètre est confirmé par écrit au stade du devis.
Portée et autorisationsRèglements connexes
- Des normes harmonisées appliquées selon la famille de produits
- UE 765/2008 (cadre de surveillance du marché et d'accréditation)
- Réglementations produit pertinentes et spécifications clients
Essais plastiques — Que couvre ce domaine d'essai ?
La section ci-dessous décrit le domaine auquel appartient l'essai Teneur en noir de carbone ; les conditions et critères d'acceptation de cet essai figurent dans les sections ci-dessus. Le périmètre propre à votre produit est confirmé par écrit au stade du devis.
Les essais sur plastiques déterminent le comportement mécanique, thermique et à la combustion d'un matériau polymère. Contrairement aux métaux, les plastiques sont VISCOÉLASTIQUES : leur comportement dépend de la vitesse de chargement, de la température et de l'humidité. Le même matériau donne donc des résultats différents selon les conditions, et les conditions d'essai font partie intégrante du résultat.
La conséquence pratique de la viscoélasticité est la suivante : une pièce en plastique continue de se déformer avec le temps sous une charge constante (fluage), et la contrainte qu'elle supporte à déformation constante diminue avec le temps (relaxation des contraintes). Un assemblage vissé se desserre, un collier perd sa force de serrage, une étagère s'affaisse avec le temps. Un essai de traction de courte durée ne montre pas ce comportement ; un essai de longue durée ou un modèle accéléré est nécessaire.
Le comportement thermique est le deuxième axe principal. L'indice de fluidité à chaud indique l'aptitude à la mise en œuvre du matériau et la constance d'un lot à l'autre ; la température de fléchissement sous charge et le point de ramollissement Vicat donnent une limite approximative de la température de service. L'analyse thermique (DSC, ATG, DMA) révèle l'identité du matériau : température de transition vitreuse, comportement de fusion, cristallinité, taux de charge et température de décomposition.
Le comportement à la combustion est le troisième axe et se rattache directement aux normes produits. La classe UL 94 et l'indice limite d'oxygène sont inscrits dans la fiche technique du matériau ; une classe particulière est exigée pour le boîtier d'un appareil électrique, tandis qu'un système de classification différent s'applique à un produit de construction.
Le vieillissement est la partie du domaine le plus souvent négligée. Les plastiques se dégradent sous l'effet des UV, de la chaleur, de l'humidité et de l'oxygène : la couleur change, la surface se fissure, la résistance au choc diminue. Pour une pièce destinée à un usage extérieur, ce qui compte n'est pas ses valeurs du premier jour mais ses valeurs après vieillissement. Les enceintes à arc au xénon et à UV fluorescent accélèrent cette dégradation et permettent la comparaison.
Le résultat de cette famille est généralement inscrit dans la fiche technique du matériau, et les normes produits font référence à cette fiche. Mais il peut y avoir une différence entre la valeur de la fiche technique et le comportement de la pièce réelle : l'orientation formée pendant le moulage, les lignes de soudure et les contraintes internes font que la pièce se comporte différemment de l'éprouvette.
L'utilisation de contenu recyclé a ajouté une nouvelle question au domaine. La résine recyclée varie d'un lot à l'autre ; les propriétés mécaniques, la couleur et le comportement à la combustion peuvent varier entre les lots. Pour un fabricant utilisant du matériau recyclé, le contrôle des matières entrantes n'est donc pas un choix mais une nécessité.
Groupes de méthodes dans ce domaine
Mécanique
Traction, compression, flexion, choc Charpy et Izod, dureté (Shore), fluage et fissuration sous contrainte environnementale.
Thermique
Indice de fluidité à chaud (MFI), température de fléchissement sous charge (HDT), température de ramollissement Vicat, dilatation thermique linéaire.
Analyse thermique
Températures de transition et cristallinité par DSC, composition et décomposition par ATG, comportement mécanique dynamique par DMA.
Combustion
Classification UL 94, indice limite d'oxygène (LOI), essais au fil incandescent et à la flamme aiguille.
Vieillissement
Vieillissement accéléré par arc au xénon et UV fluorescent, vieillissement à l'air chaud, humidité et condensation.
Physique
Densité, absorption d'eau, teneur en cendres, perméabilité aux gaz et à la vapeur d'eau des films et feuilles.
Confusions fréquentes dans ce domaine
- Un résultat sur plastique sans vitesse et température d'essai indiquées ne peut pas être interprété ; le comportement viscoélastique dépend de ces paramètres.
- Le résultat d'une éprouvette ne se transpose pas directement à la pièce réelle ; l'orientation de moulage et les lignes de soudure sont déterminantes.
- Les valeurs HDT et Vicat ne sont PAS des températures de service ; elles donnent une indication approximative d'une limite supérieure et ne s'appliquent pas sous charge.
- La classe UL 94 dépend de l'épaisseur ; une épaisseur de paroi différente nécessite une nouvelle vérification.
- Pour les polymères absorbant l'humidité (comme le polyamide), les résultats sont trompeurs si un conditionnement n'est pas effectué.
- Les résultats ASTM D638 et ISO 527 ne sont pas directement équivalents ; les géométries des spécimens et les définitions de taux diffèrent.
Quelles décisions ces résultats étayent
- Sélection des matériaux et approbation des fournisseurs
- Satisfaire aux exigences d'inflammabilité et thermiques de la norme produit
- Vérification de l'utilisation de contenu recyclé et contrôle des lots
- Contrôle du procédé de moulage et cohérence des lots
- Démonstration de la résistance au vieillissement pour un usage extérieur
Tests associés
Questions fréquentes sur Teneur en noir de carbone
Si la quantité est suffisante, une évaluation de la dispersion est-elle toujours nécessaire ?
Oui. Le noir de carbone aggloméré laisse une protection UV inégale et crée des points de concentration de stress. Les normes de produits exigent donc les deux ensemble.
Est-ce également appliqué aux produits colorés ?
L’analyse du noir de carbone concerne les produits noirs. La protection UV des polyoléfines colorées est assurée par différents additifs et évaluée par d'autres méthodes.