
Что такое Соляной туман — ISO 9227?
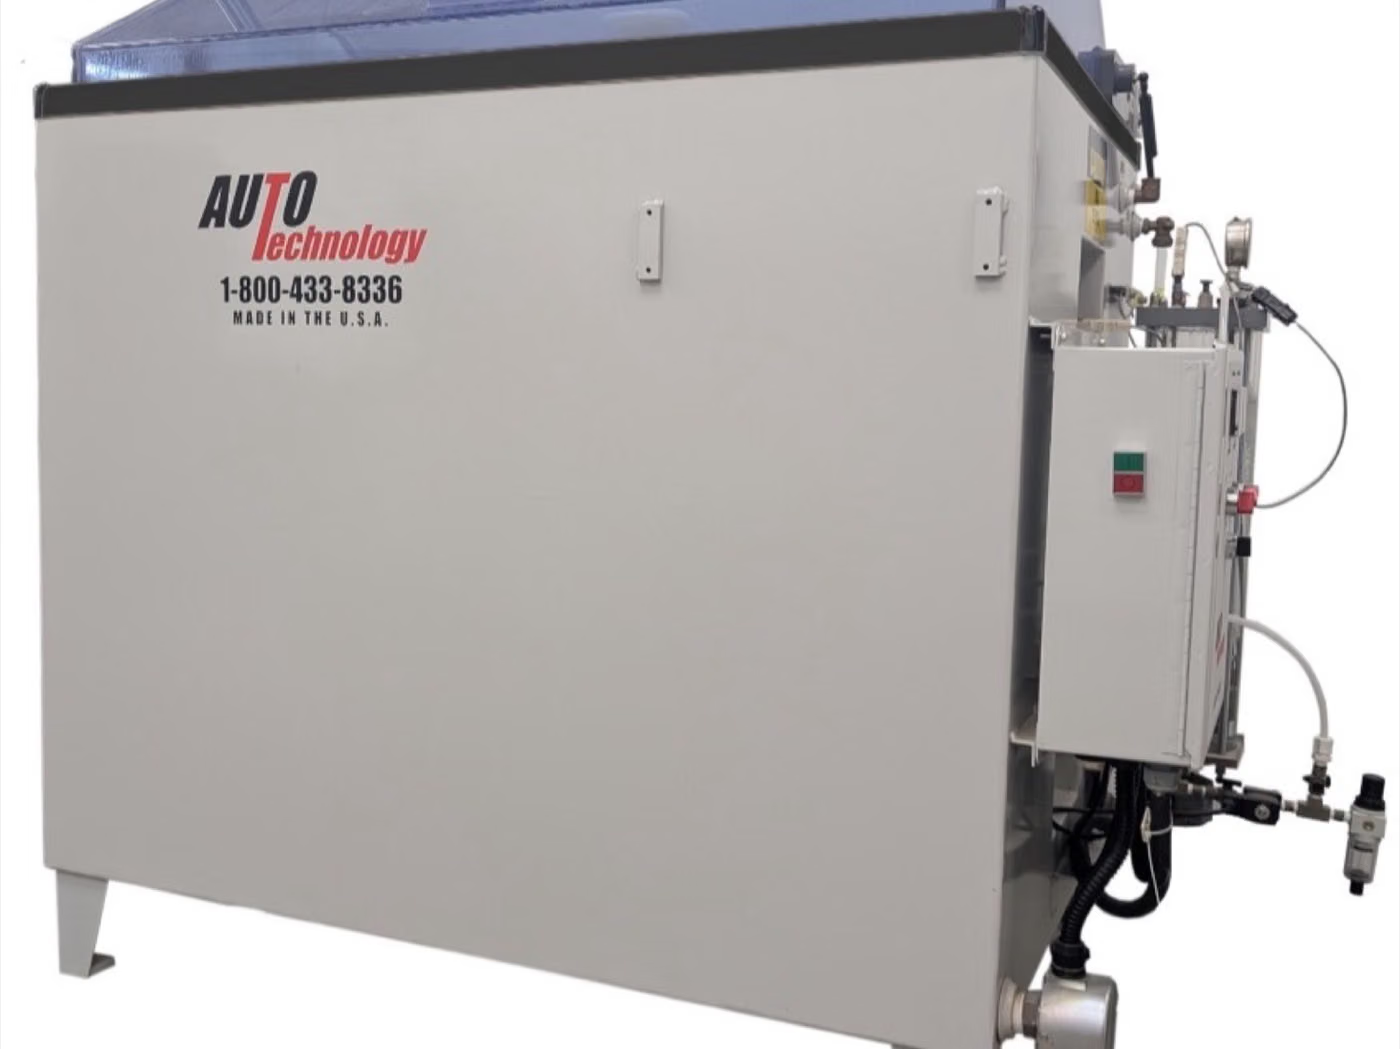
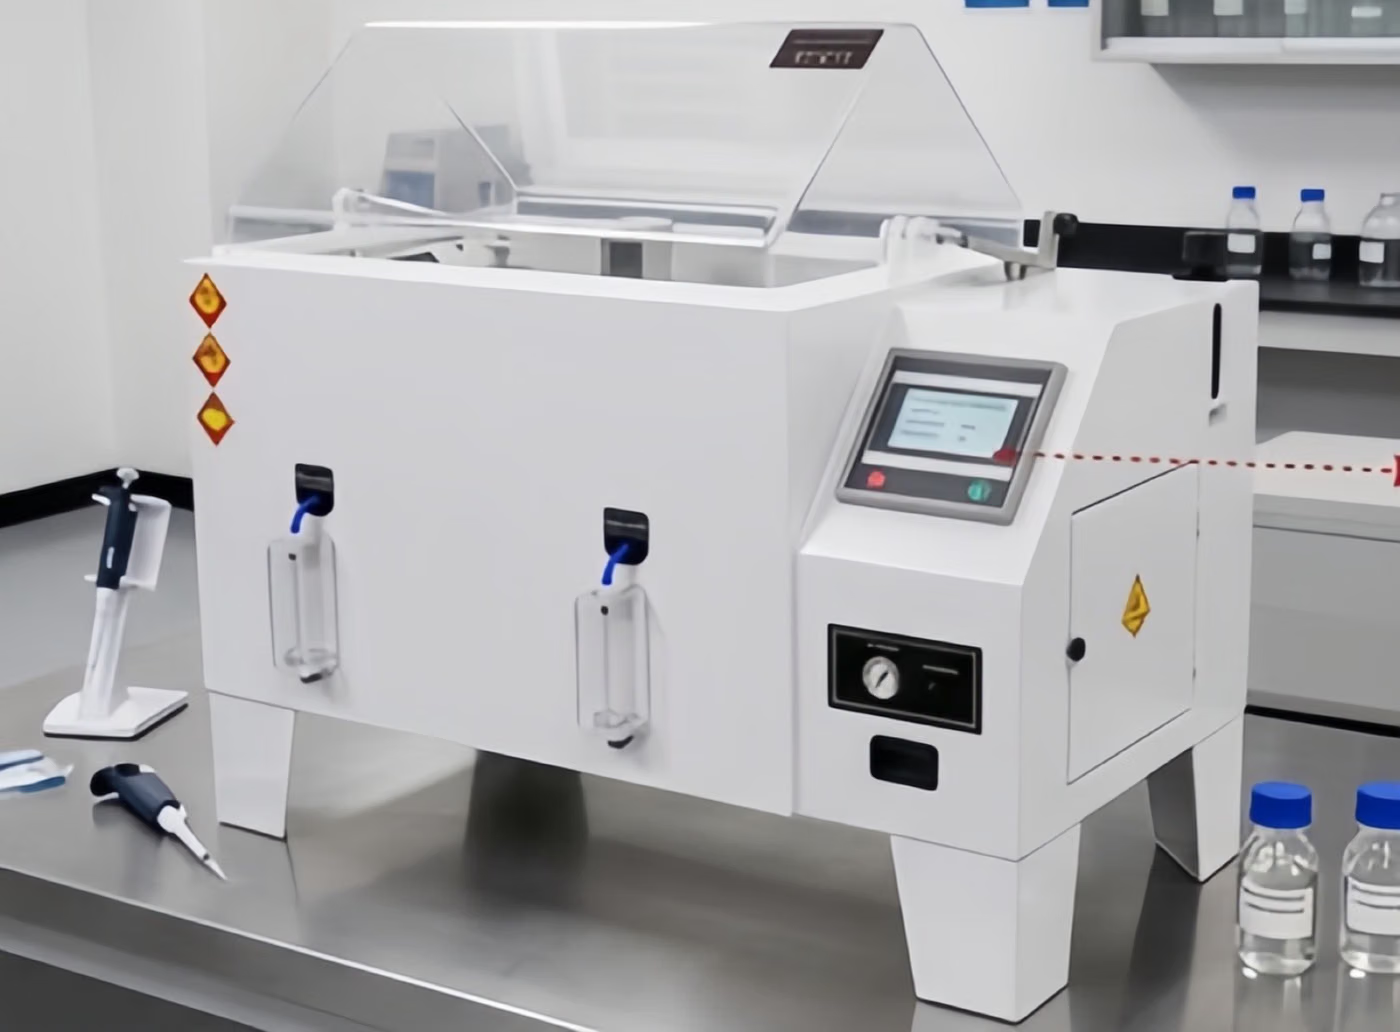
Испытание в соляном тумане представляет собой эксперимент, в ходе которого коррозионная стойкость оценивается в ускоренном порядке путем воздействия на образец тумана соляного раствора в контролируемой кабине. Он за короткое время предоставляет сравнительные данные о коррозионном поведении в течение многих лет в естественной атмосфере.
Соляной туман — ISO 9227: цель
Цель состоит в том, чтобы определить, как долго покрытие или материал обеспечивают защиту в агрессивной среде, и сравнить различные системы покрытия в одних и тех же условиях. Тест не дает абсолютной оценки продолжительности жизни; Используется для контроля качества и соответствия спецификациям.
К каким изделиям применяется Соляной туман — ISO 9227?
- Окрашенные и покрытые металлические детали
- Оцинкованные и цинковые покрытия
- Автомобильный кузов и крепежные детали
- Детали из листового металла для бытовой техники
- Фурнитура и крепеж, используемые на открытом воздухе
В каких отраслях применяется Соляной туман — ISO 9227?
Стандарты, связанные с Соляной туман — ISO 9227
- ISO 9227tuz sisi korozyon testi тест
Соляной туман — ISO 9227: условия
- Решение
- 5% NaCl (по массе), pH 6,5–7,2 по ASTM B117.
- температура в салоне
- 35 °C ± 2 °C (нейтральный соляной туман)
- Sis toplama debisi
- 80 cm² alanda 1,0–2,0 mL/saat
- угол выборки
- 15–30° от вертикали
Оборудование для Соляной туман — ISO 9227
- Камера соляного тумана
- Распылитель и система кондиционирования сжатого воздуха
- pH-метр и кондуктометр
- Воронки для сбора тумана
Требования к образцам для Соляной туман — ISO 9227
- Рекомендуется не менее трех образцов.
- Перед испытанием поверхность образца должна быть чистой и сухой.
- Края разреза должны быть правильно замаскированы.
- Размеры должны соответствовать расположению полок шкафа.
Соляной туман — ISO 9227: продолжительность
Согласно спецификации, он применяется поэтапно: 24, 48, 96, 240, 480, 720 или 1000 часов. Продолжительность определяется спецификацией заказчика или стандартом на продукцию.
Соляной туман — ISO 9227: порядок проведения
- 1Образцы очищают, маркируют и при необходимости маскируют края.
- 2Условия камеры (температура, раствор, скорость потока) проверяются.
- 3Образцы помещаются на стойку под определенным углом.
- 4Непрерывный туман применяется в течение указанного периода времени; Наблюдения записываются на промежуточных контрольных точках.
- 5По окончании экспозиции образцы промывают, сушат и оценивают.
Соляной туман — ISO 9227: критерии приёмки
Критерии приемки определяются в стандарте на продукцию или спецификации заказчика, а не в самом тесте. Общие критерии: отсутствие красной ржавчины через определенный период времени, отсутствие распространения коррозии за пределы указанного миллиметра вокруг царапины.
Оценка результатов
Оценка производится путем визуального осмотра и классификации дефектов, таких как вздутие, ржавчина и распространение царапин. Результаты сравнительные; Результаты, полученные в разных кабинах, не могут быть точно совмещены.
Соляной туман — ISO 9227: протокол
- Примененный стандарт и год пересмотра
- Условия в камере и протоколы проверок
- Время воздействия и промежуточные контрольные наблюдения
- Пример описания и фотографий
- Результат оценки
Аккредитация
EUROLAB имеет международно признанную аккредитацию, полученную от органов по аккредитации, являющихся участниками многосторонних соглашений о признании IAF и ILAC, в соответствии с ISO/IEC 17025 для лабораторных испытаний, ISO/IEC 17020 для инспекций и надзора, а также ISO/IEC 17021-1 и ISO/IEC 17065 для сертификации систем и продукции. Эта цепочка гарантирует, что выданные отчеты и сертификаты принимаются по всему миру.
Возможность проведения этого теста в рамках аккредитованной области зависит от вашего продукта и применяемого стандарта; поскольку аккредитация основана на методе, объем работ подтверждается в письменной форме на этапе предложения.
Область применения и разрешенияСоответствующие правила
- Характеристики продукта
- OEM-стандарты автомобильной промышленности (VDA, SAE)
Испытания металлов и металлургия — Что охватывает эта область испытаний?
В разделе ниже описывается область, к которой относится испытание Соляной туман; условия и критерии приемки именно этого испытания приведены в разделах выше. Объём, специфичный для вашего продукта, подтверждается письменно на этапе коммерческого предложения.
Металлические и металлургические испытания определяют нагрузку, которую может выдержать металл или сварное соединение, характер его разрушения и внутреннюю структуру. Результат этой группы часто касается не самого изделия, а идентичности МАТЕРИАЛА: действительно ли сталь заявленной марки, обеспечивает ли сварной шов прочность, заложенную проектом, содержит ли отливка недопустимый внутренний дефект?
Практическая значимость этой области объясняется тем, что металлическая деталь редко разрушается постепенно. Пластиковая деталь деформируется, стареет, трескается и обычно даёт предупреждение. Сварной шов или крепёжный элемент, напротив, часто ломается без предупреждения — особенно при усталости и хрупком разрушении. Поэтому в таких областях, как оборудование под давлением, грузоподъёмная техника, строительная сталь и трубопроводы, испытание материалов — требование РЕГЛАМЕНТА, а не проекта.
Эта группа объединяет три группы методов, каждая отвечает на свой вопрос. Механические испытания количественно определяют поведение материала под нагрузкой. Неразрушающий контроль ищет дефекты, не повреждая деталь. Металлография и химический анализ объясняют, почему материал ведёт себя именно так — через структуру зерна, распределение фаз, содержание включений и состав сплава.
Критерий приёмки этих испытаний почти никогда не берётся из стандарта на испытание, и это ключ к пониманию области. Стандарт на испытание указывает, как проводить измерение; допустимые значения берутся из стандарта на продукцию, марки материала или кода изготовления. ISO 6892-1 описывает, как проводить испытание на растяжение; EN 10025 указывает, какой предел текучести должна давать эта сталь. При чтении отчёта существенно знать, по какому стандарту на продукцию проводилась оценка.
Отбор проб в этой области неотделим от результата. Два образца, взятые из одной плавки, могут дать разные значения в зависимости от направления и места отбора; в прокатной продукции образцы, параллельные и перпендикулярные направлению прокатки, дают разные результаты. Поэтому стандарты на продукцию также регламентируют место и ориентацию отбора проб, и отчёт должен это документировать.
Группы методов в этой области
Механические испытания
Растяжение, сжатие, изгиб, ударная вязкость с надрезом (Шарпи), твёрдость (Бринелль, Виккерс, Роквелл), усталость, ползучесть и вязкость разрушения. Они дают поведение материала под нагрузкой в числовой форме.
Неразрушающий контроль
Радиография, ультразвуковой контроль, капиллярный контроль, магнитопорошковый контроль и визуальный осмотр. Ищет поверхностные и внутренние дефекты, не повреждая деталь, и является незаменимым этапом сварного производства.
Металлография
Подготовка образца, травление и микроскопическое исследование. Оцениваются размер зерна, распределение фаз, содержание включений, глубина цементации и зона термического влияния сварного шва.
Химический анализ
Состав сплава проверяется методом оптико-эмиссионной спектрометрии и мокрой химии; подтверждение марки материала проходит через этот этап.
Коррозионное поведение
Испытания в солевом тумане, на питтинговую и щелевую коррозию, а также межкристаллитную коррозию. В нержавеющих сталях они могут указывать на качество термообработки.
Часто путаемое в этой области
- Сертификат на материал (например, EN 10204 3.1) не является протоколом испытаний; это декларация производителя. В критических применениях проводится независимая проверка, и эти два документа нельзя путать.
- Испытания на растяжение по ASTM и ISO измеряют одни и те же величины, но используют разную геометрию образцов; результаты не считаются напрямую эквивалентными, применяется то, что требует спецификация.
- Таблицы пересчёта между твёрдостью и прочностью являются ПРИБЛИЗИТЕЛЬНЫМИ. Расчёт предела текучести по твёрдости не является достаточным доказательством для приёмки материала.
- В неразрушающем контроле фраза «дефектов не обнаружено» не означает их отсутствие; могут присутствовать дефекты ниже порога обнаружения метода. В отчёте должны быть указаны применённый метод и уровень чувствительности.
- Прохождение сварного шва не доказывает квалификацию сварщика или процедуры; это отдельные процессы.
Какие решения подкрепляют эти результаты
- Проверка сертификата на материал и приёмка поступающего материала
- Утверждение сварного производства; аттестация сварщика и процедуры
- Производственный контроль оборудования под давлением и конструктивных элементов
- Анализ отказов и определение первопричины повреждений в эксплуатации
- Проверка процессов термической и поверхностной обработки
Связанные тесты
Соляной туман — ISO 9227: частые вопросы
В чем разница между ASTM B117 и ISO 9227?
Оба они описывают эксперимент с нейтральным соляным туманом, и условия во многом совпадают. Различия заключаются в приготовлении раствора, диапазоне pH, размещении проб и деталях отчетности. Какой стандарт будет применяться, определяется спецификацией продукта.
Дает ли тест соляного тумана реальный срок службы продукта?
Это не так. Тест представляет собой ускоренный сравнительный эксперимент; Не существует прямого коэффициента преобразования срока эксплуатации. Что касается реального поведения в окружающей среде, испытания на циклическую коррозию дают более репрезентативные результаты.
Сколько образцов мне следует отправить?
Обычно рекомендуется использовать не менее трех образцов. Точное количество зависит от применяемого стандарта и метода оценки в вашей спецификации; Об этом сообщается в письменной форме на этапе оферты.