
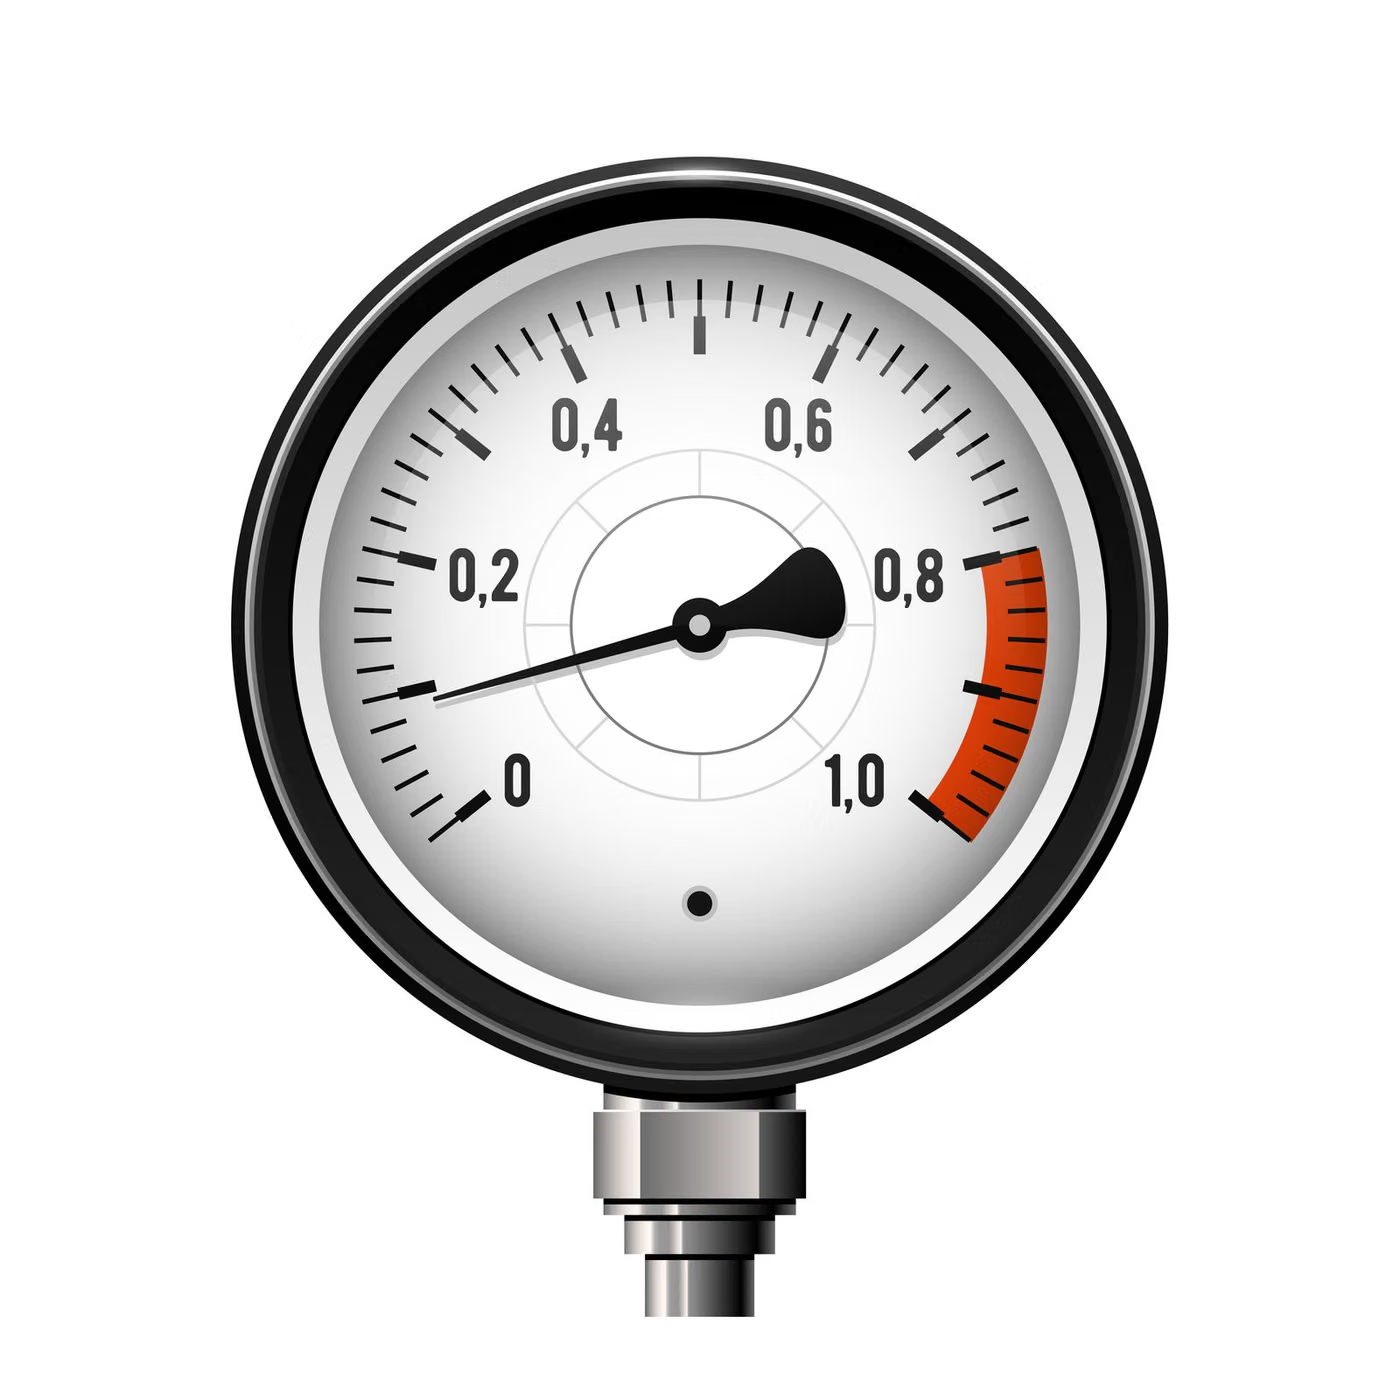
Che cos'è la taratura?
La taratura della pressione determina la differenza tra la lettura di uno strumento di pressione e un riferimento con tracciabilità documentata. Come riferimento si utilizza un bilancia a pesi morti (bilancia di pressione) o un riferimento digitale ad alta precisione.
Perché si esegue?
L'obiettivo è che la misura sia affidabile laddove la pressione determina la sicurezza e il controllo di processo. La regolazione della valvola di sicurezza dei recipienti a pressione, le prove idrostatiche e il controllo di processo si basano direttamente su questa misura.
A quali strumenti?
- Manometri analogici e digitali
- Trasmettitori e sensori di pressione
- Vacuometri
- Pressostati e interruttori di pressione
- Manometri differenziali
- Pompe per prove idrostatiche e calibratori
Grandezze misurate
- Errore di indicazione: con pressione crescente e decrescente
- Isteresi: la differenza tra la direzione crescente e decrescente nello stesso punto
- Ripetibilità
- Deriva dello zero
- Errore di linearità
- I punti di attivazione e disattivazione dei pressostati
Intervallo di taratura
L'intervallo di taratura non è fissato da alcuna norma e non esiste una regola generale del tipo "una volta l'anno". Si determina valutando insieme la raccomandazione del fabbricante, frequenza e condizioni d'uso, criticità della misura, deriva emersa dalle tarature precedenti ed eventuale prescrizione di legge. ILAC-G24 / OIML D10 ne descrivono i metodi. L'approccio corretto è partire da un intervallo ragionevole e poi allungarlo o accorciarlo in base ai risultati successivi: si allunga per uno strumento stabile, si accorcia per uno che deriva.
Metodo e riferibilità
- ISO/IEC 17025
- EURAMET cg-17 (taratura delle bilance di pressione)
- EN 837-1 (manometri a tubo di Bourdon)
- DKD-R 6-1 (strumenti di misura della pressione)
- JCGM 100 (GUM — incertezza)
Metodo e riferibilità
- ISO/IEC 17025
- EURAMET cg-17 (taratura delle bilance di pressione)
- EN 837-1 (manometri a tubo di Bourdon)
- DKD-R 6-1 (strumenti di misura della pressione)
- JCGM 100 (GUM — incertezza)
Processo di taratura
- 1Accettazione dello strumento ed esame preliminareSi esamina lo stato fisico dello strumento per usura e danni. Negli strumenti dimensionali si controlla inoltre la pulizia delle superfici di misura.
- 2Condizionamento alle condizioni ambientaliLo strumento è portato in equilibrio alla temperatura di laboratorio. Nella misura dimensionale un salto termico si traduce direttamente in errore per dilatazione termica del materiale.
- 3Preparazione dei campioni di riferimentoSi predispongono masse, blocchetti pianparalleli, bilance di pressione o trasduttori di riferimento con riferibilità documentata.
- 4Precarico e controllo dello zeroNelle tarature di forza, coppia e pesatura lo strumento è portato più volte a pieno carico e scaricato; poi si controlla lo zero.
- 5Letture nei punti di misuraSi eseguono letture in salita e in discesa nei punti rappresentativi del campo di misura; così si determina l'isteresi.
- 6Misure di ripetibilitàLo stesso punto è misurato ripetutamente; nella taratura di pesatura si esegue anche la prova di eccentricità (carico decentrato).
- 7Applicazione delle correzioniSi considerano le correzioni per accelerazione di gravità, spinta dell'aria e temperatura; trascurarle genera scostamenti rilevanti nelle misure di precisione.
- 8Incertezza e certificatoSi costruisce il bilancio di incertezza e i risultati sono riportati sul certificato; su richiesta si aggiunge una dichiarazione di conformità con regola decisionale.
Incertezza di misura
Ogni risultato di taratura è accompagnato da un'incertezza di misura; un risultato senza incertezza è incompleto. L'incertezza è valutata secondo l'approccio GUM (JCGM 100): si combinano incertezza del campione, ripetibilità, risoluzione, effetti ambientali e stabilità dello strumento. Il certificato riporta l'incertezza estesa con il fattore di copertura (di norma k = 2) e il livello di fiducia approssimato. La minima incertezza dichiarabile è limitata dalla capacità di misura e taratura (CMC) dello scopo accreditato; non è consentito dichiarare un'incertezza migliore.
- L'incertezza di taratura e la deriva dello strumento di riferimento
- Il valore locale dell'accelerazione di gravità (per i sistemi a pesi morti)
- L'effetto della temperatura e la dilatazione termica del materiale dei pesi
- La correzione del dislivello (colonna)
- Risoluzione dello strumento ed errore di lettura
- Isteresi e ripetibilità
Contenuto del certificato
- Dati del laboratorio e numero di certificato
- Cliente e identificazione dello strumento tarato: marca, modello, matricola
- Data di taratura e data di emissione del certificato
- Metodo di taratura applicato o riferimento alla procedura
- Campioni di riferimento impiegati e informazioni di riferibilità
- Condizioni ambientali durante la taratura (temperatura, umidità e, se necessario, pressione)
- Punti di misura, valori di riferimento e letture dello strumento
- Scostamenti calcolati
- Incertezza estesa di misura e fattore di copertura
- Personale che ha eseguito e approvato la taratura
- L'unità di pressione e la distinzione assoluta/relativa (gauge)
- Il fluido utilizzato: olio idraulico, acqua o gas
- L'accelerazione di gravità e le correzioni applicate
Dichiarazione di conformità e limiti
Un certificato di taratura NON è un certificato di conformità. La taratura misura e riporta lo scostamento dello strumento; non lo corregge e non afferma che lo strumento sia "corretto". Per decidere l'idoneità all'uso occorre definire una tolleranza (criterio di accettazione), e tale tolleranza la stabilisce l'utilizzatore, non il laboratorio. Se si richiede una dichiarazione di conformità, la ISO/IEC 17025 punto 7.8.6 impone di concordare in anticipo una REGOLA DECISIONALE che definisca come l'incertezza entra nella decisione; una dichiarazione che ignori l'incertezza è fuorviante. Il certificato mostra inoltre lo stato AL MOMENTO della taratura: uso, trasporto o urti successivi possono modificarlo e il certificato non lo copre. Se vi compare una data di prossima taratura, non è una decisione del laboratorio ma un promemoria basato sull'intervallo indicato dal cliente.
Accreditamento
La taratura è svolta secondo ISO/IEC 17025, che richiede competenza tecnica, imparzialità e riferibilità metrologica del laboratorio. L'accreditamento è concesso per METODO e per CAMPO DI MISURA: una grandezza o un campo non presenti nell'allegato dello scopo non sono accreditati e per quella misura non può essere emesso un certificato con marchio di accreditamento. Lo scopo definisce inoltre la minima incertezza offribile (CMC); non se ne può dichiarare una migliore. EUROLAB dispone di accreditamento riconosciuto a livello internazionale secondo ISO/IEC 17025, rilasciato da enti firmatari dell'accordo ILAC; se il vostro strumento possa essere tarato in ambito accreditato viene confermato per iscritto in fase di offerta.
Ambito e abilitazioniTarature correlate
Domande frequenti
Qual è la differenza tra pressione assoluta e pressione relativa (gauge)?
La pressione relativa (gauge) viene misurata rispetto alla pressione atmosferica e indica zero in atmosfera. La pressione assoluta viene misurata rispetto al vuoto totale. Lo stesso strumento legge in modo diverso rispetto ai due riferimenti; il certificato indica quale è stato utilizzato, e confonderli porta a errori gravi.
Perché la misura viene effettuata sia in direzione crescente che decrescente?
Negli strumenti di pressione meccanici, l'attrito della molla e del meccanismo causa letture diverse allo stesso valore di pressione in direzione crescente e decrescente; questo si chiama isteresi. Una misura effettuata in una sola direzione non mostra il vero comportamento dello strumento.
La taratura corregge il mio strumento?
No. La taratura MISURA e riporta la deviazione; correggerla è un'operazione separata (regolazione) e deve essere richiesta separatamente. Quando viene effettuata una regolazione, la prassi corretta è riportare separatamente i risultati prima e dopo la regolazione.
Posso capire dal certificato se il mio strumento supera la tolleranza?
Il certificato fornisce la deviazione e l'incertezza; la tolleranza la determinate voi. Se desiderate una dichiarazione di conformità, dovete indicare in anticipo il vostro criterio di accettazione e la regola decisionale; una decisione di conformità/non conformità data senza tener conto dell'incertezza è fuorviante.