
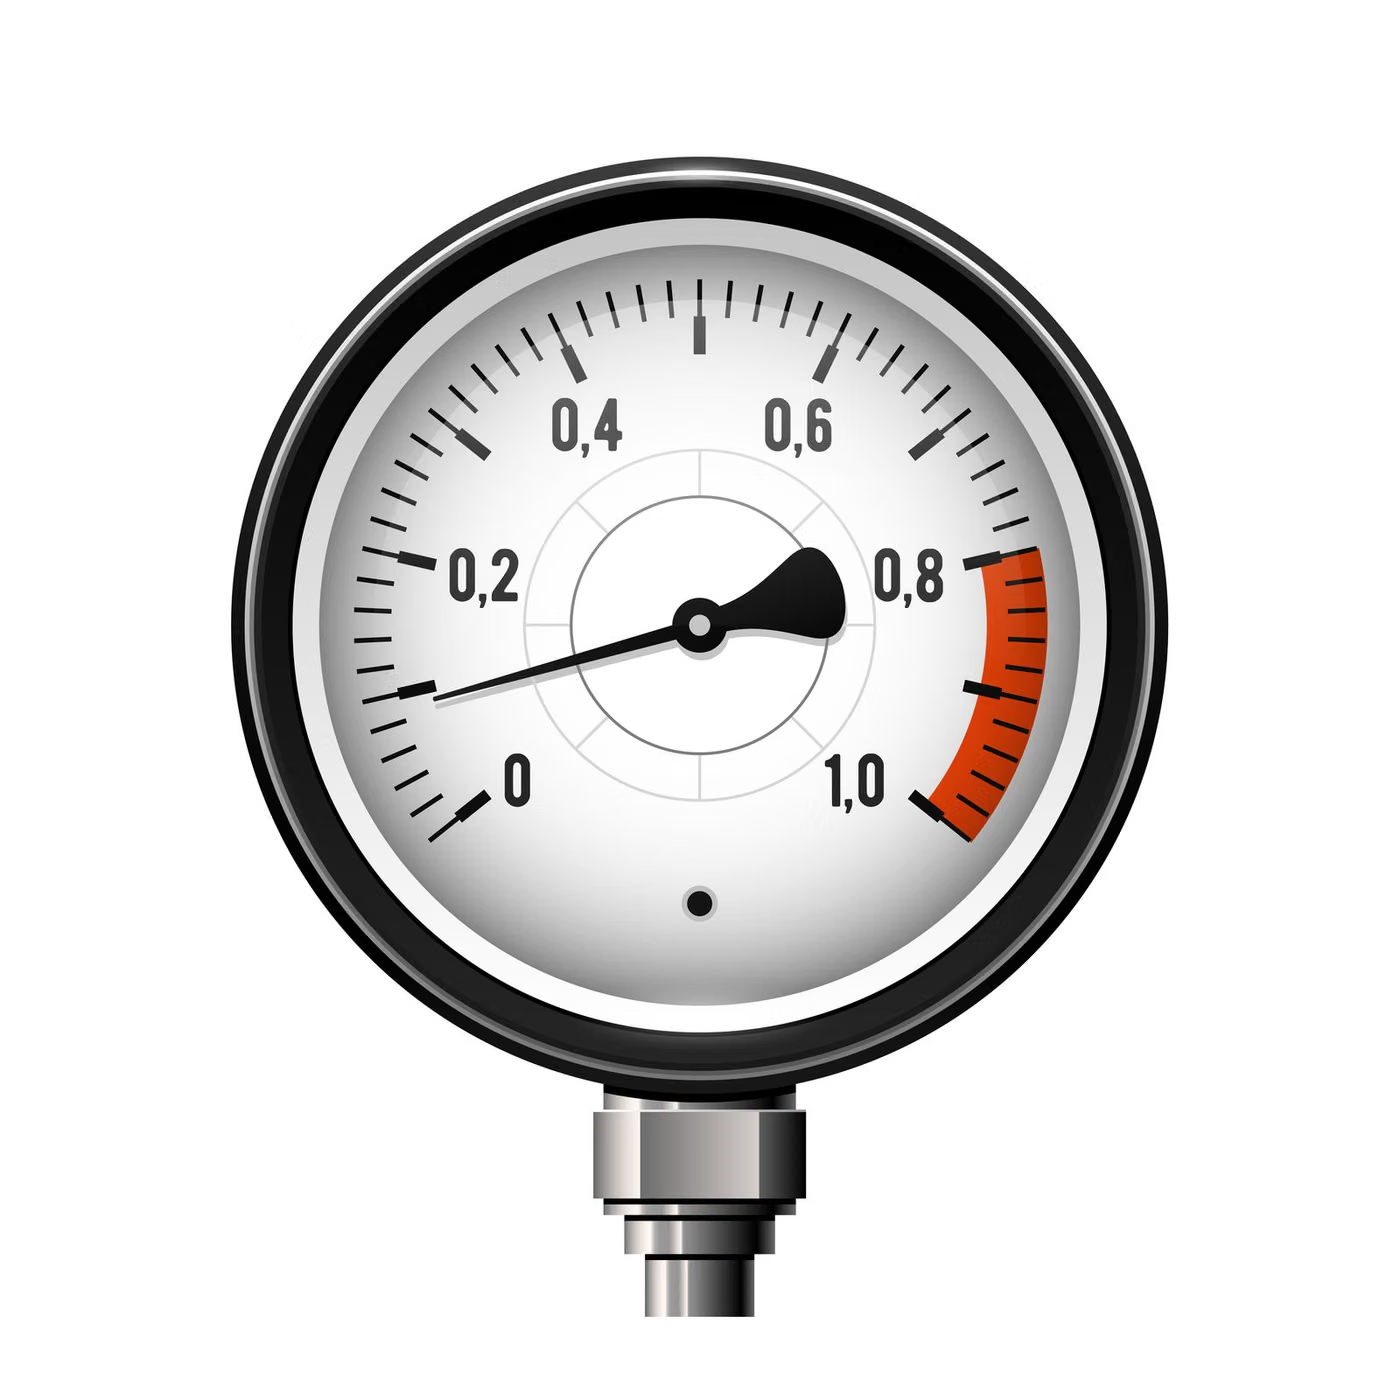
کالیبراسیون چیست؟
کالیبراسیون فشار تفاوت بین قرائت یک ابزار فشار و مرجعی با ردیابی مستند را تعیین میکند. بهعنوان مرجع از دستگاه آزمون وزنه مرده (موازنه فشار) یا مرجع دیجیتال با دقت بالا استفاده میشود.
چرا انجام میشود؟
هدف این است که اندازهگیری در جایی که فشار ایمنی و کنترل فرآیند را تعیین میکند، قابلاعتماد باشد. تنظیم شیر اطمینان ظرف تحت فشار، آزمون هیدرواستاتیک و کنترل فرآیند مستقیماً به این اندازهگیری وابسته است.
بر چه دستگاههایی؟
- فشارسنجهای آنالوگ و دیجیتال
- ترانسمیترها و حسگرهای فشار
- خلأسنجها
- کلیدهای فشار و پرسوستاتها
- فشارسنجهای دیفرانسیل
- پمپهای آزمون هیدرواستاتیک و کالیبراتورها
کمیتهای اندازهگیریشده
- خطای نمایش: در جهت افزایش و کاهش فشار
- هیسترزیس: تفاوت بین جهت افزایش و کاهش در یک نقطه
- تکرارپذیری
- رانش صفر
- خطای خطیبودن
- نقاط تنظیم و بازنشانی کلیدهای فشار
بازه کالیبراسیون
فاصله کالیبراسیون با هیچ استانداردی تثبیت نشده و قاعده کلیای مانند «سالی یکبار» وجود ندارد. این فاصله با سنجش همزمان توصیه سازنده، تواتر و شرایط کاربری، بحرانیبودن اندازهگیری، روند رانش در نتایج کالیبراسیونهای پیشین و الزام قانونی احتمالی تعیین میشود. ILAC-G24 / OIML D10 روشهای این تعیین را شرح میدهند. رویکرد درست آن است که با فاصلهای معقول آغاز و سپس بر پایه نتایج بعدی آن را بلندتر یا کوتاهتر کنیم: دستگاه پایدار فاصله بلندتر و دستگاه دارای انحراف فاصله کوتاهتر میگیرد.
روش و قابلیت ردیابی
- ISO/IEC 17025
- EURAMET cg-17 (کالیبراسیون موازنه فشار)
- EN 837-1 (فشارسنجهای بوردون)
- DKD-R 6-1 (ابزارهای اندازهگیری فشار)
- JCGM 100 (GUM — عدم قطعیت)
روش و قابلیت ردیابی
- ISO/IEC 17025
- EURAMET cg-17 (کالیبراسیون موازنه فشار)
- EN 837-1 (فشارسنجهای بوردون)
- DKD-R 6-1 (ابزارهای اندازهگیری فشار)
- JCGM 100 (GUM — عدم قطعیت)
فرآیند کالیبراسیون
- 1پذیرش دستگاه و بررسی اولیهوضعیت فیزیکی دستگاه از نظر سایش و آسیب بررسی میشود. در ابزارهای ابعادی، تمیزی سطوح اندازهگیری نیز کنترل میگردد.
- 2شرطیسازی با شرایط محیطیدستگاه در دمای آزمایشگاه به تعادل میرسد. در اندازهگیری ابعادی، اختلاف دما از راه انبساط حرارتی ماده مستقیماً به خطای اندازهگیری بدل میشود.
- 3آمادهسازی استانداردهای مرجعوزنهها، بلوکهای مرجع، دستگاه وزن مرده یا مبدل مرجع دارای ردیابی مستند آماده میشود.
- 4پیشبارگذاری و کنترل صفردر کالیبراسیون نیرو، گشتاور و توزین، دستگاه چند بار تا بار کامل بارگذاری و باربرداری و سپس نقطه صفر کنترل میشود.
- 5قرائت در نقاط اندازهگیریدر نقاط نماینده بازه اندازهگیری، قرائت در جهت افزایشی و کاهشی انجام میشود؛ پسماند (هیسترزیس) بدینترتیب تعیین میگردد.
- 6اندازهگیریهای تکرارپذیریهمان نقطه بهطور مکرر اندازهگیری میشود؛ در کالیبراسیون توزین، کنترل خروج از مرکز (موقعیت بار) نیز انجام میگیرد.
- 7اعمال تصحیحهاتصحیحهای شتاب گرانش، نیروی شناوری هوا و دما لحاظ میشود؛ نادیدهگرفتن آنها در اندازهگیریهای دقیق انحراف جدی پدید میآورد.
- 8عدم قطعیت و گواهیبودجه عدم قطعیت تدوین و نتایج در گواهی درج میشود؛ در صورت درخواست، اظهار انطباق همراه با قاعده تصمیم افزوده میگردد.
عدم قطعیت اندازهگیری
هر نتیجه کالیبراسیون همراه با عدم قطعیت اندازهگیری ارائه میشود؛ نتیجه بدون عدم قطعیت ناقص است. عدم قطعیت بر پایه رویکرد GUM (JCGM 100) بودجهبندی میشود: عدم قطعیت مرجع، تکرارپذیری، تفکیکپذیری، اثرهای محیطی و پایداری دستگاه ترکیب میگردد. در گواهی، عدم قطعیت بسطیافته همراه با ضریب پوشش (معمولاً k = ۲) و سطح اطمینان تقریبی درج میشود. کمترین عدم قطعیت قابل اعلام، به توان اندازهگیری و کالیبراسیون (CMC) در دامنه تأییدصلاحیت محدود است و بهتر از آن اعلام نمیشود.
- عدم قطعیت کالیبراسیون و رانش دستگاه مرجع
- مقدار محلی شتاب گرانش (برای سیستمهای وزنه مرده)
- اثر دما و انبساط حرارتی جنس وزنه
- اصلاح اختلاف ارتفاع (ستون)
- تفکیکپذیری دستگاه و خطای قرائت
- هیسترزیس و تکرارپذیری
محتوای گواهی
- اطلاعات آزمایشگاه و شماره گواهی
- مشتری و شناسه دستگاه کالیبرهشده: مارک، مدل، شماره سریال
- تاریخ کالیبراسیون و تاریخ صدور گواهی
- روش کالیبراسیون اعمالشده یا ارجاع به دستورالعمل
- استانداردهای مرجع بهکاررفته و اطلاعات ردیابی
- شرایط محیطی حین کالیبراسیون (دما، رطوبت و در صورت لزوم فشار)
- نقاط اندازهگیری، مقادیر مرجع و قرائتهای دستگاه
- انحرافهای محاسبهشده
- عدم قطعیت بسطیافته اندازهگیری و ضریب پوشش
- پرسنل انجامدهنده و تأییدکننده کالیبراسیون
- واحد فشار و تفکیک مطلق/نسبی (gauge)
- سیال استفادهشده: روغن هیدرولیک، آب یا گاز
- شتاب گرانش و اصلاحات اعمالشده
بیانیه انطباق و محدودیتها
گواهی کالیبراسیون گواهی انطباق نیست. کالیبراسیون انحراف دستگاه را میسنجد و گزارش میکند؛ آن را اصلاح نمیکند و نمیگوید دستگاه «درست» است. برای تصمیم درباره مناسببودن دستگاه برای کاربرد، باید رواداری (معیار پذیرش) تعریف شود و این رواداری را کاربر تعیین میکند، نه آزمایشگاه. اگر اظهار انطباق خواسته شود، ISO/IEC 17025 بند ۷-۸-۶ الزام میکند که پیشاپیش بر سر یک قاعده تصمیم توافق شود که نحوه لحاظکردن عدم قطعیت در تصمیم را تعریف کند؛ اظهار انطباق بدون توجه به عدم قطعیت گمراهکننده است. افزون بر این، گواهی وضعیت را در زمان کالیبراسیون نشان میدهد: کاربری، حمل یا ضربه پس از آن میتواند وضعیت دستگاه را تغییر دهد و گواهی آن را پوشش نمیدهد. اگر روی گواهی تاریخ کالیبراسیون بعدی درج شده باشد، این تاریخ تصمیم آزمایشگاه نیست بلکه یادآوری بر پایه فاصله اعلامشده از سوی مشتری است.
تأیید صلاحیت
کالیبراسیون در چارچوب ISO/IEC 17025 انجام میشود؛ این استاندارد صلاحیت فنی، بیطرفی و ردیابی اندازهشناختی آزمایشگاه را الزامی میکند. تأیید صلاحیت بر پایه روش و بازه اندازهگیری داده میشود: کمیت یا بازهای که در پیوست دامنه آزمایشگاه نیامده باشد تأییدصلاحیتشده نیست و برای آن اندازهگیری نمیتوان گواهی دارای نشان تأیید صلاحیت صادر کرد. در دامنه، کمترین عدم قطعیت قابل ارائه آزمایشگاه (CMC) نیز تعریف شده است و بهتر از آن اعلام نمیشود. EUROLAB دارای تأیید صلاحیت بینالمللی بر پایه ISO/IEC 17025 از نهادهای عضو توافقنامه ILAC است؛ اینکه دستگاه شما در دامنه تأییدصلاحیتشده کالیبره میشود یا نه، در مرحله پیشنهاد قیمت کتباً تأیید میگردد.
دامنه و اختیاراتکالیبراسیونهای مرتبط
پرسشهای متداول
تفاوت فشار مطلق و فشار نسبی (gauge) چیست؟
فشار نسبی (gauge) نسبت به فشار اتمسفر اندازهگیری میشود و در اتمسفر صفر نشان میدهد. فشار مطلق نسبت به خلأ کامل اندازهگیری میشود. همان دستگاه نسبت به این دو مرجع اعداد متفاوتی نشان میدهد؛ گواهی مشخص میکند کدامیک استفاده شده و خلط آنها به خطای جدی منجر میشود.
چرا اندازهگیری هم در جهت افزایش و هم کاهش انجام میشود؟
در ابزارهای فشار مکانیکی، اصطکاک فنر و مکانیزم باعث میشود در همان مقدار فشار، قرائتهای متفاوتی در جهت افزایش و کاهش ایجاد شود؛ این پدیده هیسترزیس نامیده میشود. اندازهگیری تنها در یک جهت رفتار واقعی دستگاه را نشان نمیدهد.
آیا کالیبراسیون دستگاه من را تصحیح میکند؟
تصحیح نمیکند. کالیبراسیون انحراف را اندازهگیری و گزارش میکند؛ تصحیح آن عملیاتی جداگانه (تنظیم) است و باید جداگانه درخواست شود. هنگام انجام تنظیم، روش صحیح این است که نتایج پیش و پس از تنظیم بهطور جداگانه گزارش شوند.
آیا میتوانم از گواهی تشخیص دهم که دستگاهم از تلورانس خارج شده است؟
گواهی انحراف و عدم قطعیت را ارائه میدهد؛ تلورانس را خودتان تعیین میکنید. اگر بیانیه انطباق میخواهید، باید معیار پذیرش و قاعده تصمیمگیری خود را از پیش اعلام کنید؛ تصمیم قبول/رد بدون در نظر گرفتن عدم قطعیت گمراهکننده است.