
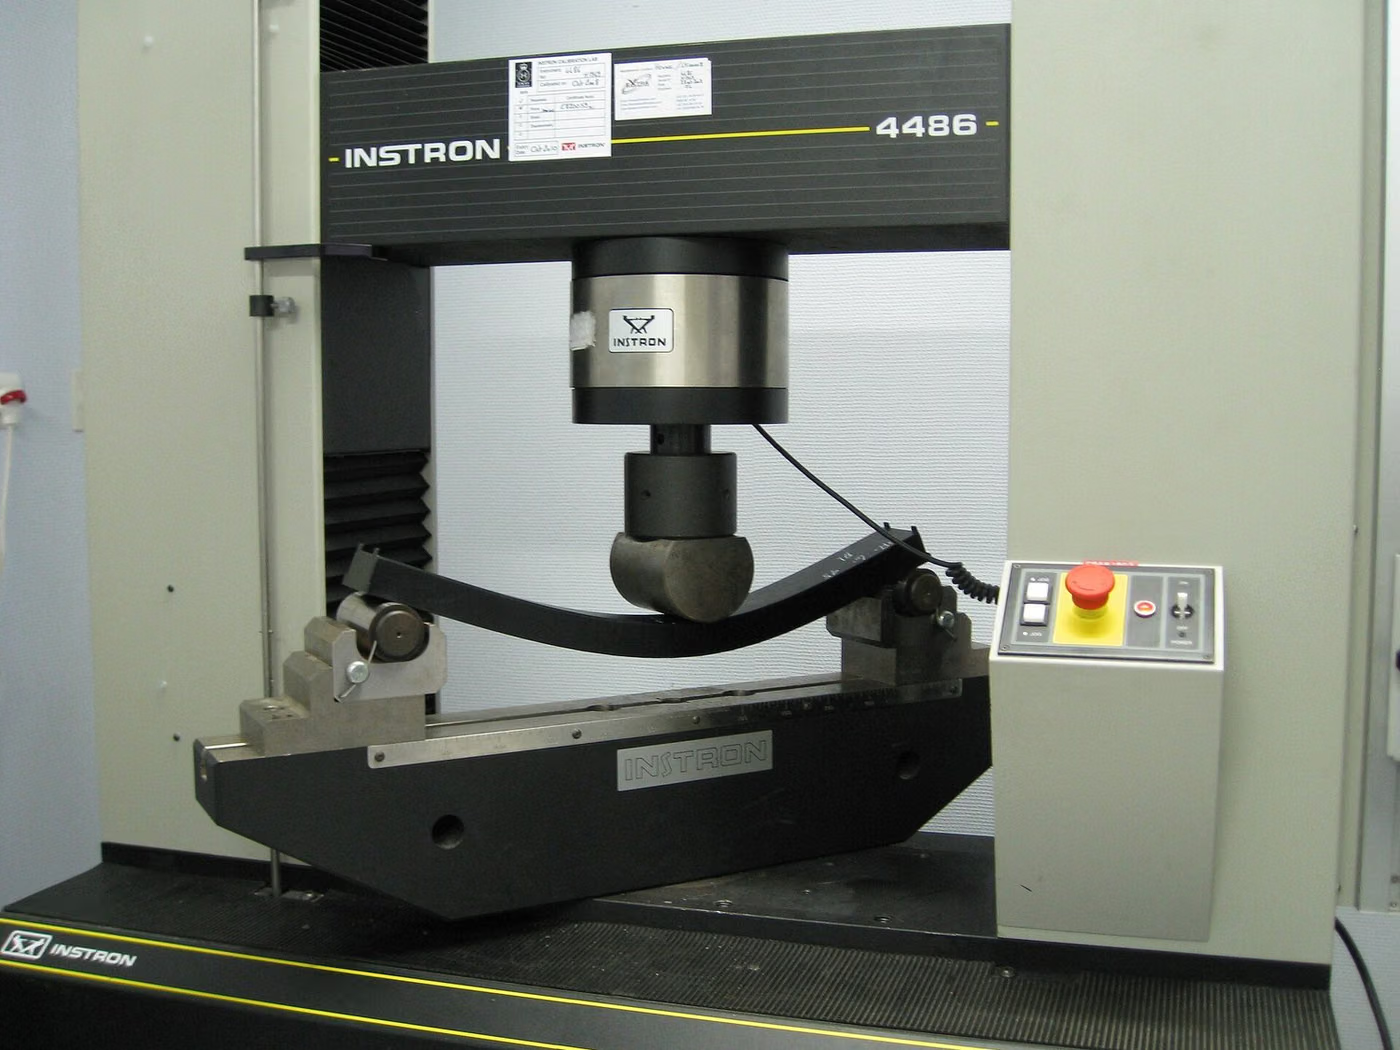
خمش چیست؟
تست خم آزمایشی است که در آن نمونه در اطراف یک سنبه مشخص یا در یک دهانه تکیه گاه مشخص تا یک زاویه مشخص خم می شود و بررسی می کند که آیا ترک در سطح بیرونی ایجاد می شود یا خیر.
هدف خمش
هدف بررسی شکل پذیری و قابلیت شکل دهی سرد ماده یا اتصال جوشی در برابر معیار پذیرش است.
خمش بر چه محصولاتی اعمال میشود؟
- محصولات ورق و نوار
- لوله و بخش
- اتصالات جوش داده شده
- فولاد تقویت کننده ساختمان
خمش در چه صنایعی کاربرد دارد؟
استانداردهای مرتبط با خمش
- ISO 7438
- ASTM E290
- ISO 5173 (جوشکاری)
- ISO 15630 (تقویت کننده)
شرایط خمش
- زاویه خم
- تعریف شده در استاندارد محصول (به عنوان مثال 90 درجه، 180 درجه)
- قطر سنبه
- مضربی از ضخامت تعریف شده در استاندارد
- روش خمشی
- سنبه، بلوک V یا خمش هدایت شونده
- دما
- دمای اتاق، مگر اینکه خلاف آن ذکر شده باشد
تجهیزات خمش
- دستگاه تست را خم کرده و فشار دهید
- مجموعه سنبه استاندارد
- دکل اندازه گیری زاویه
- ذره بین یا میکروسکوپ استریو
الزامات نمونه برای خمش
- عرض و ضخامت نمونه باید مطابق با استاندارد باشد
- لبه ها باید بدون بریدگی باشند. در صورت لزوم گرد
- محل جوش باید برای یک نمونه جوشی مشخص شود
- تعداد نمونه ها در استاندارد محصول تعریف شده است
مدت خمش
به طور معمول 1-2 روز، از جمله آماده سازی نمونه.
روش اجرای خمش
- 1نمونه بر اساس استاندارد تهیه شده است.
- 2قطر سنبه و زاویه خم تعیین می شود.
- 3نمونه تا زاویه تعیین شده خم می شود.
- 4سطح بیرونی از نظر ترک بررسی می شود.
- 5یافته ها با معیار پذیرش مقایسه می شوند.
معیارهای پذیرش خمش
معیار پذیرش در استاندارد محصول آمده است. به طور کلی عدم وجود ترک بیش از اندازه تعریف شده در سطح خارجی مورد نیاز است.
ارزیابی نتایج
ترک های لبه ممکن است یک نقص آماده سازی باشد تا یک نقص مادی. اکثر استانداردها ترک های لبه را به طور جداگانه ارزیابی می کنند.
گزارش خمش
- استاندارد اعمال شد
- ابعاد و جهت نمونه
- قطر سنبه و زاویه خمش
- یافته های بازرسی بصری
- ارزیابی
اعتباربخشی
EUROLAB دارای اعتبار شناخته شده بین المللی است که از نهادهای اعتباربخشی طرف قراردادهای شناسایی چندجانبه IAF و ILAC، تحت ISO/IEC 17025 برای تست های آزمایشگاهی، ISO/IEC 17020 برای بازرسی و نظارت، و ISO/IEC 17021-1 و سیستم گواهی محصول ISO/IEC. این زنجیره تضمین می کند که گزارش ها و گواهی های صادر شده در سراسر جهان پذیرفته می شوند.
اینکه آیا این آزمون می تواند در محدوده معتبر ارائه شود به محصول شما و استاندارد اعمال شده بستگی دارد. از آنجایی که اعتبارسنجی مبتنی بر روش است، دامنه به صورت کتبی در مرحله نقل قول تأیید می شود.
محدوده و مجوزهامقررات مرتبط
- استانداردهای محصول
- مشخصات فرآیند جوشکاری
آزمون فلز و متالورژی — این حوزه آزمون چه چیزی را پوشش میدهد؟
بخش زیر حوزهای را توصیف میکند که آزمون خمش به آن تعلق دارد؛ شرایط و معیارهای پذیرش این آزمون خاص در بخشهای بالا آمده است. دامنه ویژه محصول شما در مرحله پیشنهاد قیمت بهصورت مکتوب مشخص میشود.
آزمونهای فلز و متالورژی، باری را که یک فلز یا اتصال جوششده میتواند تحمل کند، نحوه شکست آن و ساختار داخلیاش را تعیین میکنند. خروجی این خانواده اغلب درباره خود محصول نیست بلکه درباره هویت ماده است: آیا فولاد واقعاً از رده اعلامشده است، آیا درز جوش استحکامی را که طراحی فرض کرده میدهد، آیا قطعه ریختهگری نقص داخلی غیرقابلقبولی دارد؟
اهمیت عملی این حوزه از این واقعیت ناشی میشود که یک قطعه فلزی بهندرت بهتدریج از کار میافتد. یک قطعه پلاستیکی تغییر شکل میدهد، فرسوده میشود، ترک میخورد و معمولاً هشدار میدهد. اما درز جوش یا یک بست، اغلب بدون هشدار میشکند - بهویژه در موارد خستگی و شکست ترد. به همین دلیل، در حوزههایی مانند تجهیزات تحت فشار، تجهیزات بالابر، فولاد سازهای و خطوط لوله، آزمون مواد الزامی مقرراتی است نه طراحی.
این خانواده سه گروه روش را گرد هم میآورد و هر یک به پرسشی متفاوت پاسخ میدهد. آزمونهای مکانیکی رفتار ماده تحت بار را کمّی میکنند. بازرسی غیرمخرب بدون آسیب به قطعه به دنبال نقص میگردد. متالوگرافی و تجزیه شیمیایی توضیح میدهند چرا ماده چنین رفتاری دارد - از طریق ساختار دانه، توزیع فاز، محتوای آخال و ترکیب آلیاژ.
معیار پذیرش این آزمونها تقریباً هرگز از استاندارد آزمون نمیآید و این کلید درک این حوزه است. استاندارد آزمون میگوید اندازهگیری چگونه انجام شود؛ مقادیر قابلقبول از استاندارد محصول، رده ماده یا آییننامه ساخت میآید. ISO 6892-1 میگوید آزمون کشش چگونه انجام شود؛ EN 10025 میگوید آن فولاد باید چند مگاپاسکال تنش تسلیم بدهد. هنگام خواندن یک گزارش، دانستن اینکه بر اساس کدام استاندارد محصول ارزیابی شده ضروری است.
نمونهبرداری در این حوزه بخشی جداییناپذیر از نتیجه است. دو نمونه گرفتهشده از یک ذوب ممکن است بسته به جهت و محل برداشت، مقادیر متفاوتی بدهند؛ در محصولات نورد شده، نمونههای موازی و عمود بر جهت نورد نتایج متفاوتی تولید میکنند. به همین دلیل استانداردهای محصول محل و جهت نمونهبرداری را نیز تنظیم میکنند و گزارش باید این را مستند کند.
گروههای روش در این حوزه
تست های مکانیکی
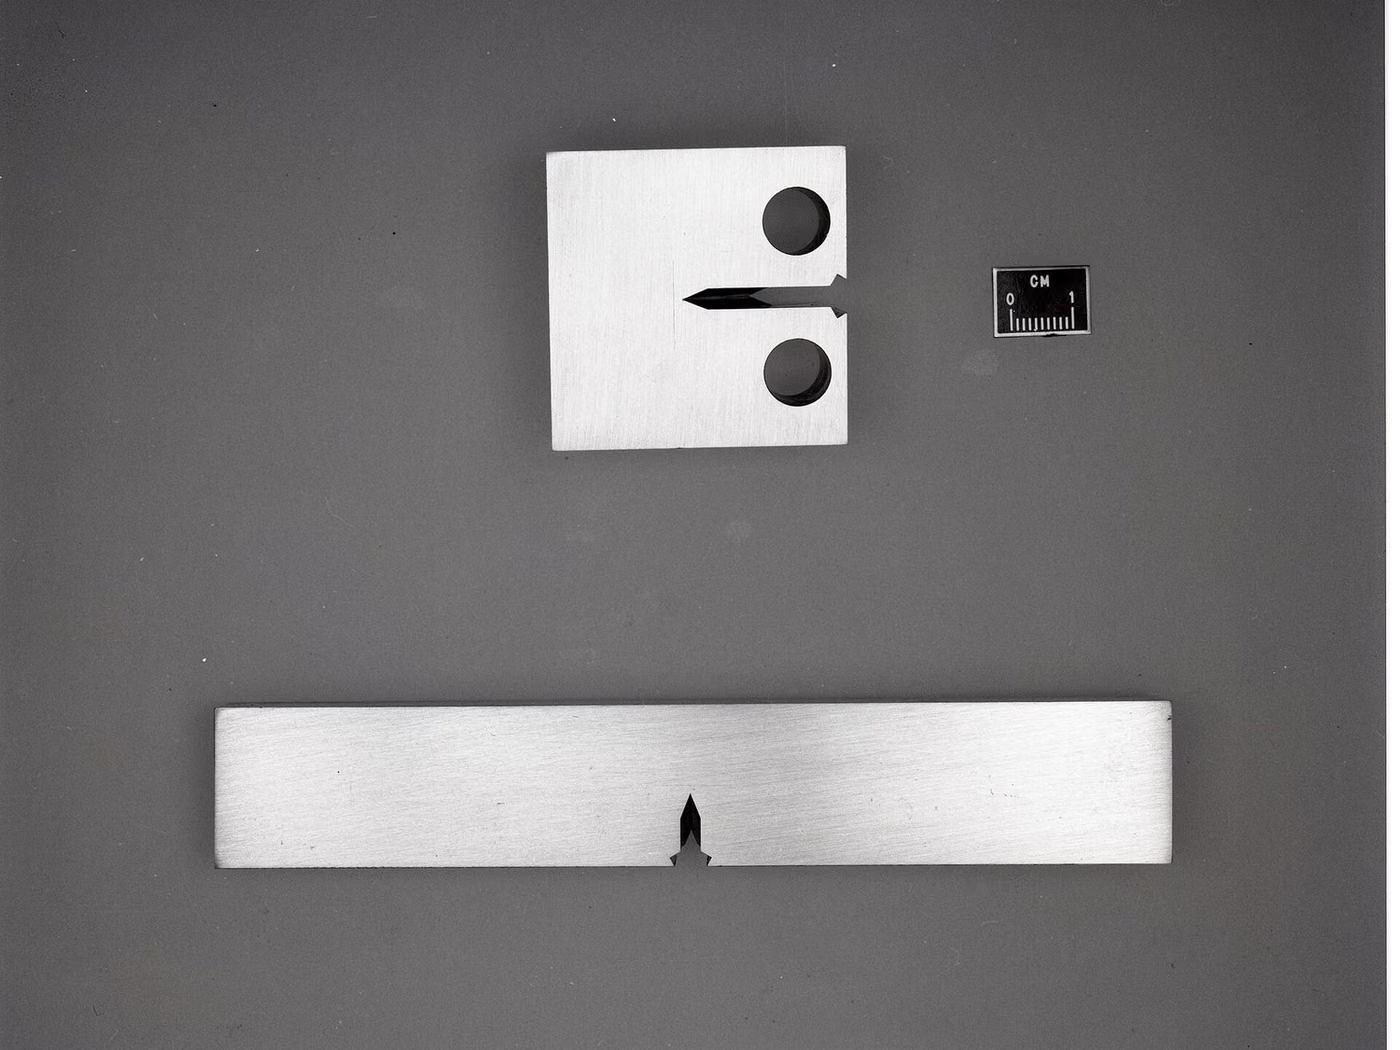
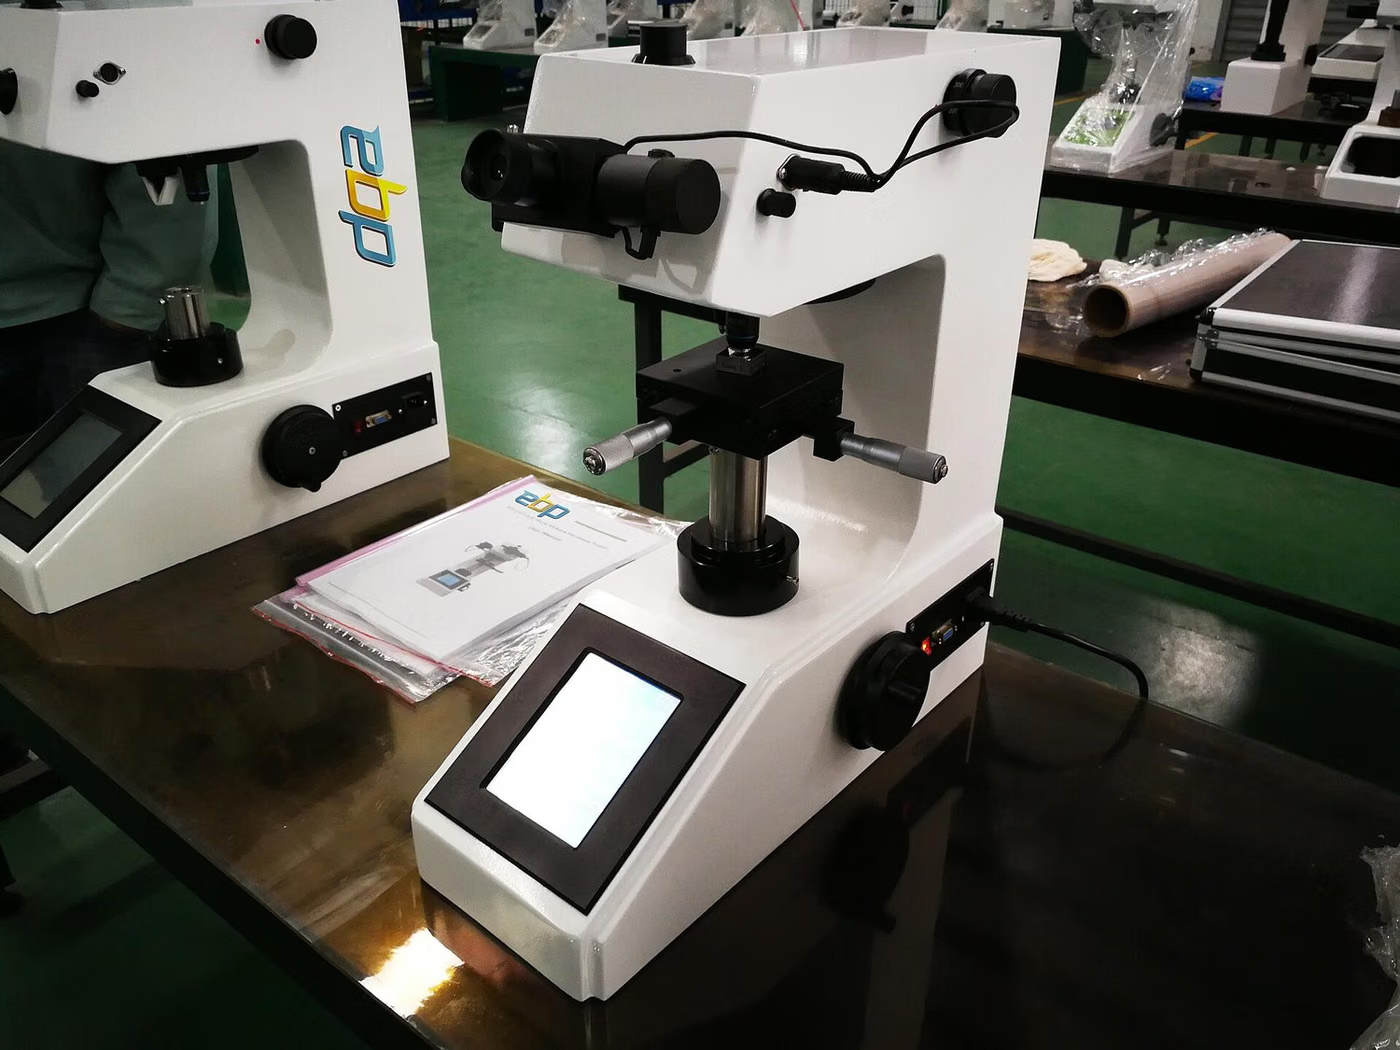
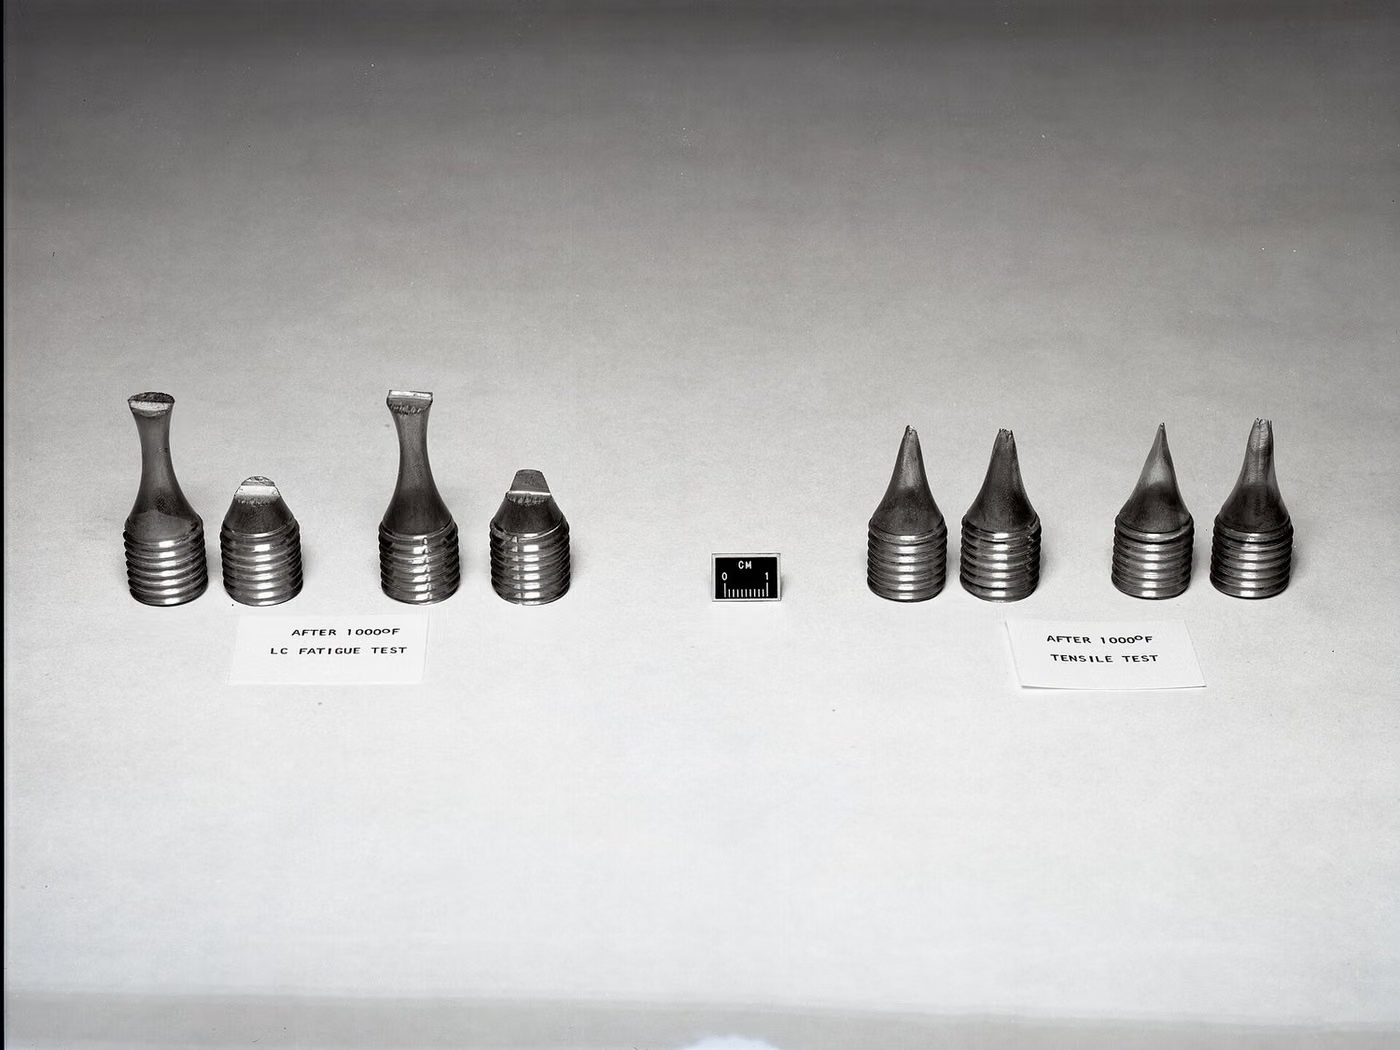
کشش، فشار، خمش، ضربه شیاردار (شارپی)، سختی (برینل، ویکرز، راکول)، خستگی، خزش و چقرمگی شکست. اینها رفتار ماده تحت بار را بهصورت عددی میدهند.
بازرسی غیرمخرب
پرتونگاری، بازرسی فراصوتی، مایع نافذ، ذرات مغناطیسی و بازرسی چشمی. بدون آسیب به قطعه به دنبال نقصهای سطحی و داخلی میگردد و گامی ضروری در ساخت جوشی است.
متالوگرافی
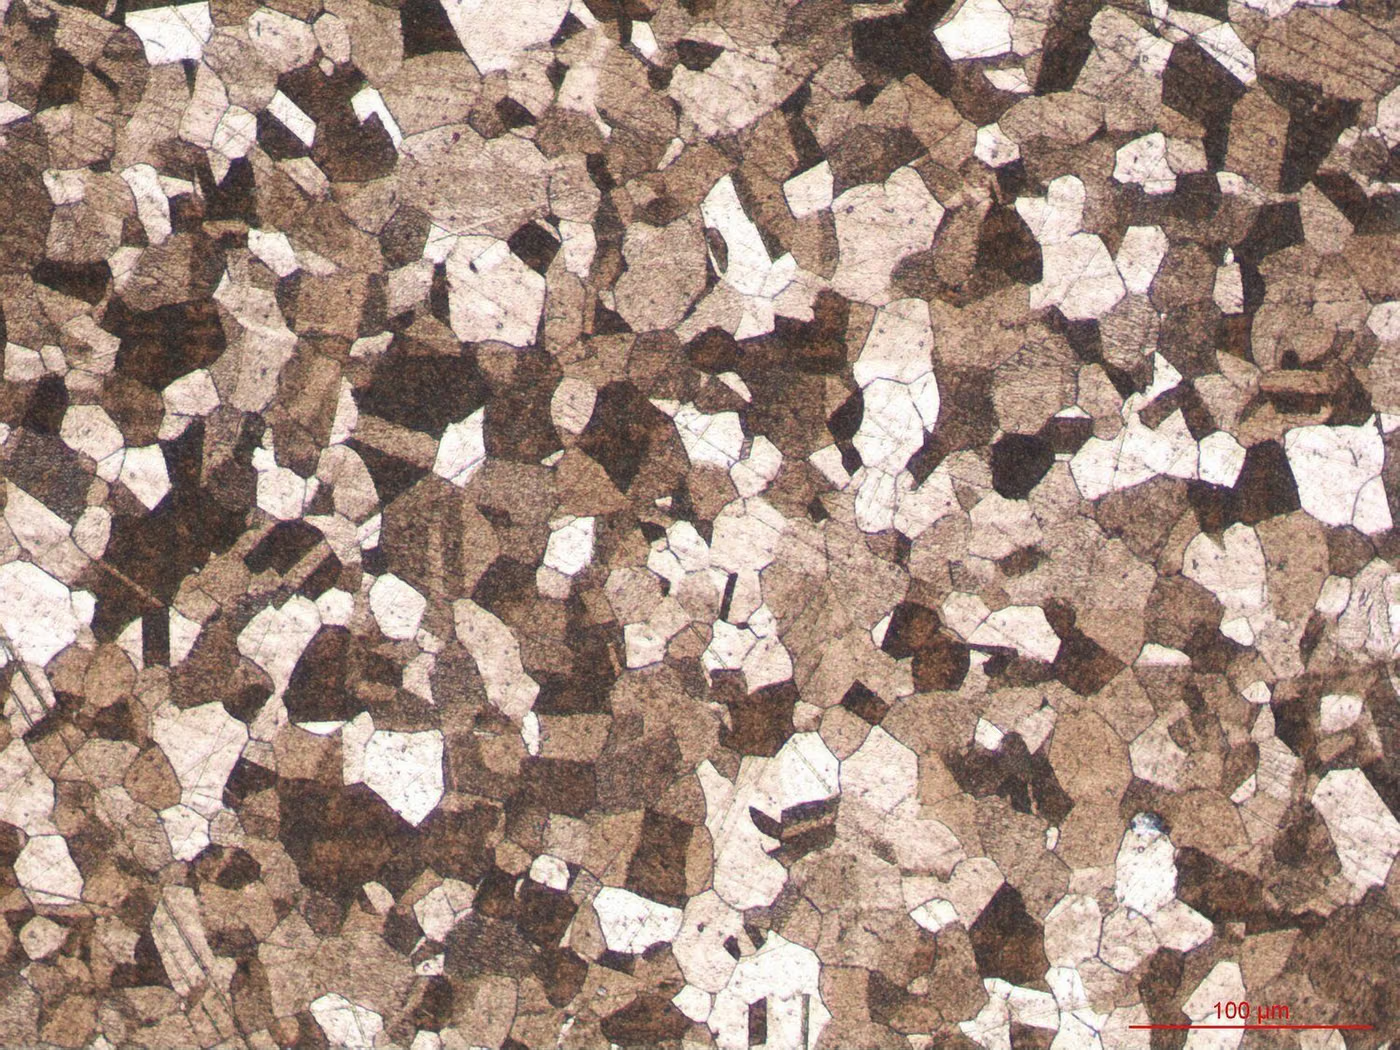
آمادهسازی نمونه، اچکاری و بررسی میکروسکوپی. اندازه دانه، توزیع فاز، محتوای آخال، عمق کربندهی و منطقه متأثر از حرارت جوش ارزیابی میشود.
تجزیه شیمیایی
ترکیب آلیاژ با طیفسنجی نشری نوری و شیمی تر تأیید میشود؛ تأیید رده ماده از این مرحله میگذرد.
رفتار خوردگی
آزمونهای مه نمکی، خوردگی حفرهای و شکافی، و خوردگی بیندانهای. در فولادهای زنگنزن میتوانند نشاندهنده کیفیت عملیات حرارتی باشند.
موارد رایج اشتباهگرفتهشده در این حوزه
- گواهی ماده (مانند EN 10204 3.1) گزارش آزمون نیست؛ اظهارنامه سازنده است. در کاربردهای حساس، راستیآزمایی مستقل انجام میشود و این دو نباید با هم اشتباه گرفته شوند.
- آزمونهای کشش ASTM و ISO مقادیر یکسانی را اندازه میگیرند اما از هندسه نمونه متفاوتی استفاده میکنند؛ نتایج معادل مستقیم هم تلقی نمیشوند و هرچه مشخصات بخواهد همان اعمال میشود.
- جداول تبدیل بین سختی و استحکام تقریبی هستند. محاسبه تنش تسلیم از روی سختی، شواهد کافی برای پذیرش ماده نیست.
- در بازرسی غیرمخرب، عبارت «نقصی یافت نشد» به معنای نبود نقص نیست؛ ممکن است نقصهایی زیر حد تشخیص روش وجود داشته باشد. گزارش باید روش بهکاررفته و سطح حساسیت را ذکر کند.
- قبولشدن درز جوش نشان نمیدهد جوشکار یا دستورالعمل واجد شرایط است؛ اینها فرآیندهای جداگانهاند.
این نتایج از کدام تصمیم پشتیبانی میکنند
- راستیآزمایی گواهی ماده و پذیرش مواد ورودی
- تأیید ساخت جوشی؛ صلاحیتسنجی جوشکار و دستورالعمل
- کنترل ساخت تجهیزات تحت فشار و اجزای سازهای
- تحلیل خرابی و تعیین علت ریشهای آسیبهای میدانی
- راستیآزمایی فرآیندهای عملیات حرارتی و سطحی
تست های مرتبط
پرسشهای متداول درباره خمش
خمش بر اساس کدام استاندارد ساخته شده است؟
خمش در محدوده ISO 7438, ASTM E290, ISO 5173 (جوشکاری) و ISO 15630 (تقویت کننده) اجرا می شود. مقادیر حدی و معیارهای پذیرشی که باید اعمال شوند در استاندارد محصول تعریف شده است. نسخه معتبر برای محصول شما در مرحله پیشنهاد به صورت کتبی تایید می شود.
خمش برای کدام محصولات کاربرد دارد؟
عمدتاً برای محصولات ورق و نوار, لوله و بخش, اتصالات جوش داده شده و فولاد تقویت کننده ساختمان اعمال می شود. اینکه آیا محصول شما در محدوده گنجانده شده است یا خیر، با بررسی مشخصات فنی و کاربرد مورد نظر آن مشخص می شود.
تحت چه شرایطی خمش انجام می شود؟
پارامترهای تعیین کننده عبارتند از: زاویه خم — تعریف شده در استاندارد محصول (به عنوان مثال 90 درجه، 180 درجه), قطر سنبه — مضربی از ضخامت تعریف شده در استاندارد و روش خمشی — سنبه، بلوک V یا خمش هدایت شونده. شرایط کامل در بخش "شرایط تست" در صفحه موجود است و بسته به استاندارد محصول متفاوت است.
چه نوع نمونه ای برای خمش مورد نیاز است؟
عرض و ضخامت نمونه باید مطابق با استاندارد باشد, لبه ها باید بدون بریدگی باشند. در صورت لزوم گرد و محل جوش باید برای یک نمونه جوشی مشخص شود. تعداد نمونه ها با توجه به استاندارد محصول و محدوده ای که باید گزارش شود تعیین می شود.
مدت زمان خمش چقدر است؟
به طور معمول 1-2 روز، از جمله آماده سازی نمونه. این مدت به خود آزمایش تعلق دارد. آماده سازی نمونه، صف بندی و گزارش نیز ارزیابی می شود. یک برنامه زمانی واقعی برای محصول شما در پیشنهاد ارائه شده است.
نتیجه خمش به نام "مناسب" چیست؟
معیار پذیرش در استاندارد محصول آمده است. به طور کلی عدم وجود ترک بیش از اندازه تعریف شده در سطح خارجی مورد نیاز است.